
Was ist der Energieleiter beim Ultraschallschweißen?
Energieleiter sind eine der am häufigsten verwendeten Verbindungskonstruktionen beim Ultraschall-Kunststoffschweißen, insbesondere zum Erreichen hochfester, sauberer Verbindungen bei Thermoplasten.
Ein Ultraschall-Energieleiter ist ein präzisionsgefertigtes Schweißbauteil mit dreieckigen, trapezförmigen oder halbkreisförmigen Vorsprüngen an den Fügeflächen. Er nutzt Spannungskonzentration, um Ultraschallenergie für eine kontrollierte thermoplastische Verschmelzung zu bündeln. Wichtige Parameter ( Höhe 0.1–1 mm, Winkel 45°–60°, Anordnung ) müssen anhand der Materialrheologie, der Bauteilgeometrie und der Prozessdynamik optimiert werden. Ziel ist es, eine kleine, konzentrierte Schmelzzone zu erzeugen, um in kürzester Zeit eine feste Schweißnaht zu erzielen. Diese Konstruktion ist entscheidend für eine gleichbleibende und zuverlässige Schweißnahtqualität in der Serienfertigung.
Konstruktionshandbuch für das Energieleiter-Ultraschallschweißen
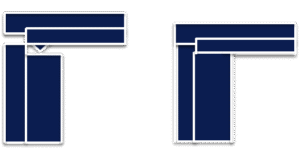
Design des Ultraschall-Energiedirektors
Der Energieleiter beim Ultraschallschweißen ist der hervorstehende Teil auf der Schweißfläche zwischen den beiden Schweißteilen. Die Gestaltung dieses Vorsprungs ist entscheidend für den Erfolg der Schweißung.
Der Winkel des energieführenden Vorsprungs liegt üblicherweise zwischen 45° und 120°. Je kleiner der Winkel, desto weniger Ultraschallenergie wird zum Schweißen benötigt. Er wird üblicherweise für teilkristalline Kunststoffe (wie PE, PA, PP und PPS) und amorphe Kunststoffe mit hohen Schmelztemperaturen (wie PC und PSU) verwendet. Je größer der Winkel, desto besser eignet er sich für gut schweißbare Harze (amorphe Kunststoffe wie ABS, PMMA und PS).
Viele Ingenieure fragen sich beispielsweise: Welche Größe sollte ein Energieleiter für ABS oder PC haben? Während ABS größere Winkel (90°–120°) zulässt, benötigen teilkristalline Materialien wie PP oft spitzere Spitzen (45°–60°) für eine effiziente Energieabsorption. Diese Richtlinien basieren auf dem Schmelzverhalten des Materials: Teilkristalline Materialien haben einen engeren Schmelzbereich und benötigen eine gezieltere Energiezufuhr, um das Schmelzen einzuleiten, während amorphe Kunststoffe langsamer schmelzen.
Die optimale Dimensionierung der Energieführungsleiterhöhe ist aus folgenden Gründen entscheidend: 1. Energiekonzentrationsmechanismus: Bei einem festen Winkel führt eine Erhöhung der Höhe zu einem größeren Volumen, wodurch die Energiekonzentration an der Fügefläche und die Effizienz der Ultraschallenergieübertragung sinken. 2. Schmelzevolumenkontrolle: Die Höhe des Leiters bestimmt direkt das Volumen des in die Fügefläche fließenden Schmelzkunststoffs. Ein zu hoher Leiter kann zu übermäßigem Grat führen, während ein zu niedriger Leiter möglicherweise nicht genügend Material für eine vollständige Schweißung bereitstellt. Daher muss die optimale Höhe sorgfältig ermittelt werden, um eine vollständige und saubere Verbindung zu gewährleisten.
Materialspezifische Überlegungen
Der angegebene Größenbereich berücksichtigt die unterschiedlichen Schmelzeigenschaften von Kunststoffen und gewährleistet eine optimale Energieführung für effizientes Schweißen. Daher gibt es keine Universallösung; jedes Material und jede Verbindungskonstruktion erfordert spezifische Analysen und Tests, um die optimalen Parameter zu ermitteln. Faktoren wie Materialstärke und Bauteiltoleranzen beeinflussen ebenfalls die endgültige Konstruktion.
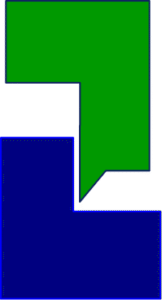
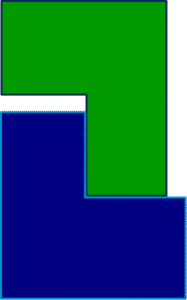
Funktion des Energiedirektor-Ultraschallschweißens
Geometrische Energiefokussierung
Ultraschallschwingungen konzentrieren die Spannung an der Spitze/Kante des Energiedirektors (kleiner Querschnitt, hohe Krümmung) und erhöhen so die lokale Energiedichte über die umliegenden Bereiche. Diese geometrische Spannungskonzentration ist das Grundprinzip hinter der Wirksamkeit des Energiedirektors.
Steigerung der Energieeffizienz
Minimiert die Energiediffusion in nicht zu verschweißende Bereiche, indem >80 % der Ultraschallenergie an der Grenzfläche fokussiert werden, um die Schweißzeit (0.5–2 s) zu verkürzen. Dies verbessert nicht nur die Produktionsgeschwindigkeit, sondern reduziert auch die thermische Gesamtspannung der Kunststoffteile, wodurch die strukturelle Integrität des Materials erhalten bleibt.
Material- und Prozessanpassung
Bei unterschiedlichen Kunststoffen (z. B. PA/PP) wird der Energieleiter auf der Seite mit dem höheren Schmelzpunkt positioniert, um die unterschiedlichen Schmelzpunkte auszugleichen. Er gleicht Unebenheiten und Toleranzen aus, indem er einen optimalen Energietransfer gewährleistet und so die Abhängigkeit von der Montagegenauigkeit reduziert. Diese Flexibilität ist ein Hauptgrund für die große Beliebtheit von Energieleitern in industriellen Anwendungen, wo eine perfekte Passung der Teile nicht immer möglich ist.
Verbindungsfestigkeit und -abdichtung
Durch konzentriertes Schmelzen wird die Zugfestigkeit der Verbindung auf 80–90 % der Zugfestigkeit des Grundmaterials erhöht, wodurch hermetische Verbindungen gewährleistet werden. Dies macht Schweißungen mit Energieleitern ideal für Kunststoffgehäuse, Elektronikgehäuse und wasserdichte Bauteile. Der gleichmäßige Schmelzfluss, der durch einen gut konstruierten Energieleiter erzeugt wird, minimiert Lufteinschlüsse und Hohlräume, die häufig die Ursache für schwache Verbindungen sind.
Fehlerkontrolle
Die optimierte Höhe des Energieleiters (≤ 0.5 mm) mit ästhetischen Nähten steuert den Schmelzefluss, minimiert Gratbildung und verbessert die Qualitätskontrolle. Durch die präzise Steuerung von Schmelzevolumen und -fluss verhindert der Energieleiter, dass Grat an die sichtbaren Oberflächen des Bauteils gelangt. Dies ist entscheidend für Produkte, bei denen Aussehen und Funktionalität gleichermaßen wichtig sind.
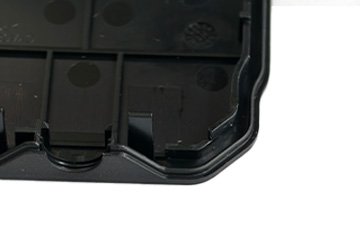
Anwendung des Energy Director Ultraschallschweißens
Elektronik: Beim PP+ABS-Schweißen von Handygehäusen und Akkuboxen gewährleisten Energieleiter ein schnelles Versiegeln dünnwandiger Strukturen (Dicke ≤ 1.5 mm). Die Präzision des Energieleiters ist entscheidend, um Beschädigungen empfindlicher interner Bauteile während des Schweißvorgangs zu vermeiden.
Medizinprodukte: Beim PVC-Schweißen von Spritzen und Dialysatoren steuern Energieleiter präzise das Schmelzvolumen, um die Freisetzung gefährlicher Substanzen aus dem Material zu verhindern. Dies gewährleistet die Sterilität und Biokompatibilität des Endprodukts – eine unabdingbare Anforderung im medizinischen Bereich.
Automobilindustrie: Beim PC-Schweißen von Armaturenbrettern und Fahrzeugleuchten sind die Energieleitbleche an die Schweißung gekrümmter Oberflächen angepasst und verbessern so die Vibrationsfestigkeit der Verbindungen. Dies ist unerlässlich für Bauteile, die den rauen Bedingungen und Vibrationen im Fahrzeugbetrieb standhalten müssen.
Konsumgüter: Bei Haushaltsgeräten wie Wasserkochern oder Kaffeemaschinen aus Kunststoff werden Energiedirektoren zum Verschweißen von Kunststoffbehältern und -gehäusen eingesetzt, um deren Wasserdichtigkeit und Langlebigkeit für den täglichen Gebrauch zu gewährleisten.