
Cómo elegir los parámetros de soldadura ultrasónica: Guía experta
Fecha de publicación: 22/12/2025 Autor: Hyusonic
Si trabajas con soldadura ultrasónica , ya sabes una cosa: el éxito o el fracaso de tus soldaduras depende de los parámetros que elijas.
Si ajustas mal la amplitud , la presión y el tiempo de soldadura , lo notarás inmediatamente en la línea de producción: rebabas , soldaduras débiles , resistencia inconsistente o piezas que simplemente no se adhieren. Ajusta la combinación correcta de energía , fuerza de disparo , velocidad de avance y tiempo de mantenimiento , y de repente tu proceso se estabilizará, disminuirá el desperdicio y tus informes de calidad serán mucho mejores.
¿El problema? La mayoría de los manuales ofrecen rangos, no respuestas. No explican cómo elegir los parámetros de soldadura ultrasónica para el material , el diseño de la junta y la máquina específicos . Tampoco explican cuándo cambiar del modo de tiempo al modo de energía o distancia , cómo afecta realmente la ganancia del amplificador a la resistencia de la soldadura, ni por qué la misma configuración se comporta de forma diferente a 20 kHz y 35 kHz.
Esta guía está escrita desde la perspectiva de ingenieros que han solucionado problemas reales en líneas de producción (piezas quemadas, soldaduras frías, fallos misteriosos y demás) utilizando generadores y prensas modernas como las de HYUSONIC.
Verá exactamente cómo cada parámetro central afecta la calidad de la soldadura, cómo elegir puntos de inicio seguros para plásticos y metales comunes y un método simple y repetible para optimizar su configuración sin quemar cientos de piezas.
Si quieres dejar de adivinar y empezar a configurar los parámetros de soldadura ultrasónica con seguridad al primer intento, sigue leyendo.
Los 7 parámetros fundamentales de la soldadura ultrasónica que debes controlar
Si desea una resistencia de soldadura estable y un ciclo corto, debe controlar siete parámetros fundamentales de la soldadura ultrasónica. Al configurar una nueva línea HYUSONIC, empiezo con estos primero, antes de tocar cualquier otro aspecto de la tabla de parámetros de soldadura ultrasónica.
Descripción general de los parámetros básicos
Amplitud (µm o %)
Esta es la principal entrada de calor. El ajuste de amplitud en la soldadura ultrasónica controla la velocidad de fusión de la interfaz. Una mayor amplitud implica una fusión más rápida y una temperatura más alta, pero también un mayor riesgo de rebaba y daños en las piezas.Modo de tiempo/energía/distancia de soldadura
Tú eliges cómo termina la soldadura:- Modo horario: se detiene después de un tiempo fijo.
- Modo energético: Se detiene después de una energía objetivo.
- Modo de distancia (colapso/absoluta): se detiene después del colapso o posición de un objetivo.
Esta elección determina la consistencia y cómo el proceso reacciona a la variación de la pieza.
Presión/Fuerza en la interfaz de soldadura
En la soldadura ultrasónica, a menudo se denomina presión de trompeta. Si la presión es demasiado baja, las piezas no se acoplan; si es demasiado alta, se expulsa material fundido y se marca la superficie. La fuerza (N) o presión (bar) afecta directamente la unión interna y la rebaba.Fuerza de disparo / Disparo por potencia
La fuerza de disparo en la soldadura ultrasónica define cuándo el generador activa la función ultrasónica. Si es demasiado baja, se produce vibración en el aire; si es demasiado alta, se deforman las piezas antes de fundirlas. El disparo basado en potencia es útil cuando las piezas o las alturas varían.Velocidad de aproximación (velocidad de descenso)
La velocidad de descenso controla la velocidad con la que el cuerno se acerca y colapsa la junta. Una velocidad de descenso lenta mejora la alineación y la estética; una velocidad de descenso rápida acorta el tiempo del ciclo, pero presenta el riesgo de marcas de impacto y un colapso inestable.Tiempo de retención y fuerza de retención
Tras detener el ultrasonido, se mantiene la fuerza sobre la pieza. La reducción de velocidad y el tiempo de mantenimiento funcionan conjuntamente: la fase de mantenimiento permite que la interfaz fundida se solidifique bajo presión, controlando así la contracción, la tensión y la resistencia final de la soldadura.Selección de amplificador y bocina (ganancia)
La ganancia del amplificador y la amplitud de la bocina definen la amplitud real en la unión. Un amplificador 1:2 y una bocina de alta ganancia multiplicarán la amplitud del generador, lo cual es potente, pero puede reducir la ventana de procesamiento si se sobrepasa.
Tabla de referencia rápida
| Parámetro | Unidad típica | Efecto principal sobre la soldadura |
|---|---|---|
| Amplitud | µm o % | Velocidad de fusión, temperatura de la interfaz |
| Modo Tiempo/Energía/Distancia | s, J, mm | Consistencia, compensación por variación |
| Presión / Fuerza | barra, N | Acoplamiento, rebaba, resistencia de unión interna |
| Fuerza de disparo / Gatillo de potencia | N, O | Punto de inicio, alineación, repetibilidad |
| Bajar la velocidad | mm / s | Comportamiento de colapso, impacto, calidad cosmética |
| Tiempo de retención y fuerza de retención | s, N | Solidificación, tensión, resistencia final |
| Ganancia de amplificador y bocina | Relación (por ejemplo, 1:2) | Amplitud entregada en la interfaz de soldadura |
Estas siete palancas son los factores clave de la resistencia de la soldadura ultrasónica. Una vez controladas, se puede optimizar sistemáticamente el proceso de soldadura ultrasónica en lugar de tener que adivinar.
Cómo cada parámetro de soldadura ultrasónica afecta la calidad de la soldadura
Al configurar una soldadura, cada parámetro aumenta la resistencia y la consistencia, o bien crea defectos. Así es como los principales ajustes de soldadura ultrasónica modifican el comportamiento de la fusión, la apariencia y la resistencia de la soldadura en la producción real.
Amplitud, velocidad de fusión y resistencia
- El ajuste de amplitud en la soldadura ultrasónica es el principal control de temperatura. A mayor amplitud, mayor velocidad de fusión, mayor temperatura de la interfaz y mayor riesgo de rebaba.
- Amplitud demasiado alta: desbordamiento de la masa fundida, marcas en la pieza, huecos internos y, a veces, una soldadura sorprendentemente débil y sobrecargada.
- Amplitud demasiado baja: soldadura en frío, antiadherencia, mala difusión molecular, especialmente en plásticos más duros como PC o PA6.
- Marque la amplitud para obtener una fusión rápida y controlada y una zona de soldadura compacta: este es uno de los factores más importantes de resistencia de la soldadura ultrasónica y se relaciona directamente con los µm reales entregados en la unión.
Modo de tiempo, modo de energía y modo de distancia
- La soldadura por tiempo es sencilla y rápida, pero más sensible a las variaciones de la pieza y del material.
- Modo de energía vs modo de tiempo en soldadura ultrasónica: el modo de energía mantiene la energía total constante, lo que generalmente aumenta la consistencia de la resistencia y compensa pequeños cambios de ajuste o humedad.
- La soldadura por distancia (colapso o absoluta) bloquea el movimiento real de la pieza, lo que mejora el control dimensional y reduce los desechos en conjuntos con tolerancias ajustadas.
- Tiempos de soldadura más largos o mayor energía: más fusión y rebaba, más riesgo de sobresoldadura; tiempos demasiado cortos: uniones mal soldadas que fallan prematuramente.
Presión / Fuerza en la bocina
- La presión del cuerno en la soldadura ultrasónica controla el contacto, la fricción y la unión interna.
- Presión/fuerza demasiado alta: vibración asfixiante, rebaba alta, material fundido expulsado, características aplastadas y, a veces, soldaduras débiles porque el material fundido no puede fluir y unirse.
- Presión/fuerza demasiado baja: acoplamiento deficiente, vibración intermitente, fusión desigual y soldaduras clásicas antiadherentes o “de beso”.
Fuerza de activación e inicio de la vibración
- La fuerza de disparo en la soldadura ultrasónica decide cuándo se dispara el generador.
- Gatillo demasiado alto: las piezas ya se están desviando antes de que comiencen los ultrasonidos, lo que provoca desalineación y colapso inconsistente.
- Gatillo demasiado bajo: la vibración se inicia en el aire o con mal contacto, lo que perjudica la repetibilidad y puede marcar superficies delicadas.
- Una fuerza de activación estable le brinda la misma condición de inicio en cada ciclo, lo cual es fundamental para lograr una interacción constante entre el tiempo de soldadura y la presión.
Desaceleración, colapso y cosmética
- Downspeed controla la velocidad con la que el cuerno se acerca y colapsa la articulación.
- Demasiado rápido: ruido de bocina, marcas de impacto, paredes agrietadas o estresadas y colapso excesivo.
- Demasiado lento: tiempo de ciclo adicional, calentamiento innecesario y, a veces, colapso desigual en piezas altas o con múltiples nervaduras.
- Una velocidad de caída adecuada proporciona un colapso suave, una mejor calidad cosmética y menos marcas de herramientas.
Tiempo de retención y fuerza de retención
- Mantenga el tiempo y la fuerza para mantener la presión sobre la unión mientras el plástico fundido se contrae y se solidifica.
- Tiempo de sujeción demasiado corto o fuerza de sujeción baja: huecos de contracción, tensión interna y resistencia reducida.
- Demasiado largo o demasiado alto: detalles aplastados, blanqueamiento por tensión y distorsión visible de las piezas.
- Si hace esto correctamente, obtendrá una soldadura densa y estable que pasa las pruebas de tracción, fugas y estallido; puede ver la diferencia claramente en las secciones transversales y en la resistencia de la soldadura medida, como mostramos en nuestro Guía de resistencia de soldadura ultrasónica.
Ganancia del amplificador, diseño de la bocina y amplitud real
- La ganancia del amplificador y el diseño de la bocina establecen la amplitud real en la unión, no solo el porcentaje que se ve en el generador.
- Un amplificador de alta ganancia + una bocina agresiva pueden llevar la amplitud a un rango donde el desbordamiento de la masa fundida, el destello y las marcas de las piezas se manifiestan rápidamente.
- Ganancia demasiado baja: no hay suficiente energía en la interfaz, lo que lleva a una fusión incompleta, especialmente en materiales rígidos o rellenos de vidrio.
- La combinación de la relación de refuerzo y el diseño de la bocina con el material y la unión mantiene sencillo el proceso de soldadura ultrasónica optimizado y le brinda una ventana de proceso más amplia y tolerante.
Paso a paso: Cómo elegir los parámetros de soldadura ultrasónica (método HYUSONIC)
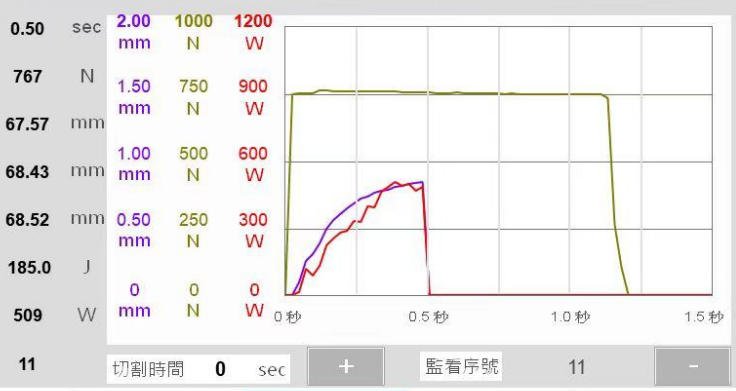
Sigo un método simple y repetible para que su equipo pueda marcar rápidamente los parámetros de soldadura ultrasónica y mantenerlos estables en la producción.
1) Defina primero el material y la unión
Antes de tocar cualquier configuración, bloquee:
- Par de materiales (PP, ABS, PC, PA6, metales, etc.)
- Diseño de juntas (director de energía, junta de corte, machihembrado, superposición para metales)
- Resistencia de la soldadura objetivo y límites cosméticos
Esta es la base de cada decisión de amplitud, presión y tiempo que usted tome.
2) Seleccione la frecuencia ultrasónica (15–40 kHz)
Adapte la frecuencia al tamaño de la pieza y la rigidez:
- 15–20 kHz: Piezas de plástico más grandes y robustas o pilas de metal más gruesas
- 30–40 kHz: Piezas de plástico pequeñas, delicadas o cosméticas
- Materiales más rígidos o lengüetas metálicas: Prefieren frecuencias más bajas con mayor potencia
Las modernas soldadoras ultrasónicas de plástico HYUSONIC permiten intercambiar las herramientas y mantener la misma lógica de control en sistemas de 20 kHz y 35 kHz.
3) Elija la configuración de amplitud inicial
Establezca su amplitud inicial de la siguiente manera:
- La mayoría de los termoplásticos: 70–100 % de la capacidad de amplitud del sistema
- Plásticos o metales duros o rellenos: comience con la intensidad alta y luego baje el nivel si ve destellos o daños.
- Piezas cosméticas delgadas: comience más abajo, use amplitud gradual o escalonada si es necesario
Esto proporciona suficiente calor en la interfaz sin soldar demasiado instantáneamente.
4) Establecer la fuerza del disparador (o disparador por potencia)
La fuerza de activación en la soldadura ultrasónica controla cuándo comienza la vibración:
- Empezar aproximadamente 30-50% de la fuerza de soldadura planificada
- Sólo lo suficiente para asentar las piezas y alinear la unión.
- Evite una fuerza de activación demasiado alta (provoca aplastamiento previo y fusión inconsistente)
En piezas de alta tolerancia, utilizaré fuerza de disparo dinámica o disparo por potencia para compensar la variación de la altura de la pieza.
5) Construya un DOE simple (matriz 3 × 3)
Para optimizar verdaderamente el proceso de soldadura ultrasónica, no adivine: ejecute un DOE pequeño:
- Variar amplitud, tiempo/energía, y presión en 3 niveles cada uno
- Compare el control ultrasónico en modo de energía con el modo de tiempo para verificar la consistencia
- Mantenga todos los demás parámetros fijos (dispositivo, bocina, reducción de velocidad, tiempo de espera)
Este mapa muestra la interacción del tiempo de soldadura frente a la presión y la amplitud en la resistencia y la estética.
6) Medir la resistencia de la soldadura y la calidad interna
Para cada punto DOE:
- Medir la resistencia al corte de la soldadura (o al pelado, a la tensión, lo que refleje el uso real)
- Corte e inspeccione las secciones transversales para detectar huecos, soldadura en frío o sobrefusión.
- Registrar los factores de resistencia de la soldadura ultrasónica: colapso, energía real y potencia máxima
Si suelda metales (terminales de baterías, terminaciones de cables), combine esto con comprobaciones de resistencia y la calidad visual de la unión que ofrecen nuestras soldadoras ultrasónicas de metales HYUSONIC.
7) Ajuste con el modo de energía o distancia
Una vez despejada la zona “buena”:
- Cambiar del modo de tiempo puro a modo energético or Soldadura por ultrasonidos a distancia (distancia absoluta o de colapso)
- Utilice el modo de distancia para un control dimensional más estricto y una menor variación entre piezas.
- Utilice el modo de energía para una entrada de calor estable cuando el ajuste de las piezas o los lotes de material varían
Este paso generalmente da el mayor salto en Cp/Cpk.
8) Validar con una prueba de robustez de 100 piezas
Bloquee su ventana de parámetros final:
- Corre al menos 100 partes consecutivas en configuraciones nominales
- Confirme que todas las piezas cumplan con las especificaciones estéticas y de resistencia.
- Calcular Cp/Cpk para resultados clave (resistencia, distancia de colapso, energía)
- Almacene la “receta” final con límites superiores e inferiores estrictos para amplitud, presión, tiempo/energía, fuerza de activación y velocidad de desaceleración.
Así es como convierto una buena soldadura de laboratorio en un proceso de producción estable con configuraciones de soldadura ultrasónica rastreables.
Tabla de configuración rápida de HYUSONIC
| Paso | Parámetro | Punto de partida típico |
|---|---|---|
| 1 | Frecuencia | 20 kHz (plásticos en general), 35 kHz (pequeños/cosméticos) |
| 2 | Ajuste de amplitud ultrasónico | 70–100% para la mayoría de los plásticos, mayor para piezas resistentes |
| 3 | Fuerza de disparo de la soldadura ultrasónica | 30–50% de la fuerza de soldadura planificada |
| 4 | Modo de control de soldadura | Comience en el modo de tiempo, luego pase al modo de energía/distancia. |
| 5 | Matriz DOE | 3 niveles cada uno: amplitud, tiempo/energía, presión |
| 6 | Ejecución de validación | 100 piezas, confirmar Cp/Cpk y calidad visual/de corte |
Tablas de parámetros de soldadura ultrasónica listas para usar para plásticos y metales
No necesita cifras perfectas desde el primer día; necesita puntos de partida seguros y probados. A continuación, encontrará una tabla práctica de parámetros de soldadura ultrasónica que puede usar como referencia y ajustar para su propio sonotrodo, accesorio y piezas.
Parámetros iniciales típicos para plásticos comunes
Estos son los ajustes típicos de amplitud inicial, tiempo de soldadura y presión para sistemas de 20 kHz. Siempre verifique estos valores con la hoja de datos del material y los límites de la pieza.
| Material | Tipo | Amplitud en la bocina (µm) | Tiempo de soldadura (ms) | Presión de soldadura (bar) | Notas |
|---|---|---|---|---|---|
| PP | Semicristalino | 40 – 60 | 300 – 800 | 2.5 – 4.0 | Necesita más energía, esté atento al destello. |
| ABS | Amorfo | 30 – 45 | 250 – 600 | 2.0 – 3.5 | Fácil de soldar, buena estética. |
| PC | Amorfo | 30 – 45 | 300 – 700 | 2.5 – 4.0 | Sensible al estrés/marcado |
| PA6 | Semicristalino | 40 – 60 | 350 – 900 | 3.0 – 4.5 | Higroscópico, acondicione las piezas si es posible |
| PBT | Semicristalino | 40 – 60 | 300 – 800 | 2.5 – 4.0 | Utilice el modo de energía para mantener la consistencia |
| PET | Semicristalino | 45 – 65 | 400 – 900 | 3.0 – 4.5 | Ventana estrecha, necesita un control estricto |
Utilice esto como mapa de partida y, a continuación, ajuste el tiempo de soldadura en función de la presión para alcanzar los objetivos de resistencia y apariencia.
Configuraciones semicristalinas vs. amorfas
Los plásticos semicristalinos (PP, PA, PBT, PET) suelen requerir más energía que los materiales amorfos (ABS, PC). Esto se refleja en la configuración del modo de amplitud y energía:
| Propiedad | Semicristalino (PP, PA6…) | Amorfo (ABS, PC…) |
|---|---|---|
| Ajuste de amplitud | Medio-alto (40–65 µm) | Bajo–Medio (30–45 µm) |
| Tiempo típico de soldadura | Más largo (350–900 ms) | Más corto (250–700 ms) |
| Entrada de energía | Ventana más alta y estrecha | Ventana moderada y más amplia |
| Riesgo de defectos | Soldadura en frío si la energía es demasiado baja | Sobre-soldadura/marcado si es demasiado alto |
En caso de duda con las resinas semicristalinas, comience con una amplitud ligeramente mayor y use el modo de energía para mantener las soldaduras consistentes, luego reduzca el tiempo para el tiempo del ciclo.
Configuración de las pautas para la soldadura ultrasónica de metales
Para soldaduras de cobre, aluminio y mezclas de Cu-Al (pestañas de batería, terminaciones de cables, barras colectoras), la ventana de parámetros es muy diferente a la de los plásticos:
| Aplicación | Frecuencia | Amplitud (µm) | Tiempo de soldadura (ms) | Fuerza de soldadura (N) | Notas |
|---|---|---|---|---|---|
| Pestañas de batería Cu-Cu | 20 kHz | 25 – 40 | 150 – 400 | 800 – 2500 | Modo de tiempo más monitoreo de potencia máxima |
| Barras colectoras Al-Al | 20 kHz | 30 – 45 | 200 – 600 | 1500 – 4000 | Mayor fuerza, fijación rígida |
| Uniones mixtas de Cu-Al | 20 kHz | 25 – 40 | 200 – 500 | 1000 – 3000 | Optimizar cuidadosamente para evitar intermetálicos |
| Empalmes de cables (trenzados de Cu) | 20 kHz | 20 – 35 | 150 – 350 | 500 – 2000 | Controlar la distancia de colapso para mejorar la calidad |
Para estas aplicaciones, casi siempre utilizamos el control por tiempo de soldadura con límites estrictos de potencia y colapso. Nuestras máquinas de soldadura ultrasónica de metales de la serie IQ, orientadas a la producción, están diseñadas en torno a este tipo de control.
Sistemas de soldadura ultrasónica de 20 kHz frente a 35 kHz
La frecuencia afecta la amplitud, el ruido y el tamaño de las piezas que se pueden soldar. No se puede copiar/pegar un conjunto de parámetros entre 20 kHz y 35 kHz.
| Elemento | Sistema de 20 kHz | Sistema de 35 kHz |
|---|---|---|
| Amplitud típica en la bocina | 30 - 60 μm | 15 - 35 μm |
| Ideal para tamaño de pieza | Carcasas medianas-grandes, costillas grandes | Rasgos pequeños, delicados y tensos. |
| Nivel de ruido | Más alto | Más Bajo |
| Uso del modo tiempo vs. energía | Ambos, muy comunes | A menudo, modo de energía o distancia. |
| Tipos de articulaciones típicos | Directores de energía, juntas de corte | Microcaracterísticas, cosmética ajustada |
Si mueve una herramienta de 20 kHz a 35 kHz, reduzca la amplitud y el tiempo de soldadura y vuelva a validar utilizando el modo de energía o el modo de distancia, no solo el modo de tiempo.
Cómo leer y adaptar las tablas de parámetros de soldadura ultrasónica
Utilice cualquier tabla de parámetros de soldadura ultrasónica como punto de partida , no como respuesta definitiva:
Primero, combine el material y la frecuencia
Seleccione la fila que coincida con su plástico (PP, ABS, PC, etc.) o metal (Cu, Al, Cu–Al) y la frecuencia real de su pila (20 kHz frente a 35 kHz).Convertir porcentaje de amplitud a micrones
Si su generador muestra la amplitud en %, multiplíquela por la amplitud máxima de la pila para obtener los µm reales en la bocina. Luego, considere la ganancia del amplificador y la amplitud de la bocina antes de comparar con las tablas.Ajuste para bocina y fijación
- Los cuernos blandos o pequeños pueden proporcionar una amplitud real menor → amplitud del golpe, porcentaje de tiempo o presión.
- Los accesorios muy rígidos pueden transmitir más energía → mantienen la amplitud más baja y ajustan los límites de tiempo/energía.
Compensar el diseño de las juntas
- Director de energía agudo o junta de corte: comience en el extremo inferior de amplitud y tiempo.
- Articulación plana o mal ajuste: comience con una amplitud media-alta y planifique utilizar el modo de energía.
Afina tu línea
Utilice los valores del gráfico como primera opción, luego realice pruebas cortas y ajústelos:- Aumente la amplitud o el tiempo si observa soldaduras frías, baja resistencia o colapso incompleto.
- Reduzca la amplitud, la presión o el tiempo si observa desbordamiento de material fundido, destellos o marcas de cuerno pronunciadas.
Si se hacen correctamente, estos gráficos le permiten pasar de las conjeturas a una configuración rápida y estructurada; luego, puede concentrarse en optimizar los factores de resistencia de la soldadura ultrasónica, no en apagar incendios.
Parámetros de soldadura ultrasónica de plástico vs. metal
Al analizar cómo elegir los parámetros de soldadura ultrasónica, los plásticos y los metales se comportan de forma muy diferente. Si se configuran de la misma manera, se evitarán soldaduras débiles, daños en las herramientas o desperdicios.
Plástico vs. metal: comparación rápida de parámetros
| Parámetro | Soldadura ultrasónica de plástico | Soldadura ultrasónica de metales |
|---|---|---|
| Frecuencia típica | 20-35 XNUMX kHz | 20–40 kHz (a menudo más bajo para secciones más grandes) |
| Ajuste de amplitud | Medio-alto (30–80 µm en el cuerno) | Alto (40–80+ µm, muy específico de la aplicación) |
| Fuerza de sujecion | Bajo-medio, para evitar aplastamiento y rebabas. | Alto, para romper óxidos y forjar enlaces metal con metal. |
| Modo de control | Se prefiere el modo energía o distancia | Casi siempre modo horario |
| Tiempo de soldadura | Corto, muy controlado para los cosméticos. | Muy corto pero repetible, centrado en la fuerza. |
Para los ensamblajes de plástico, solemos combinar conjuntos de parámetros optimizados con sistemas de suelo como nuestras soldadoras ultrasónicas de plástico de la serie IQ para mantener bajo estricto control la fuerza de sujeción, la amplitud y la distancia de colapso.
¿Por qué difieren los modos de control?
- Metal: Casi siempre utilizamos soldadura por tiempo porque:
- Las soldaduras de metal se forman mediante fricción y deformación plástica, no por fusión.
- La fuerza estable + el tiempo dan como resultado pepitas de soldadura muy repetibles.
- Plástico: Generalmente preferimos el modo energético o soldadura a distancia porque:
- El modo de energía compensa la variación de pieza a pieza en las piezas de plástico.
- El modo de distancia (colapso) bloquea la penetración de la unión y la resistencia de la soldadura.
Diseño de juntas, preparación de superficies y cambios de parámetros
- Plástica:
- Utilice directores de energía, juntas de corte o características de machihembrado.
- Superficies limpias pero no excesivamente pulidas; centrándose en un ajuste perfecto.
- Comience con una amplitud moderada, una presión moderada y ajuste la soldadura según la energía.
- Rieles:
- Áreas de soldadura planas, dentadas o moleteadas con soporte mecánico firme.
- Superficies limpias y libres de óxido; elimine aceite, pintura y capas pesadas de óxido.
- Utilice una mayor fuerza de sujeción, una mayor amplitud y un tiempo corto y controlado.
Al cambiar de plásticos a metales en equipos ultrasónicos:
- Aumente significativamente la fuerza de sujeción.
- Aumente la amplitud y luego reduzca la velocidad hasta que deje de ver daños en la superficie.
- Acorte el tiempo de soldadura y luego auméntelo hasta alcanzar los valores de tracción/corte objetivo.
Para la producción de barras colectoras, lengüetas y terminales, fijamos estos ajustes de mayor fuerza y basados en el tiempo en nuestras soldadoras ultrasónicas de metal de la serie M para mantener la estabilidad del proceso turno tras turno.
Consejos avanzados sobre parámetros de soldadura ultrasónica
Trucos del mundo real para un control más preciso de la soldadura
Al operar la producción, la elección de los parámetros de soldadura ultrasónica se centra menos en la teoría y más en el comportamiento del proceso turno tras turno. Así es como ajusto los ajustes avanzados de nuestros sistemas HYUSONIC para mantener las soldaduras estables y estéticas:
Utilice el disparador dinámico para absorber la tolerancia de la pieza y el destello
- Establezca un banda de fuerza de disparo en lugar de un valor fijo (por ejemplo, 25–40% de la fuerza de soldadura).
- Si las piezas varían en altura o tienen destellos, permita que la máquina se dispare ya sea por la fuerza o con un disparo bajo. potencia previa al disparo De esta manera, los ultrasonidos comienzan a actuar de forma consistente desde el primer contacto real.
- Observe la tendencia de la distancia de disparo; si se desvía, su proceso de moldeo o estampado se está moviendo.
Sepa cuándo cambiar del modo de tiempo al control de distancia
- Manténgase simple modo de tiempo sólo cuando las piezas y los materiales son muy consistentes y la resistencia de la soldadura no es crítica para la seguridad.
- mover a distancia absoluta cuando te importa la altura final de la pila y el ajuste cosmético.
- Usar distancia de colapso (soldadura por distancia) Cuando la resistencia de la soldadura y la unión interna son fundamentales, compensa la variación de altura de una pieza a otra mejor que el tiempo o la energía por sí solos.
Proteja las piezas de paredes delgadas y cosméticas con preactivación y amplitud escalonada
- "Permitir" pre-disparador De esta manera, la bocina ya vibra a baja potencia antes de tocar la pieza, lo que reduce las marcas de impacto.
- Comience con un nivel más bajo ajuste de amplitud (por ejemplo, 40–60 %), y luego aumenta gradualmente hasta alcanzar la amplitud máxima durante unas pocas decenas de milisegundos una vez que comienza el colapso.
- Para costillas delicadas o paredes delgadas, combine una amplitud de inicio baja con una velocidad de desaceleración más lenta para que la bocina se “asiente” en lugar de perforar la pieza.
Marcas de cuerno de corte con modulación de ancho de pulso (PWM)
- Los generadores HYUSONIC modernos pueden usar PWM para modular la potencia sin cambiar la frecuencia; esta es una de las formas más efectivas que conozco para reducir las quemaduras y el blanqueamiento de la bocina.
- Ajuste una amplitud de pico ligeramente más baja y deje que PWM entregue la energía durante un tiempo más prolongado para mantener las temperaturas de la superficie bajo control y al mismo tiempo alcanzar la resistencia de soldadura objetivo.
- Combine PWM con una bocina bien adaptada y un altavoz estable amplificador ultrasónico De esta manera, la amplitud entregada a la articulación permanece predecible.
Estabilizar el proceso a medida que las herramientas se desgastan y los accesorios se mueven
- Realice un seguimiento de las características clave de la soldadura: potencia máxima, energía, distancia de colapso y fuerza de mantenimiento. Cuando estas se desvían, suele deberse al desgaste de las herramientas o al desplazamiento de los accesorios, no a parámetros desconocidos.
- Usar modo energético or distancia de colapso como control principal y tapa con límites de tiempo máximo y potencia máxima como rieles de seguridad.
- Si observa una pérdida gradual de amplitud, inspeccione y, si es necesario, reemplace transductores y pilas ultrasónicas antes de perseguir parámetros en la HMI.
Documente y fije sus mejores recetas de parámetros
- Para cada parte crítica, bloquee: frecuencia, porcentaje de amplitud, fuerza de disparo, modo de soldadura (tiempo/energía/distancia), límites de soldadura, velocidad reducida, tiempo/fuerza de retención y rangos de firma de soldadura aceptables.
- Almacene los parámetros “recetas doradas” por número de pieza y revisión, y restrinja quién puede cambiarlos; requiera aprobación para cualquier cambio de amplitud, presión o modo de soldadura.
- Ejecute una verificación periódica (verificaciones de la primera pieza y de cambio) para asegurarse de que los parámetros en vivo aún coincidan con la receta documentada y su tabla de parámetros de soldadura ultrasónica.
Errores comunes en los parámetros de soldadura ultrasónica y cómo evitarlos
Incluso los equipos experimentados pueden tener problemas de soldadura debido a errores recurrentes. Así es como enfoco la resolución de problemas de soldadura ultrasónica para asegurar una configuración estable y lista para la producción.
Soldadura excesiva: demasiada amplitud, tiempo o presión
Si se aumenta demasiado la amplitud, el tiempo de soldadura o la presión del sonotrodo, se sobrecalienta la unión y se pierde consistencia. Verá:
- Desbordamiento de masa fundida intensa y rebaba
- Marcas de quemaduras o blanqueamiento
- Piezas distorsionadas o aplastadas
Cómo evitarlo:
- Comience con un cuadro de parámetros de soldadura ultrasónica conservador, luego aumente la configuración de amplitud y el tiempo de soldadura en pequeños incrementos.
- Observe la distancia de colapso y la altura de la pieza; deténgase donde la resistencia se estanca o aparecen problemas estéticos.
- Reduzca la presión primero antes de cortar la amplitud si aún necesita resistencia de soldadura.
Soldadura insuficiente: energía insuficiente o acoplamiento deficiente
La baja energía, la baja fuerza de activación o un contacto deficiente de las piezas provocan:
- Soldaduras antiadherentes o “frías”
- Fácil rotura manual
- Transferencia de energía incompleta en la articulación
Cómo evitarlo:
- Aumente la amplitud y/o el tiempo de soldadura en pequeños pasos y confirme con pruebas de tracción/corte.
- Aumente la fuerza del disparador para que la vibración comience solo después del contacto completo.
- Inspeccione los accesorios para detectar oscilaciones, espacios o abrazaderas sueltas que absorban energía.
Ganancia del amplificador o amplitud de la bocina incorrectas
Elegir una relación de refuerzo o un diseño de bocina incorrectos puede limitar la ventana de su proceso:
- Ganancia de refuerzo demasiado alta = punto óptimo pequeño, mucho riesgo de sobresoldadura
- Ganancia demasiado baja = la máquina funciona al 100% pero aún tiene soldaduras débiles
Cómo evitarlo:
- Seleccione la ganancia del amplificador y la amplitud de la bocina en función del tamaño de la pieza y el material, no solo de "lo que hay en el estante".
- Si necesita una amplitud extrema o un porcentaje de generador muy bajo para obtener fuerza, reevalúe la selección del amplificador/bocina.
Ignorando el diseño de las juntas y los límites de los materiales
No se puede corregir una junta defectuosa. Si el director de energía, el espesor de la pared o el ajuste son incorrectos, el proceso será inestable.
- Fugas aleatorias
- Colapso inconsistente
- Gran variación de un lote a otro
Cómo evitarlo:
- Valide que el material y el tipo de unión sean realmente adecuados para ultrasonidos utilizando recursos como nuestra guía sobre ¿Qué materiales se pueden soldar por ultrasonidos?.
- Confirme el ajuste y la planitud de la pieza antes de intentar cambiar los parámetros.
Confiando solo en la apariencia visual
Una soldadura que parece perfecta puede presentar defectos internos. Confiar solo en la estética es un atajo común en los talleres estadounidenses que resulta contraproducente en la práctica.
Cómo evitarlo:
- Combine siempre los controles visuales con pruebas de resistencia (tracción/corte) y secciones transversales periódicas.
- Utilice soldadura por energía o soldadura por distancia para estabilizar la unión interna, no solo la fusión de la superficie.
Uso de un conjunto de parámetros para cada material o máquina
Ejecutar las mismas configuraciones en PP, ABS, PC, diferentes colores o diferentes máquinas ultrasónicas es una forma rápida de perder el control:
- Los colorantes, rellenos y familias de resinas absorben la energía de manera diferente.
- Diferentes generadores y bocinas proporcionan diferentes amplitudes reales.
Cómo evitarlo:
- Trate cada combinación de materiales y máquinas como su propio proceso.
- Utilice una guía sencilla de resolución de problemas de soldadura ultrasónica y DOE para volver a centrar la amplitud, el tiempo de soldadura frente a la presión y la fuerza de activación para cada configuración.
Control deficiente de parámetros y mantenimiento de equipos
Incluso una gran configuración puede desviarse si no la controlas:
- No hay registro de conjuntos de parámetros finales o límites
- No hay historial de cambios cuando los operadores realizan ajustes
- Desgaste en bocinas, amplificadores y accesorios que modifican silenciosamente la amplitud real y la presión de la bocina
Cómo evitarlo:
- Bloquee recetas con límites superiores e inferiores claros y autorización de cambios.
- Programe inspecciones regulares de herramientas y mantenimiento preventivo para que los factores de resistencia de la soldadura ultrasónica efectiva se mantengan dentro de su ventana probada.
- Verifique periódicamente los parámetros clave (amplitud en la cara de la bocina, fuerza de disparo, velocidad de desaceleración y tiempo de retención) con una breve verificación de capacidad.
Al instalar una nueva línea, integramos estos controles desde el primer día. Es la forma más sencilla de optimizar el proceso de soldadura ultrasónica y evitar costosas sorpresas en campo.
Calculadora de parámetros de soldadura ultrasónica y plantilla DOE
Cuando se toma en serio cómo elegir los parámetros de soldadura ultrasónica, una calculadora inteligente más una plantilla DOE sólida eliminan las conjeturas de la configuración.
Lo que necesita nuestra calculadora HYUSONIC:
- Material y tipo de unión (por ejemplo, director de energía, junta de corte, pestaña de batería)
- Frecuencia ultrasónica (15, 20, 30, 35 o 40 kHz)
- Resistencia de la soldadura objetivo y espesor de la pieza
- Límites de la máquina para amplitud, tiempo/energía de soldadura y presión de la bocina
Lo que te da la calculadora:
- Comenzando ajuste de amplitud en el cuerno (µm y %)
- Inicial tiempo/energía de soldadura y presión de la bocina rangos
- Recomendado fuerza del gatillo y tiempo básico de desaceleración/retención
Cómo utilizar la plantilla DOE:
- Coloque estos valores iniciales en un 3×3 DOE (amplitud, tiempo/energía, presión)
- Ejecute las piezas, registre la resistencia de la soldadura y anote los defectos.
- Utilice los resultados para definir parámetros nominales Y limpio límites de control superior/inferior
Nuestra tabla de parámetros de soldadura ultrasónica de la marca HYUSONIC, la calculadora y la plantilla DOE reducen el tiempo de configuración, garantizan la repetibilidad y simplifican la documentación para auditorías. Una vez que tenga un rango estable, podrá concentrarse en optimizar el tiempo de ciclo y la calidad, en lugar de ajustar constantemente la configuración. Para obtener información más detallada sobre la capacidad del proceso, consulte nuestro análisis de las ventajas y desventajas de la soldadura ultrasónica.
Preguntas frecuentes: Parámetros de soldadura ultrasónica
Recibo estas preguntas constantemente de clientes estadounidenses que están instalando nuevas líneas de producción. Aquí les presento respuestas directas y prácticas que pueden usar hoy mismo en la planta para determinar cómo elegir los parámetros de soldadura ultrasónica.
¿Cuál es el parámetro de soldadura ultrasónica más importante?
Para la mayoría de las aplicaciones en plásticos y muchas en metales, la amplitud es el parámetro número uno.
- La amplitud determina la velocidad de fusión, la temperatura de la interfaz y la resistencia de la unión.
- Si la amplitud es incorrecta, ninguna cantidad de tiempo o presión de ajuste arreglará completamente la soldadura.
- Una vez que la amplitud está en la ventana correcta, puede ajustar el tiempo/energía de soldadura, la fuerza y las condiciones de mantenimiento.
¿Cómo convierto la amplitud % a micrones en la bocina?
Utilice esta sencilla fórmula:
Amplitud real (µm) = Clasificación de la pila (µm) × Ganancia del amplificador × Ganancia de la bocina × Generador %
Ejemplo:
| Parámetro | Valor |
|---|---|
| Calificación de pila (al 100%) | Micras 40 |
| Ganancia del amplificador | 2.0 |
| Ganancia de bocina | 1.5 |
| Configuración del generador | 50% |
| Amplitud entregada en la bocina | 40×2×1.5×0.5 = Micras 60 |
Esta es la configuración de amplitud real en la soldadura ultrasónica , no solo el porcentaje que aparece en la pantalla.
¿Puedo utilizar la misma configuración para 20 kHz y 35 kHz?
Generalmente no.
- 20 kHz:mayor amplitud, más fuerza, bueno para piezas más grandes o más resistentes.
- 35 kHz:menor amplitud, menor ruido, mejor para piezas pequeñas, delicadas o cosméticas.
- Al cambiar la frecuencia (diferencias de 20 kHz frente a 35 kHz), siempre vuelva a optimizar la amplitud, el tiempo de soldadura y la presión con ejecuciones de prueba.
¿Qué presión/fuerza es típica para la soldadura ultrasónica de plástico?
Los valores reales dependen del tamaño del cuerno y del área de la articulación, pero este es un buen punto de partida:
| Tamaño de la pieza (plásticos) | Rango de fuerza típico | Notas |
|---|---|---|
| Pequeño (hasta 1 pulgada cuadrada) | 150–600 N (35–135 lbf) | Costillas delgadas, carcasas pequeñas |
| Mediano (1–4 pulgadas cuadradas) | 400–1500 N (90–340 lbf) | La mayoría de los componentes de consumo y de automoción |
| Grande (más de 4 pulgadas cuadradas) | 1200–3000 N (270–675 lbf) | Carcasas grandes, piezas estructurales |
Ajuste la presión del transductor en la soldadura ultrasónica lo suficiente para lograr un contacto sólido, sin aplastar ni generar rebabas en la pieza.
¿Cuándo debo cambiar del modo tiempo al modo energía o distancia?
Cuando necesite un control más preciso y una mayor robustez, vaya más allá del modo de hora simple:
- Cambiar a Modo de energía vs. modo de tiempo (ultrasónico) Cuando las piezas entrantes varían y se desea un aporte de energía y una resistencia de soldadura consistentes.
- Cambiar a soldadura por distancia (absoluta o colapso) cuando la altura de la junta y el control de la fusión son críticos (sellos, juntas cosméticas, ajustes de precisión).
- Los programas de gran volumen, críticos para la seguridad o automotrices en los EE. UU. casi siempre terminan en modo de energía o de distancia una vez que se estabilizan.
Si desea comprender mejor cómo responden los plásticos a estos cambios de parámetros, le recomiendo revisar los principios de la soldadura ultrasónica de plásticos que seguimos en nuestros sistemas: fundamentos de la soldadura ultrasónica de plásticos.