
Soudage laser vs soudage par ultrasons : une comparaison complète pour la fabrication moderne
Introduction
Dans le contexte industriel actuel en constante évolution, le besoin de méthodes d'assemblage précises, fiables et efficaces est plus important que jamais. Le soudage laser et le soudage par ultrasons sont deux technologies qui ont suscité un vif intérêt . Bien que toutes deux offrent des solutions de soudage propres, automatisées et performantes, elles fonctionnent selon des principes fondamentalement différents et sont adaptées à des applications distinctes.
Ce guide détaillé propose une comparaison technique et pratique de ces deux méthodes d'assemblage, abordant tous les aspects, des principes de fonctionnement et de la compatibilité des matériaux au coût, à l'efficacité et aux applications industrielles. Que vous travailliez avec des thermoplastiques, des métaux non ferreux ou des assemblages complexes, il est essentiel de comprendre les avantages et les limites de chaque procédé pour optimiser vos résultats de fabrication.
1. Comprendre les principes
1.1 Qu'est-ce que le soudage laser ?
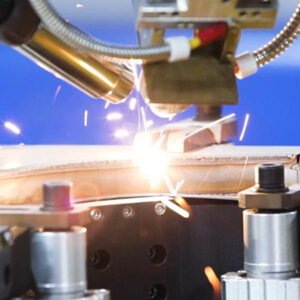
Le soudage laser est une technique de soudage par fusion qui utilise un faisceau laser de haute puissance pour fondre et assembler des matériaux à leur interface. L'énergie est focalisée avec précision, permettant une pénétration profonde et des zones de soudure étroites . Grâce à sa haute précision et à sa robustesse, cette technique est couramment utilisée dans les secteurs de l'aérospatiale , de l'automobile , de l'électronique et des dispositifs médicaux .
Caractéristiques principales:
haute densité d'énergie
Pénétration profonde de la soudure
Processus sans contact
Nécessite un accès optique à l'articulation
1.2 Qu'est-ce que le soudage par ultrasons ?
Caractéristiques principales:
Pas besoin de mastic ou d'adhésifs
Faible impact thermique
Temps de soudage extrêmement rapide
Idéal pour les plastiques fins et les feuilles
2. Matériaux et compatibilité
2.1 Matériaux adaptés au soudage laser
Le soudage au laser est très efficace pour :
Inox
Titane
Aluminium
Alliages de nickel
Certains plastiques (si au moins une couche absorbe le laser)
Grâce à son apport thermique élevé et à sa pénétration profonde, il est idéal pour les matériaux épais , les soudures de précision et les endroits difficiles d'accès.
2.2 Matériaux adaptés au soudage par ultrasons
Le soudage par ultrasons est idéal pour :
Thermoplastiques (par exemple, ABS, PP, PC)
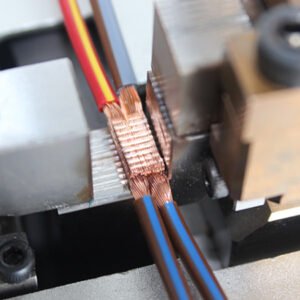
Métaux non ferreux minces (cuivre, aluminium, laiton)
Emballage en film multicouche
Électronique délicate
Son faible dégagement de chaleur le rend particulièrement utile dans les environnements où la dégradation des matériaux est un problème, comme dans l'emballage médical ou le soudage des languettes de batteries.
3. Conception des joints et résistance des soudures
3.1 Types et géométries de joints
Le soudage laser prend en charge une variété de configurations de joints :
Joints bout à bout
Joints à recouvrement
Joints d'angle
Soudure des bords
Le soudage par ultrasons nécessite généralement des conceptions de joints sur mesure , telles que :
Directeurs de l'énergie (dans les plastiques)
Surfaces superposées
Caractéristiques d'ajustement serré
3.2 Force et durabilité
Les soudures laser offrent une résistance mécanique exceptionnelle , notamment pour les métaux, et sont résistantes à la corrosion et à la fatigue.
Les soudures par ultrasons, bien que moins profondes et moins résistantes dans les métaux, peuvent être extrêmement durables dans les plastiques et sont hautement reproductibles pour la production de masse.
4. Rapidité, efficacité et automatisation
4.1 Vitesse de soudage
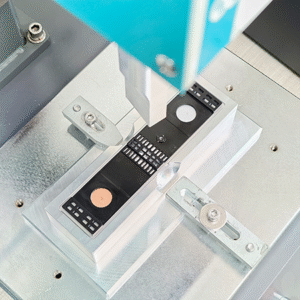
Soudage par ultrasons : temps de soudage de 0.1 à 1 seconde par cycle
Soudage laser : la vitesse varie selon le matériau et l’épaisseur, mais c’est généralement rapide.
Pour les applications sur plastique mince, les systèmes à ultrasons sont souvent plus performants que les systèmes laser en termes de vitesse de cycle.
4.2 Capacités d'automatisation
Les deux méthodes sont compatibles avec l'Industrie 4.0 et peuvent être :
Intégré dans des bras robotisés
Programmé pour une production à haut volume
Surveillé via des capteurs en temps réel
Cependant, les machines de soudage par ultrasons sont généralement plus faciles à entretenir et à utiliser à moindre coût , ce qui les rend avantageuses pour les fabricants de petits et moyens volumes.
5. Impact thermique et distorsion thermique
L’une des distinctions les plus importantes entre les deux technologies réside dans leurs profils thermiques.
5.1 Soudage laser par impact thermique
Le soudage laser crée une zone affectée thermiquement (ZAT) qui peut :
Modifier la microstructure
Introduire les contraintes internes
Conduire à une distorsion dans les matériaux minces
Une gestion thermique et un serrage appropriés sont essentiels pour minimiser les défauts.
5.2 Profil thermique du soudage par ultrasons
Le soudage par ultrasons est un procédé à basse température , ce qui le rend idéal pour :
Matériaux sensibles à la température
Vitrines et Écrans Numériques
Assemblages de précision
Cela permet également de réduire la consommation d'énergie et d'éliminer le temps de refroidissement , améliorant ainsi l'efficacité globale.
6. Comparaison des coûts
6.1 Coût de l'équipement
| Facteur de coût | Soudage par ultrasons | La soudure au laser |
|---|---|---|
| Investissement initial | $ 10,000- $ 50,000 | 50,000 300,000 $ à XNUMX XNUMX $+ |
| Entretien | Low | Modéré à élevé |
| Formation des opérateurs | Un petit peu | Avancé |
| ROI | Plus rapide dans les exécutions à volume élevé | Cela dépend du cas d'utilisation |
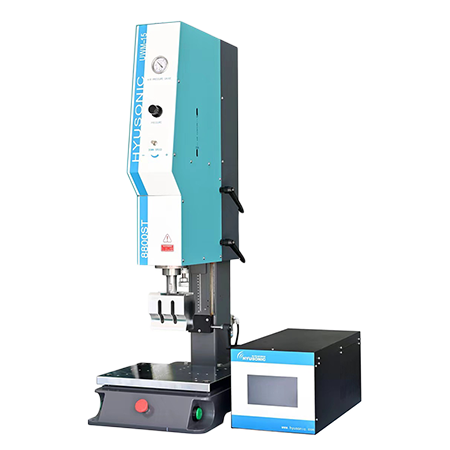
Les systèmes à ultrasons sont souvent plus rentables , notamment pour les fabricants de pièces en plastique et de petites pièces métalliques.
7. Facteurs de sécurité et environnementaux
7.1 Considérations de sécurité
Les systèmes laser nécessitent :
Postes de travail fermés
lunettes de protection
Systèmes d'extraction de fumées
Les systèmes à ultrasons sont :
Généralement plus sûr à utiliser
N'émet pas de rayonnement lumineux
Plus silencieux (avec une protection acoustique adéquate)
7.2 Impact environnemental
Le soudage par ultrasons est considéré comme plus respectueux de l'environnement pour les raisons suivantes :
Consommation d'énergie moindre
Pas besoin de consommables
Moins de production de déchets
8. Types de défauts et contrôle qualité
8.1 Défauts courants du soudage laser
Porosité
Cracking
Éclaboussures
Pénétration incomplète
8.2 Défauts courants de soudage par ultrasons
Fusion incomplète
Désalignement
Soudure faible en raison d'une contamination de surface
Le contrôle qualité dans les deux processus peut être amélioré avec :
Surveillance en temps réel
Essais non destructifs (CND)
Capteurs intelligents
9. Applications industrielles
9.1 Applications du soudage laser
Assemblage de carrosserie automobile en blanc
Composants de turbines aérospatiales
Boîtiers électroniques
Scellement d'implants médicaux
9.2 Applications du soudage par ultrasons
Soudage des languettes de batterie de véhicule électrique
Scellage des emballages alimentaires
Assemblage de dispositifs médicaux jetables
Boîtiers pour appareils électroniques grand public
Chaque technologie possède des domaines de prédilection bien définis , et choisir la bonne peut améliorer la qualité du produit, la rapidité et la conformité réglementaire.
10. Choisir la bonne technologie
Lorsque vous décidez entre le soudage laser et le soudage par ultrasons, tenez compte des éléments suivants :
| Facteur | Meilleur choix |
|---|---|
| Thermoplastiques minces | Soudage par ultrasons |
| Métaux épais | La soudure au laser |
| Projets sensibles aux coûts | Soudage par ultrasons |
| Soudures à pénétration profonde | La soudure au laser |
| Exigences sans contact | La soudure au laser |
| Production de masse rapide | Soudage par ultrasons |
| Esthétique visuelle | La soudure au laser |
Conclusion
Le soudage laser et le soudage par ultrasons représentent deux solutions de pointe dans la fabrication moderne. Si le soudage laser offre une résistance, une précision et une flexibilité inégalées pour les métaux et les géométries complexes, le soudage par ultrasons garantit rapidité, économie et efficacité thermique pour les plastiques et les assemblages délicats.
L'essentiel n'est pas de choisir la « meilleure » technologie, mais de sélectionner l' outil adapté à la tâche . Les fabricants doivent évaluer leurs types de matériaux, leurs exigences de production, leurs contraintes budgétaires et les spécifications de leurs produits avant d'investir.
Grâce aux progrès continus en matière d’automatisation, d’intégration de capteurs et de science des matériaux, les deux technologies sont appelées à évoluer davantage, permettant des processus de fabrication plus intelligents, plus rapides et plus durables.