
振幅制御用高性能超音波ブースター
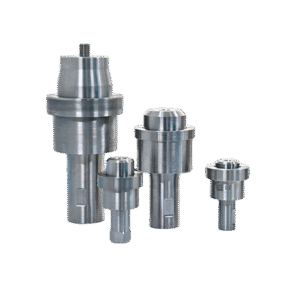
パラメータ表
| 周波数範囲 | 15kHz、20kHz、28kHz、30kHz、35kHz、40kHz |
|---|---|
| 増幅率 | . |
| 材料 | Ti-6Al-4V、4140スチール、アルミニウム7075 |
| 表面仕上げ | Ra ≤ 0.8μm(ミラーはオプション) |
顧客に関するFAQ
超音波ブースターが過熱するのはなぜですか?
超音波ブースターが過熱する原因としては、周波数の不一致(不適切なkHz定格の使用)、過剰な振幅(設計比率を超える)、または冷却不良(空気の流れや水冷の不足)などが考えられます。その他の原因としては、取り付けの緩み(振動摩擦)、材料のひび割れ(長期間の使用による疲労)、または表面の汚染(汚れや油分がエネルギー伝達を阻害する)などが挙げられます。
超音波ブースターとは何ですか?どのように機能しますか?
超音波ブースターは、トランスデューサと溶接ホーン間の振動振幅を増幅または減衰させる金属部品です。これは、同じ周波数(15~40kHz)で断面積比を変化させることによって機能します(例えば、1:2の比率では振幅が2倍になります)。
ブースター増幅率を計算するには?
比率 = 出力振幅 ÷ 入力振幅。例:30μm入力 → 90μm出力 = 1:3の比率
超音波ブースターが損傷しているかどうかをテストするにはどうすればいいですか?
実行:
✅ 外観検査 (ひび割れ・変色)
✅ 周波数スキャン (偏差 > ±0.5kHz = 故障)
✅ 振幅測定 (出力の不均一性=内部疲労)
1 つのブースターを異なる超音波溶接アプリケーションに使用できますか?
推奨されません。各ブースターは 特定の:
🔧 振幅比
🔧 周波数(15/20/30/40kHz)
🔧 材質(高出力のチタン、耐久性のスチール)
ブースターとホーンの違いは何ですか?
ブースター:振幅を調整する(トランスデューサーとホーンの間に設置)
ホーン(ソノトロード):溶接対象物に直接接触する。