
超音波溶接のメリットとデメリット
公開日: 2026年5月10日 著者:Hyusonic
現代の製造業における主な利点と限界を探る
1. 超音波溶接の概要
超音波溶接は、自動車、医療、電子機器、包装など、様々な業界で広く使用されている、高効率、クリーン、かつ高精度な接合技術です。熱や接着剤を使用する従来の方法とは異なり、超音波溶接は高周波の音響振動を利用して、熱可塑性プラスチックまたは金属の接合面に摩擦熱を発生させます。
この非侵襲的でエネルギー効率の高いプロセスは、スピード、清潔さ、信頼性が不可欠な用途で注目を集めています。しかし、他の技術と同様に、超音波溶接にも独自の利点と課題があります。
この記事では、超音波溶接の大きな利点、製造業者が留意すべき重大な欠点、そして産業界における他の接合方法との比較について詳しく解説します。
2. 超音波溶接の仕組み
長所と短所を検討する前に、基本を理解することが重要です。
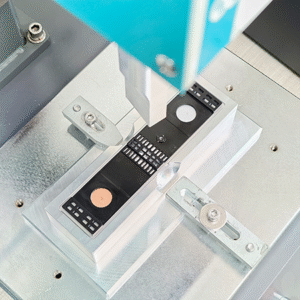
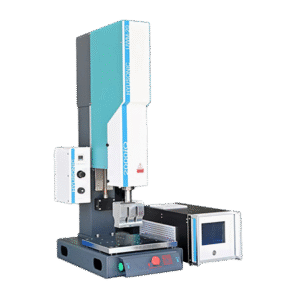
超音波溶接機の構成部品:
発電機(電源)
コンバータ/トランスデューサー
ブースター
ソノトロード(ホーン)
金床または固定具
プロセス:
溶接する部品に圧力をかけます。
超音波溶接機は高周波(20 kHz~40 kHz)の振動を発します。
振動エネルギーは、エネルギーディレクターまたはインターフェースポイントを介してジョイントに集中します。
局所的な熱によりプラスチックが溶けたり、金属が柔らかくなって融合したりします。
冷却中に圧力が維持され、強固な結合が形成されます。
この迅速で非侵襲的な方法では、接着剤、ボルト、または外部からの熱は必要ありません。

3. 超音波溶接の利点は何ですか?
超音波溶接は、さまざまな運用上および経済上の利点をもたらします。
3.1 高速性と生産性
最も高く評価されている利点の1つは、溶接速度の速さです。1回の溶接サイクルは通常1秒未満で完了します。
高スループットの生産ラインに最適です。
硬化時間や乾燥時間は必要ありません(接着剤とは異なります)。
ロボットアームと PLC システムを使用して完全に自動化されています。
🔑例: 医療機器製造では、超音波プラスチック溶接機を使用して、フィルター、IVカテーテル、注射器をミリ秒単位で組み立てます。
3.2 クリーンで環境に優しい
溶剤、接着剤、消耗品は一切不要です。
残留物や汚染物質を残さないため、無菌環境には不可欠です。
材料の無駄を大幅に削減します。
🔬超音波溶接は、衛生的な操作性のため、製薬業界や電子機器業界などのクリーンルーム環境で好まれています。
3.3 強力かつ正確な結合
マイクロスケールおよび精密部品に適しています。
再現性と均質性を備えた溶接を保証します。
周囲部品に歪みや熱によるダメージを与えません。
🔧例: 超音波溶接機は、マイクロチップを損傷することなく、繊細な電子回路を接合することができます。
3.4 エネルギー効率
ホットプレート溶接やレーザー溶接に比べて、必要なエネルギーははるかに少なくなります。
エネルギーは必要な場所にのみ供給される。
📊研究によると、超音波溶接機は従来の加熱システムに比べて最大80%少ないエネルギーで済むことが示されています。
3.5 材料に対する非破壊性
材料特性に大きな変化はありません。
薄いプラスチックや壊れやすいプラスチック(例:PP、ABS、PMMA)に最適です。
🔄超音波プラスチック溶接は、ダッシュボードやエアダクトなどの軽量自動車部品の完全性を維持します。
3.6 幅広い材料適合性
特に効果的なのは次の場合です:
熱可塑性樹脂:PE、PP、ABS、PC、PMMA
非鉄金属(超音波金属溶接の場合):アルミニウム、銅
一部の構成では、異種プラスチックの接合にも適しています。
3.7 自動化対応
自動化された生産ラインに簡単に統合できます。
ロボット、コンベア、スマートセンサーと互換性があります。
🧠スマート超音波溶接システムは、一貫した品質管理のために溶接パラメータをリアルタイムで調整できます。
3.8 最小限のメンテナンス
潤滑や熱制御システムは必要ありません。
ほとんどの超音波溶接機はツール寿命が長く、摩耗率が低いという特徴があります。
4. 超音波溶接機の大きな欠点は何ですか?
多くの利点があるにもかかわらず、超音波溶接にはいくつかの制限があります。
4.1 小型または中型部品に限定
大規模な溶接(大型プラスチックハウジングやシートなど)には適していません。
溶接領域は通常、数センチメートルに限定されます。
❌例: 大型自動車のバンパーやパネルを接合する場合、振動溶接やレーザー溶接の方が適している場合があります。
4.2 精密なジョイント設計が必要
- 溶接の成功は、多くの場合、接合部の形状によって決まります。
- エネルギーディレクター 適切に設計する必要があります。
- 平坦度と許容差 厳しく管理されなければなりません。
🔍設計不良の接合部は、溶接が弱かったり不完全だったりする可能性があります。
4.3 初期投資額が高い
エントリーレベルの超音波溶接機は数千ドルかかる場合があります。
金属溶接用の高度なシステム(銅タブ溶接など)はさらに高価になる可能性があります。
💸そのため、ROI計画なしでは中小製造業者が導入するのは困難です。
4.4 材料の制限
熱硬化性プラスチックや非常に厚い材料には適していません。
一部の複合プラスチックは超音波エネルギーにうまく反応しない場合があります。
4.5 騒音と安全性
超音波周波数(20~40kHz)は高周波音を発する可能性があり、近距離では有害となる可能性がある。
防音対策や聴覚保護具が必要になる場合がよくあります。
4.6 オペレーターのスキルとセットアップの複雑さ
機械は自動化されていますが、初期設定と調整には専門知識が必要です。
ソノトロードの設計と調整は、再現性にとって重要です。
5. 業界別のユースケース
自動車
インストルメントパネル
フィルターアセンブリ
エアダクト
医療
使い捨て製品
流体制御バルブ
ドラッグデリバリーシステム
ディスプレイ・電子機器関連
センサー
ハウジング
マイクロ回路パッケージング
6. 適切な超音波溶接機の選び方
超音波溶接機を評価する際には、次の点を考慮してください。
素材の種類と厚み
溶接形状と強度
生産量
自動化のニーズ
🔍ヒント:プラスチック接合の場合、超音波プラスチック溶接機が振幅、力、および時間の設定を調整できることを確認してください。


7. 結論
超音波溶接は、速度、精度、そしてクリーンさという魅力的な組み合わせを誇り、現代の製造業において主要な選択肢となっています。あらゆる用途に適しているわけではありませんが、ほとんどの小型から中型の部品組立においては、そのメリットがデメリットをはるかに上回ります。最適な超音波溶接機を選択し、適切な接合部を設計することが、性能を最大限に引き出す上で不可欠です。
サンプル溶接の無料お試しをご希望の場合は、Hyusonicまでお問い合わせください。当社は21年の業界経験を持ち、様々な材料やケースに対応してきた豊富な実績があります。