
超音波溶接:フルウェーブとセミウェーブの違いを徹底解説(究極ガイド)
公開日: 2026年5月10日 著者:Hyusonic
イントロダクション
超音波溶接の分野では、適切なツールを選択することがプロジェクトの成功に不可欠です。しかし、多くのエンジニアや技術者は、「全波」ホーンと「半波」ホーンおよびブレードの概念に戸惑うことがよくあります。どちらの設計も超音波物理学の同じ原理に基づいていますが、エネルギー伝達パターン、外観、適用シナリオ、市場での普及率において根本的な違いがあります。この記事では、全波および半波設計の背後にある物理原理を徹底的に解説し、それぞれの特性を分析し、情報に基づいた意思決定に役立つ実践的なガイドを提供します。
パート1:超音波溶接の基本原理 - 波長と共鳴
超音波溶着は、熱可塑性材料に高周波の機械的振動(通常20kHz~40kHz)を加えることで、分子摩擦と発熱を実現します。このエネルギー伝達を効率的に行うには、超音波ホーンが共振状態に達する必要があります。
波長とは
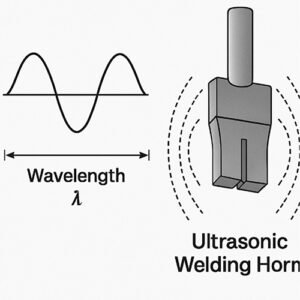
波長(λ)とは、超音波が1回の完全な振動サイクルで伝わる距離のことです。この距離は、材料中の音速(C)と周波数(f)によって決まり、λ = C / f の式で表されます。超音波溶接では、安定した振動を発生させて共振を実現するために、ホーンの物理的な長さは、動作周波数における波長の正確な倍数でなければなりません。
共鳴の重要性
ホーンの長さが波長と完全に一致すると、ホーン内部に定常波が形成されます。定常波は特定の振幅分布パターンを持ち、ある点では振動が最大となり(腹と呼ばれる)、別の点では振動振幅がゼロになります(節と呼ばれる)。この特定の振幅分布こそが、全波ホーンと半波ホーンを根本的に区別するものです。
パート2:全波と半波の本質的な物理的違い
1. セミウェーブホーン
物理的設計:半波長ホーンの物理的な長さは、波長の半分に等しい(L = λ / 2)。
振動パターン:この設計では、トランスデューサに接続されるホーンの一方の端は、振幅がゼロの節となるように設計されています。もう一方の端、つまり動作面は、振幅が最大となる腹となるように設計されています。
エネルギー伝達:エネルギーはホーンの1点に集中し、この独自の最大振幅領域を通してワークピースに伝達されます。この「一点集中型」の特性により、精密な位置決めと高いエネルギー密度が求められる用途に最適です。
2. フルウェーブホーン
物理的設計:フルウェーブホーンの物理的な長さは、1波長に等しい(L = λ)。
振動パターン:この設計では、ホーンの両端が最大振幅の腹となるように設計されています。振幅がゼロの節は、ホーンのちょうど中央に形成されます。
エネルギー伝達:フルウェーブホーンは両端から同時にエネルギーを供給できます。そのため、長い溶接線や、均一なエネルギー分布を必要とする大面積溶接などの用途において、大きな利点となります。
パート3:外観、物理的特性、用途の詳細
1. 角と刃の視覚的および物理的特徴
| 特性 | セミウェーブホーン | フルウェーブホーン/ブレード |
| 長さ | より短い(通常は波長の半分) | より長い、通常は1波長分 |
| Structure | 非対称、片側は接続用、もう片側は作業用 | 左右対称、両端作業用 |
| 振幅分布 | 片側が最大、もう片側がゼロ | 両端が最大、中央がゼロ |
| 共鳴ポイント | 1つの腹、1つの節 | 2つの腹、1つの節 |
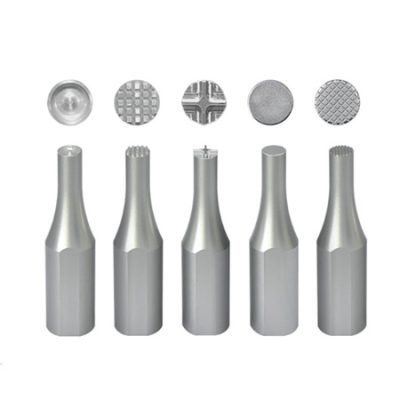
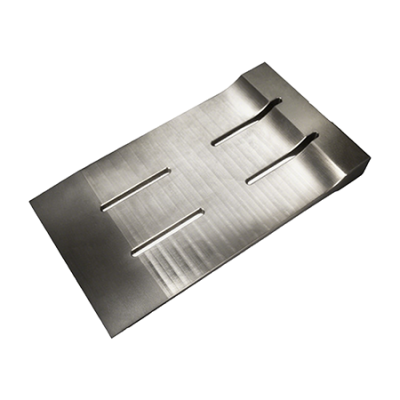
| 典型的な外観 | 円筒形、段付き、小型 | 長い棒、長方形、細長い |
2. コアアプリケーションと業界事例
半波ホーンの応用例:
自動車関連:内装トリムのスポット溶接、プラスチッククリップのリベット留め。
医療分野:医療機器の筐体、チューブ、フィルター膜の溶接。
電子機器:電子部品の筐体およびバッテリーパックのシーリング。
消費財:玩具部品のリベット留め、包装の密封。
利点:半波ホーンはエネルギーが非常に集中しているため、高速かつ高精度な小面積ボンディングが求められる場面に最適です。
全波ホーン/ブレードの応用例:
食品切断:フルウェーブブレードの両端の高振幅を利用して、ケーキ、チーズ、パンなどを滑らかに、かつくっつきにくく切断します。
不織布溶着:フェイスマスクや医療用衣料の製造ラインでは、連続ローラー溶着やエッジシールに長尺の全波ホーンを使用できます。
長尺プラスチック溶接:自動車のダッシュボードや大型家電製品の筐体などの直線溶接において、フルウェーブ設計により溶接線全体にわたって均一性と強度を確保します。
利点:フルウェーブ設計により、振動エネルギーがより長い距離にわたって均一に分散されるため、大面積または長線処理を必要とする用途に不可欠です。
パート 4: より深い考察 - なぜフルウェーブホーンは市場であまり一般的ではないのでしょうか?
ご指摘のとおり、「超音波溶接ホーン」で検索しても、全波設計の画像はほとんど見つかりませんが、「超音波切断ブレード」ではよく見つかります。これは偶然ではなく、市場の需要、設計上の課題、そして業界の慣習によるものです。
市場需要が主流製品を生み出す:超音波溶接の最も一般的な用途は、スポット溶接、リベット接合、および短距離直線溶接です。これらの用途では、高度に集中したエネルギーが必要とされ、半波長ホーンはまさにそのニーズを満たすのに最適です。その結果、半波長ホーンは市場における「普遍的」かつ「標準的」な製品となっています。
全波ホーン設計の課題:全波ホーンは物理的に長いため、横方向の振動や熱膨張などの影響を受けやすく、共振不安定性を引き起こす可能性があります。長い全長にわたって均一で安定した振幅を維持する全波ホーンを設計・製造するには、材料と加工においてより高い精度が求められ、結果としてコストが高くなります。
業界における命名規則:実務上、「ホーン」という用語は通常、接着に使用される小型の工具を指し、「ブレード」または「ナイフ」は切断に使用される長めの工具を指します。フルウェーブ設計は、長い作業面を必要とする切断用途に本質的に適しているため、市場では「フルウェーブ」と「ブレード」の概念が密接に結びついています。
結論:卓越した職人技のための適切なツールの選択
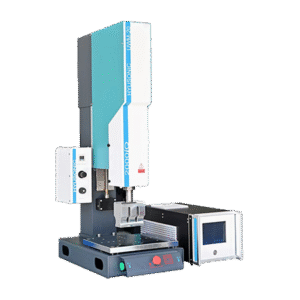
全波と半波の違いは、長さだけではありません。2つの異なるエネルギー伝達モードと適用原理の違いも表しています。半波ホーンは、エネルギーの集中と卓越した精度により、ほとんどのスポット溶接やリベット接合用途で優れた性能を発揮します。一方、全波設計は、独自の両端振動パターンを備えており、均一で長いエネルギー分布が求められる超音波切断や特殊な溶接において非常に威力を発揮します。
これらの違いを理解することで、特定のワークピースのサイズ、材料特性、プロセス要件に最も適した超音波ツールを選択できるようになり、溶接品質と生産効率が大幅に向上します。