
超音波溶接パラメータの選択方法:専門家ガイド
公開日: 2025年12月22日 著者:Hyusonic
超音波溶接に携わっている方なら、既にご存知のことでしょう。それは、溶接の成否は、選択するパラメータによって決まるということです。
振幅、圧力、溶接時間を間違えると、すぐにライン上で問題が発生します。バリの発生、溶接不良、強度のばらつき、あるいはそもそも接合されない部品などです。エネルギー、トリガー力、ダウンスピード、保持時間の適切な組み合わせを調整すれば、プロセスは安定し、不良品は減り、品質レポートも大幅に改善されます。
課題は?ほとんどのマニュアルには範囲しか示されておらず、具体的な答えは書かれていないことです。特定の材料、接合部の設計、機械に合わせて超音波溶接パラメータを選択する方法が説明されていません。時間モードからエネルギーモードまたは距離モードに切り替えるタイミング、ブースターゲインが溶接強度に実際にどのように影響するか、同じ設定でも20kHzと35kHzで動作が異なる理由なども説明されていません。
このガイドは、 HYUSONIC社製などの最新の発電機やプレス機を使用して、実際の生産ラインで発生した部品の焼損、溶接不良、原因不明の故障など、あらゆる問題を実際にデバッグしてきたエンジニアの視点から書かれています。
各コアパラメータが溶接品質にどのように影響するか、一般的なプラスチックや金属の安全な開始点を選択する方法、何百もの部品を焼き切ることなくセットアップを最適化するシンプルで繰り返し可能な方法などを正確に確認します。
推測に頼るのをやめて、超音波溶接のパラメータを初回から自信を持って設定したいなら、このまま読み進めてください。
制御すべき7つのコア超音波溶接パラメータ
安定した溶接強度と短いサイクルタイムを実現するには、7つの主要な超音波溶接パラメータを制御する必要があります。HYUSONICの新しいラインをセットアップする際は、超音波溶接パラメータチャートの他の項目に手を加える前に、まずこれらのパラメータを調整します。
コアパラメータの概要
振幅(µmまたは%)
これが主な熱入力です。超音波溶接における振幅設定は、接合面の溶融速度を制御します。振幅が大きいほど溶融速度が速くなり、温度も高くなりますが、バリや部品損傷のリスクも高まります。溶接時間/エネルギー/距離モード
溶接の終了方法を選択します。- 時間モード: 一定時間後に停止します。
- エネルギーモード: 目標エネルギーに達すると停止します。
- 距離モード(折りたたみ/絶対): ターゲットの崩壊または位置の後に停止します。
この選択によって一貫性と、プロセスが部品の変動にどのように反応するかが決まります。
溶接界面の圧力/力
超音波溶接では、ホーン圧力と呼ばれることがよくあります。ホーン圧力が低すぎると部品が接合されず、高すぎると溶融材料が押し出されて表面に跡が残ります。力(N)または圧力(bar)は、内部接合とバリに直接影響します。トリガーフォース / パワーによるトリガー
超音波溶接におけるトリガー力は、発生器が超音波を照射するタイミングを決定します。トリガー力が低すぎると空気中で振動し、高すぎると溶融前に部品が変形してしまいます。出力ベースのトリガーは、部品や高さが異なる場合に便利です。ダウンスピード(アプローチスピード)
ダウンスピードは、ホーンがジョイントに接近し、潰れる速度を制御します。遅いダウンスピードはアライメントと外観を向上させ、速いダウンスピードはサイクルタイムを短縮しますが、衝撃痕や不安定な潰れのリスクが高まります。ホールド時間とホールド力
超音波が停止した後も、部品に力を加え続けます。ダウンスピードと保持時間は連動して作用します。保持フェーズでは、溶融界面が圧力下で固化し、収縮、応力、そして最終的な溶接強度を制御します。ブースターとホーンの選択(ゲイン)
ブースターゲインとホーン振幅は、ジョイントにおける実際の振幅を決定します。1:2ブースターと高ゲインホーンはジェネレータの振幅を倍増させます。これは強力ですが、オーバーシュートが発生した場合、プロセスウィンドウが狭くなる可能性があります。
クイックリファレンステーブル
| 代表的なユニット | 溶接の主な影響 | |
|---|---|---|
| 振幅 | µmまたは% | 溶融速度、界面温度 |
| 時間/エネルギー/距離モード | s、J、mm | 一貫性、変動の補償 |
| 圧力/力 | バー、N | カップリング、フラッシュ、内部接合強度 |
| トリガーフォース/パワートリガー | 北、西 | 開始点、位置合わせ、再現性 |
| ダウンスピード | mm / s | 崩壊挙動、衝撃、外観品質 |
| ホールド時間とホールド力 | s、N | 凝固、応力、最終強度 |
| ブースター&ホーンゲイン | 比率(例:1:2) | 溶接界面における伝達振幅 |
これら7つの要素は、超音波溶接の強度を左右する重要な要素です。これらを制御できれば、推測ではなく体系的に超音波溶接プロセスを最適化できます。
超音波溶接の各パラメータが溶接品質に与える影響
溶接を設定する際、あらゆるパラメータが強度と均一性を高めるか、あるいは欠陥を生み出すかのどちらかです。ここでは、超音波溶接の主な設定が、実際の生産において溶融挙動、外観、そして溶接強度をどのように変化させるかを説明します。
振幅、融解速度、強度
- 超音波溶接における振幅設定は、主な「熱」制御です。振幅が大きいほど溶融速度が速くなり、界面温度が上昇し、フラッシュのリスクが高まります。
- 振幅が高すぎる場合: 溶融オーバーフロー、部品の跡、内部の空洞、場合によっては驚くほど弱い、過剰に加工された溶接が発生します。
- 振幅が低すぎる場合: 冷間圧接、非粘着性、分子拡散不良 (特に PC や PA6 などの硬いプラスチックの場合)。
- 振幅を調整して、素早く制御された溶融とコンパクトな溶接領域を実現します。これは超音波溶接の強度を左右する最大の要因の 1 つであり、接合部に供給される実際の µm に直接関係します。
時間、エネルギーモード、距離モード
- 時間による溶接はシンプルで高速ですが、部品や材料の変動に対してより敏感です。
- 超音波溶接におけるエネルギー モードと時間モード: エネルギー モードでは総エネルギーが一定に保たれ、これにより通常は強度の一貫性が向上し、小さなフィットや湿度の変化が補正されます。
- 距離による溶接(収縮または絶対)により、実際の部品の動きがロックされ、寸法制御が改善され、厳しい公差のアセンブリにおけるスクラップが削減されます。
- 溶接時間が長い、またはエネルギーが高い場合: 溶融とフラッシュが増加し、過剰溶接のリスクが高まります。短すぎる場合: 溶接不足の接合部が早期に故障します。
ホーンにかかる圧力/力
- 超音波溶接におけるホーン圧力は、接触、摩擦、内部結合を制御します。
- 圧力/力が高すぎる場合: 振動が抑制され、フラッシュが高くなり、溶融物が押し出され、特徴が押しつぶされ、溶融物が流れて結合できないために溶接が弱くなることがあります。
- 圧力/力が低すぎる場合: 結合不良、断続的な振動、不均一な溶融、典型的な非粘着溶接または「キス」溶接が発生します。
トリガー力と振動の開始
- 超音波溶接におけるトリガー力は、ジェネレータがいつ作動するかを決定します。
- トリガーが高すぎる場合: 超音波が開始する前に部品がすでにたわんでおり、位置ずれや不均一な崩壊が発生します。
- トリガーが低すぎる場合: 振動が空中で、または接触不良で始まり、再現性が損なわれ、繊細な表面に傷が付く可能性があります。
- トリガー力が安定すると、サイクルごとに同じ開始条件が得られ、これは一貫した溶接時間と圧力の相互作用にとって重要です。
減速、崩壊、そして化粧品
- ダウンスピードは、ホーンがジョイントに近づき、折り畳む速度を制御します。
- 速すぎる場合:クラクションが鳴ったり、衝撃の跡が残ったり、壁が割れたり、圧力がかかったり、過度に崩壊したりします。
- 遅すぎる場合: サイクル時間が長くなり、不要なヒートソークが発生し、背の高い部品や複数のリブがある部品では不均一な崩壊が発生することがあります。
- 適切なダウンスピードにより、スムーズな折りたたみ、外観品質の向上、ツールマークの減少が実現します。
ホールド時間とホールド力
- 保持時間と保持力により、溶融プラスチックが収縮して固化するまで接合部に圧力がかかり続けます。
- 保持時間が短すぎる、または保持力が低すぎる場合: 収縮空隙、内部応力、および強度の低下が発生します。
- 長すぎる、または高すぎる場合: 細部が潰れ、応力により白化が起こり、パーツが歪んで見えることがあります。
- これを正しく行うことで、引張、漏れ、破裂試験に合格する高密度で安定した溶接が確保されます。当社のサンプルで示すように、断面と測定された溶接強度の違いが明確にわかります。 超音波溶接強度ガイド.
ブースターゲイン、ホーン設計、実振幅
- ブースター ゲインとホーンの設計により、ジェネレーターに表示されるパーセンテージだけでなく、ジョイントでの実際の振幅が設定されます。
- 高ゲインブースターとアグレッシブホーンを組み合わせると、溶融オーバーフロー、フラッシュ、部品のマーキングがすぐに現れる範囲まで振幅を押し上げることができます。
- ゲインが低すぎる: インターフェースでのエネルギーが不十分で、特に硬質材料やガラス充填材料では不完全な融合が発生します。
- ブースター比とホーン設計を材料と接合部に合わせることで、超音波溶接プロセスの最適化が簡単になり、より広く、より許容度の高いプロセスウィンドウが得られます。
ステップバイステップ:超音波溶接パラメータの選択方法(HYUSONIC法)
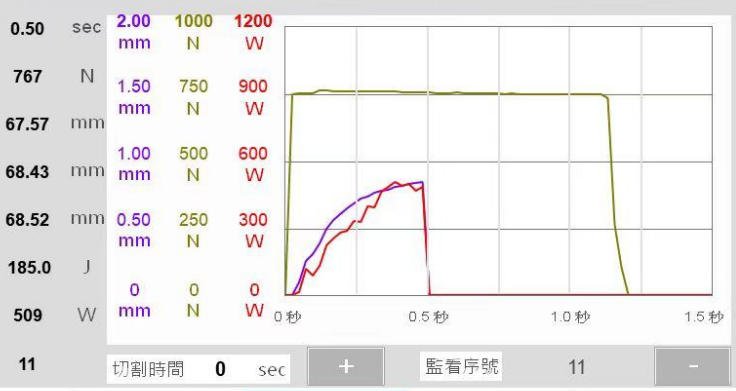
私はシンプルで繰り返し可能な方法を採用しているので、お客様のチームは超音波溶接パラメータを素早く設定し、生産中に安定した状態を保つことができます。
1) まず材料と接合部を定義する
設定に触れる前に、次の項目をロックします。
- 材質ペア(PP、ABS、PC、PA6、金属など)
- ジョイント設計(エネルギーディレクター、せん断ジョイント、タングアンドグルーブ、金属のオーバーラップ)
- 目標溶接強度と外観限界
これは、振幅、圧力、時間に関するあらゆる決定の基礎となります。
2) 超音波周波数を選択する(15~40 kHz)
周波数を部品のサイズと剛性に合わせる:
- 15~20 kHz: より大きく、より頑丈なプラスチック部品またはより厚い金属スタック
- 30~40 kHz: 小型、繊細、または装飾用のプラスチック部品
- 硬い素材や金属タブ:高出力で低周波数を優先
最新のHYUSONIC超音波プラスチック溶接機は、 20kHzシステムと35kHzシステムの両方で、工具を交換しながら同じ制御ロジックを維持できます。
3) 初期振幅設定を選択する
開始振幅を次のように設定します。
- ほとんどの熱可塑性プラスチック: システム振幅能力の70~100%
- 丈夫な/充填されたプラスチックまたは金属: 最初は高くして、フラッシュや損傷が見られたら下げてください。
- 薄い装飾部品: 低い位置から始め、必要に応じて傾斜または段階的な振幅を使用します。
これにより、瞬時に過剰溶接することなく、インターフェースに十分な熱が与えられます。
4) トリガーフォース(またはパワーによるトリガー)を設定する
超音波溶接におけるトリガー力は、振動の開始を制御します。
- 約 30〜50% 計画溶接力
- 部品を固定し、ジョイントを揃えるのに十分なだけ
- トリガー力が高すぎると、予圧がかかり、溶融が不均一になることがあります。
許容誤差の大きい部品では、部品の高さの変動を補正するために、動的トリガー力またはトリガーバイパワーを使用します。
5) シンプルなDOE(3×3マトリックス)を構築する
超音波溶接プロセスを真に最適化するには、推測するのではなく、小さな DOE を実行します。
- 変わります 振幅, 時間/エネルギー, 圧力 それぞれ3レベル
- 一貫性を保つためにエネルギーモードと時間モードの超音波制御を比較する
- その他のパラメータ(フィクスチャ、ホーン、ダウンスピード、ホールド時間)は固定したままにします。
これは、溶接時間と圧力および振幅の強度と外観への相互作用をマッピングします。
6) 溶接強度と内部品質の測定
各DOEポイントについて:
- 溶接せん断強度(または剥離強度、張力など、実際の使用を反映するもの)を測定する
- 断面を切断して、ボイド、冷間圧接、または過剰溶融がないか検査します。
- 超音波溶接の強度係数(崩壊、実際のエネルギー、ピーク電力)を記録する
金属溶接(バッテリー端子、配線終端など)を行う場合は、HYUSONIC超音波金属溶接機による抵抗値チェックと目視による接合品質の確認を併用してください。
7) エネルギーモードまたは距離モードで微調整する
「良い」ゾーンがクリアになったら:
- 純粋な時間モードから切り替える エネルギーモード or 遠隔超音波溶接による溶接 (絶対距離または崩壊距離)
- 距離モードを使用すると、寸法をより厳密に制御し、部品間のばらつきを減らすことができます。
- 部品のフィットや材料ロットが異なる場合、安定した熱入力のためにエネルギーモードを使用します。
このステップでは通常、Cp/Cpk が最大に上昇します。
8) 100ピースの堅牢性テストで検証する
最終的なパラメータウィンドウをロックします。
- 少なくとも走る 100個の連続部品 公称設定で
- すべての部品が強度と外観の仕様を満たしていることを確認する
- 主要な出力(強度、崩壊距離、エネルギー)のCp/Cpkを計算する
- 振幅、圧力、時間/エネルギー、トリガー力、ダウンスピードの上限/下限を厳密に設定した最終的な「レシピ」を保存します。
これは、追跡可能な超音波溶接設定を使用して、良好な実験室溶接を安定した生産プロセスに変える方法です。
クイックHYUSONICセットアップテーブル
| 手順 | 典型的な出発点 | |
|---|---|---|
| 1 | 周波数 | 20 kHz(一般プラスチック)、35 kHz(小型/化粧品) |
| 2 | 振幅設定超音波 | ほとんどのプラスチックでは70~100%、硬い部品ではさらに高い |
| 3 | トリガーフォース超音波溶接 | 計画溶接力の30~50% |
| 4 | 溶接制御モード | 時間モードで開始し、エネルギー/距離モードに移行します |
| 5 | DOEマトリックス | それぞれ3つのレベル:振幅、時間/エネルギー、圧力 |
| 6 | 検証実行 | 100個、Cp/Cpkおよび目視/カット品質を確認 |
プラスチックと金属の超音波溶接パラメータチャート
初日から完璧な数値を求める必要はありません。安全で実証済みの出発点が必要です。以下は実用的な超音波溶接パラメータチャートです。これを基準として、ご自身のホーン、治具、部品に合わせて調整してください。
一般的なプラスチックの典型的な初期パラメータ
これらは、20kHzシステムにおける一般的な初期振幅設定、溶接時間、および圧力です。必ず材料データシートと部品の許容値と照らし合わせて確認してください。
| 材料 | タイプ | ホーン振幅(µm) | 溶接時間(ミリ秒) | 溶接圧力(バール) | Notes |
|---|---|---|---|---|---|
| PP | 半結晶質 | 40 – 60 | 300 – 800 | 2.5 – 4.0 | より高いエネルギーが必要、フラッシュに注意 |
| ABS | アモルファス | 30 – 45 | 250 – 600 | 2.0 – 3.5 | 溶接が簡単で見た目が良い |
| PC | アモルファス | 30 – 45 | 300 – 700 | 2.5 – 4.0 | ストレスやマーキングに敏感 |
| PA6 | 半結晶質 | 40 – 60 | 350 – 900 | 3.0 – 4.5 | 吸湿性があるので、可能であれば部品を整える |
| PBT | 半結晶質 | 40 – 60 | 300 – 800 | 2.5 – 4.0 | 一貫性を保つためにエネルギーモードを使用する |
| ペット | 半結晶質 | 45 – 65 | 400 – 900 | 3.0 – 4.5 | 狭いウィンドウ、厳密な制御が必要 |
これを初期マップとして使用し、強度と外観の目標を達成するために、溶接時間と圧力の関係を調整してください。
半結晶質セッティングと非晶質セッティング
半結晶性プラスチック(PP、PA、PBT、PET)は、通常、非晶質材料(ABS、PC)よりも多くの電力を必要とします。これは、振幅とエネルギーモードの設定に反映されます。
| プロパティ | 半結晶性(PP、PA6…) | アモルファス(ABS、PC…) |
|---|---|---|
| 振幅設定 | 中~高(40~65 µm) | 低~中(30~45µm) |
| 標準的な溶接時間 | 長い(350~900ミリ秒) | 短い(250~700ミリ秒) |
| エネルギー入力 | より高く、より狭い窓 | 中程度、広いウィンドウ |
| 欠陥リスク | エネルギーが低すぎる場合は冷間圧接 | 高すぎる場合は溶接/マーキング |
半結晶性樹脂で疑問がある場合は、振幅をわずかに高く設定して開始し、エネルギー モードを使用して溶接の一貫性を保ち、サイクル時間に合わせて時間を調整します。
超音波金属溶接のガイドライン設定
銅、アルミニウム、および Cu-Al 混合溶接 (バッテリータブ、ワイヤ終端、バスバー) の場合、パラメータウィンドウはプラスチックとは大きく異なります。
| 用途 | 周波数 | 振幅(µm) | 溶接時間(ミリ秒) | 溶接力(N) | Notes |
|---|---|---|---|---|---|
| Cu-Cu電池タブ | 20kHz | 25 – 40 | 150 – 400 | 800 – 2500 | 時間モードと最大電力モニタリング |
| Al-Alバスバー | 20kHz | 30 – 45 | 200 – 600 | 1500 – 4000 | より高い力、堅牢な固定具 |
| Cu-Al混合接合 | 20kHz | 25 – 40 | 200 – 500 | 1000 – 3000 | 金属間化合物を避けるために慎重に最適化する |
| ワイヤスプライス(銅撚線) | 20kHz | 20 – 35 | 150 – 350 | 500 – 2000 | 品質のために崩壊距離を制御する |
これらの用途では、ほぼ常に時間制御による溶接を行い、出力と崩壊率に厳格な制限を設けています。当社の生産重視型IQシリーズ超音波金属溶接機は、このような制御方式に基づいて設計されています。
20 kHz vs 35 kHz 超音波溶接システム
周波数は振幅、ノイズ、溶接可能な部品のサイズに影響します。20kHzから35kHzの間のパラメータセットはコピー/貼り付けできません。
| 機能 | 20 kHzシステム | 35 kHzシステム |
|---|---|---|
| ホーンにおける典型的な振幅 | 30 - 60μm | 15 - 35μm |
| 部品サイズに最適 | 中~大型ハウジング、大型リブ | 小さく、繊細で、引き締まった顔立ち |
| 騒音レベル | より高い | 低くなる |
| 時間対エネルギーモードの使用 | どちらも非常に一般的 | 多くの場合、エネルギーモードまたは距離モード |
| 典型的な関節の種類 | エネルギーディレクター、せん断ジョイント | 微細な特徴、タイトな化粧品 |
ツールを 20 kHz から 35 kHz に移動する場合は、振幅と溶接時間を減らし、時間モードだけでなくエネルギー モードまたは距離モードを使用して再検証します。
超音波溶接パラメータチャートの読み方と適応方法
超音波溶接パラメータ表は、あくまでも出発点となるレシピとして使用し、最終的な答えとして捉えないでください。
まず素材と周波数を合わせる
プラスチック (PP、ABS、PC など) または金属 (Cu、Al、Cu-Al) とスタックの実際の周波数 (20 kHz と 35 kHz) に一致する行を選択します。振幅パーセントをミクロンに変換する
ジェネレータの振幅が%で表示されている場合は、スタックの最大振幅を掛けて、ホーンにおける実際のµmを求めます。その後、チャートと比較する前に、ブースターゲインとホーン振幅を考慮してください。ホーンと器具の調整
- 柔らかいホーンや小さいホーンでは、実際の振幅が少なくなる場合があります → バンプ振幅 %、時間、または圧力。
- 非常に硬い固定具はより多くのエネルギーを伝達する可能性があります → 振幅を低く抑え、時間/エネルギー制限を厳しくします。
ジョイント設計を補正する
- 鋭いエネルギーディレクターまたはせん断ジョイント: 振幅と時間の下限から開始します。
- 平坦なジョイントまたはフィット感が悪い場合: 中~高振幅から開始し、エネルギー モードを使用するように計画します。
ラインを微調整する
最初の試みとしてチャートの値を使用し、その後短い試行を実行して微調整します。- 冷間圧接、低強度、または不完全な崩壊が見られる場合は、振幅または時間を増やします。
- 溶融オーバーフロー、フラッシュ、または大きなホーンマークが見られる場合は、振幅、圧力、または時間を減らしてください。
これらのチャートを正しく使用すると、推測から構造化された迅速なセットアップに移行でき、火消しではなく超音波溶接の強度係数の最適化に集中できます。
プラスチックと金属の超音波溶接パラメータ
超音波溶接パラメータの選び方を見ると、プラスチックと金属の挙動は大きく異なることがわかります。同じ設定にすると、溶接不良、工具の損傷、あるいは不良品の発生につながります。
プラスチックと金属:簡単なパラメータ比較
| プラスチック超音波溶接 | 金属超音波溶接 | |
|---|---|---|
| 典型的な周波数 | 20〜35 kHz | 20~40 kHz(セクションが大きい場合は低くなることが多い) |
| 振幅設定 | 中~高(角部で30~80 µm) | 高(40~80μm以上、用途によって大きく異なる) |
| 締付力 | 潰れやフラッシュを避けるため、低め~中程度 | 高い、酸化物を破壊し金属同士の結合を形成する |
| 制御モード | エネルギーモードまたは距離モードが推奨 | ほぼ常に時間モード |
| 溶接時間 | 短く、化粧品用に厳しく管理されている | 非常に短いが繰り返し可能で、強度に重点を置いている |
プラスチック部品の接合においては、クランプ力、振幅、および収縮距離を厳密に制御するために、最適化されたパラメータセットを、当社のIQシリーズ超音波プラスチック溶接機などのフロアシステムと組み合わせて使用するのが一般的です。
制御モードが異なる理由
- 金属: ほとんどの場合、時間通りの溶接を使用します。その理由は次のとおりです。
- 金属の溶接は溶融ではなく、摩擦と塑性変形によって形成されます。
- 安定した力と時間により、非常に再現性の高い溶接ナゲットが得られます。
- プラスチック: 通常、エネルギー モードまたは距離による溶接が優先される理由は次のとおりです。
- エネルギー モードは、プラスチック部品の部品間のばらつきを補正します。
- 距離 (崩壊) モードでは、ジョイントの溶け込みと溶接強度が固定されます。
ジョイント設計、表面処理、パラメータシフト
- プラスチック:
- エネルギーディレクター、せん断ジョイント、または溝付き継手機能を使用します。
- 表面はきれいですが、磨きすぎず、ぴったりとフィットすることに重点を置いてください。
- 中程度の振幅、中程度の圧力から始めて、溶接エネルギーを調整します。
- 金属:
- しっかりとした機械的サポートを備えた、平らで鋸歯状の、またはローレット状の溶接領域。
- 酸化物のないきれいな表面、油、塗料、厚い酸化物層を除去します。
- より高いクランプ力、より高い振幅、および短い制御された時間を使用します。
超音波装置でプラスチックから金属に切り替える場合:
- クランプ力を大幅に向上します。
- 振幅を増やし、表面の損傷が見えなくなるまで振幅を下げます。
- 溶接時間を短縮し、目標の引張/せん断値に達するまで時間を増やします。
バスバー、タブ、端子の製造においては、Mシリーズ超音波金属溶接機において、より高い力と時間に基づいた設定を固定することで、シフトごとに安定したプロセスを維持しています。
高度な超音波溶接パラメータのヒント
より厳密な溶接制御のための実践的なコツ
生産工程において、超音波溶接パラメータの選び方とは、理論よりもむしろ、シフトごとにプロセスがどのように動作するかという点に重点を置くべきでしょう。ここでは、溶接の安定性と美観を維持するために、HYUSONICシステムの高度な設定を調整する方法をご紹介します。
ダイナミックトリガーを使用して部品の公差とフラッシュを吸収します
- を設定 トリガーフォースバンド 1 つの固定値 (たとえば、溶接力の 25~40%) の代わりに使用します。
- 部品の高さが異なっていたり、バリがあったりする場合は、機械が強制的に、または低速で作動するようにします。 プリトリガーパワー そのため、超音波は最初の実際の接触から一貫して開始されます。
- トリガー距離の傾向に注意してください。それがドリフトしている場合は、成形またはスタンピング プロセスが動いています。
時間モードから距離制御に切り替えるタイミングを知る
- シンプルに 時間モード 部品と材料が非常に一貫しており、溶接強度が安全上重要でない場合にのみ使用できます。
- 移動する 絶対距離 最終的なスタックの高さと外観上のフィットを重視する場合。
- 崩壊距離(距離による溶接) 溶接強度と内部結合が重要な場合、時間やエネルギーのみよりも部品間の高さのばらつきを補正します。
プリトリガーと段階的な振幅で薄肉および装飾部品を保護
- オンにする プリトリガー そのため、ホーンは部品に接触する前にすでに低出力で振動しており、衝撃跡が軽減されます。
- 低いところから始める 振幅設定 (たとえば 40~60%)、その後、崩壊が始まると数十ミリ秒かけて最大振幅まで上昇します。
- 繊細なリブや薄い壁の場合は、低い開始振幅と遅いダウンスピードを組み合わせて、ホーンによって部品がパンチされるのではなく「落ち着く」ようにします。
パルス幅変調(PWM)によるホーンマークのカット
- 最新の HYUSONIC ジェネレータは、PWM を使用して周波数を変えずに電力を調整できます。これは、ホーンの焼けや白化を軽減する上で私が知る最も効果的な方法の 1 つです。
- ピーク振幅をわずかに低く設定し、PWM でより長い時間にわたってエネルギーを供給して、目標の溶接強度を達成しながら表面温度を制御できるようにします。
- PWMとよくマッチしたホーンと安定した 超音波ブースター そのため、ジョイントで伝達される振幅は予測可能なままになります。
ツールが摩耗したり固定具が動いたりしてもプロセスを安定させる
- 主要な溶接特性(ピーク電力、エネルギー、崩壊距離、保持力)を追跡します。これらの値が変動する場合は、多くの場合、工具の摩耗や治具のずれが原因であり、「謎の」パラメータが原因ではありません。
- エネルギーモード or 崩壊距離 を主な制御として、最大時間と最大電力の制限を安全レールとして設定します。
- 振幅が徐々に低下している場合は、点検し、必要に応じて交換してください。 超音波トランスデューサーとスタック HMI でパラメータを追跡する前に。
最適なパラメータレシピを文書化してロックする
- すべての重要な部品について、周波数、振幅 %、トリガー力、溶接モード (時間/エネルギー/距離)、溶接制限、ダウンスピード、保持時間/力、および許容可能な溶接シグネチャの範囲をロックダウンします。
- パラメータの「ゴールデンレシピ」を部品番号とリビジョン別に保存し、変更できるユーザーを制限します。振幅、圧力、溶接モードの変更には承認が必要です。
- 定期的な検証(最初のピースと切り替えチェック)を実行して、ライブ パラメータが文書化されたレシピおよび超音波溶接パラメータ チャートと一致していることを確認します。
超音波溶接パラメータのよくある間違いとその回避方法
経験豊富なチームでも、数回のミスの繰り返しで溶接の問題に直面することがあります。ここでは、安定した生産対応の設定を確立するための超音波溶接のトラブルシューティングについて、私の考えをご紹介します。
過剰溶接:振幅、時間、圧力が大きすぎる
振幅、溶接時間、ホーン圧力を高く設定しすぎると、接合部が過熱し、接合安定性が損なわれます。次のような現象が発生します。
- 激しい溶融オーバーフローとフラッシュ
- 火傷跡または白化
- 歪んだり潰れたりした部分
それを回避する方法:
- 控えめな超音波溶接パラメータ チャートから始めて、振幅設定と溶接時間を少しずつ増やしていきます。
- 崩壊距離と部品の高さを監視し、強度が停滞したり外観上の問題が発生したりした時点で停止します。
- 溶接強度を維持する必要がある場合は、振幅を切断する前にまず圧力を下げてください。
溶接不足:エネルギー不足または結合不良
エネルギー不足、トリガー力不足、または部品との接触不良により、次のような結果が生じます。
- 非粘着性または「冷間」溶接
- 簡単に手で破れる
- 関節における不完全なエネルギー伝達
それを回避する方法:
- 振幅および/または溶接時間を少しずつ増やし、引っ張り/せん断テストで確認します。
- トリガーの力を増やして、完全に接触した後にのみ振動が始まるようにします。
- エネルギーを吸収するぐらつき、隙間、または緩んだクランプがないか、固定具を点検します。
ブースターゲインまたはホーン振幅が間違っている
間違ったブースター比またはホーン設計を選択すると、プロセス ウィンドウが狭くなる可能性があります。
- ブースターゲインが高すぎる = スイートスポットが狭くなり、過溶接のリスクが高まる
- ゲインが低すぎる = 機械は100%で稼働するが、溶接が弱いまま
それを回避する方法:
- 単に「棚にあるもの」ではなく、部品のサイズと材質に基づいてブースター ゲインとホーン振幅を選択します。
- 強度を得るために極端な振幅や非常に低いジェネレーターの割合が必要な場合は、ブースター/ホーンの選択を再評価してください。
ジョイント設計と材料の制限を無視する
不良接合部を「パラメータ修正」することはできません。エネルギーディレクター、壁の厚さ、またはフィットアップが間違っていると、プロセスは不安定になります。
- ランダムリーク
- 一貫性のない崩壊
- ロットごとに大きなばらつき
それを回避する方法:
- 弊社のガイドなどのリソースを使用して、材料とジョイントタイプが実際に超音波に適しているかどうかを検証します。 超音波溶接できる材料.
- パラメータの変更を実行する前に、部品のフィット感と平坦性を確認してください。
見た目だけを信頼する
見た目が完璧に見えても、内部が弱い場合があります。見た目だけに頼るのは、米国の現場ではよくある手抜き作業ですが、現場では裏目に出ます。
それを回避する方法:
- 目視チェックは、必ず強度テスト (引張/せん断) および定期的な断面検査と組み合わせて実施してください。
- 表面溶融だけでなく、内部結合を安定させるために、エネルギーによる溶接または距離による溶接を使用します。
あらゆる材料や機械に1つのパラメータセットを使用する
PP、ABS、PC、異なる色、または異なる超音波マシンで同じ設定を実行すると、すぐに制御が失われます。
- 着色剤、充填剤、樹脂ファミリーはエネルギーを異なる方法で吸収します。
- ジェネレータとホーンによって、実際の振幅は異なります。
それを回避する方法:
- それぞれの材料と機械の組み合わせを独自のプロセスとして扱います。
- シンプルな超音波溶接のトラブルシューティング ガイドと DOE を使用して、各セットアップの振幅、溶接時間と圧力、およびトリガー力を再調整します。
パラメータ制御と機器メンテナンスの不備
優れたセットアップでも、制御しないとドリフトしてしまいます。
- 最終的なパラメータセットや制限の記録なし
- オペレーターが「微調整」しても変更履歴は残らない
- ホーン、ブースター、および器具の摩耗により、実際の振幅とホーン圧力が静かに変化します。
それを回避する方法:
- 明確な上限/下限と変更承認を使用してレシピをロックダウンします。
- 効果的な超音波溶接強度係数が実証済みのウィンドウ内に維持されるように、定期的なツール検査と予防保守をスケジュールします。
- 短い機能チェックで、主要なパラメータ (ホーン面の振幅、トリガー力、ダウンスピード、ホールド時間) を定期的に再検証します。
新しいラインを立ち上げる際は、初日からこれらの制御システムを組み込みます。これは、超音波溶接プロセスを最適化し、現場での予期せぬ高額なコストを回避する最も簡単な方法です。
超音波溶接パラメータ計算機とDOEテンプレート
超音波溶接パラメータの選択方法について真剣に考えている場合は、スマートな計算機と堅牢な DOE テンプレートを使用すると、セットアップ時に推測する必要がなくなります。
HYUSONIC 計算機に必要なもの:
- 材質とジョイントの種類(例:エネルギーディレクター、せん断ジョイント、バッテリータブ)
- 超音波周波数(15、20、30、35、または40 kHz)
- 目標溶接強度と部品厚さ
- 振幅、溶接時間/エネルギー、ホーン圧力に関する機械の制限
計算機が表示するもの:
- 起動 振幅設定 ホーン部分(µmおよび%)
- 初期 溶接時間/エネルギー (NAIST) と ホーン圧力 範囲
- おすすめ トリガーフォース 基本的なダウンスピード/ホールド時間
DOE テンプレートの使用方法:
- これらの初期値を 3×3 DOE (振幅、時間/エネルギー、圧力)
- 部品を検査し、溶接強度を記録し、欠陥を記録する
- 結果を使用して定義する 公称パラメータ そしてクリア 上限/下限管理限界
HYUSONICブランドの超音波溶接パラメータチャート、計算ツール、およびDOEテンプレートを使用することで、セットアップ時間を短縮し、再現性を確保し、監査のための文書作成を簡素化できます。安定した設定範囲が確立されれば、設定値を追い求めるのではなく、サイクルタイムと品質の最適化に集中できます。プロセス能力に関するより詳細な情報については、超音波溶接のメリットとデメリットに関する解説をご覧ください。
FAQ: 超音波溶接パラメータ
米国のお客様から、新しい生産ラインの設置に関する質問をよく受けます。そこで、超音波溶着のパラメータの選び方を検討する際に、現場ですぐに活用できる、直接的で実践的な回答をご紹介します。
超音波溶接で最も重要なパラメータは何ですか?
ほとんどのプラスチック用途および多くの金属用途において、振幅は最も重要なパラメータです。
- 振幅は、溶融速度、インターフェース温度、および結合強度に影響します。
- 振幅が間違っていると、どれだけ時間や圧力をかけて微調整しても、溶接を完全に修正することはできません。
- 振幅が適切なウィンドウに入ったら、溶接時間/エネルギー、力、保持条件を微調整します。
ホーンでの振幅 % をミクロンに変換するにはどうすればよいでしょうか?
次の簡単な式を使用します。
実際の振幅(µm)=スタック定格(µm)×ブースターゲイン×ホーンゲイン×ジェネレータ%
例:
| Item | 値 |
|---|---|
| スタック評価(100%) | 40μm |
| ブースターゲイン | 2.0 |
| ホーンゲイン | 1.5 |
| ジェネレータ設定 | 50% |
| ホーンで伝達される振幅 | 40×2×1.5×0.5 = 60μm |
これは超音波溶接における実際の振幅設定値であり、画面上のパーセント表示だけではありません。
20kHzと35kHzで同じ設定を使用できますか?
通常はいいえ。
- 20kHz: 振幅が大きく、力が強く、大型または硬い部品に適しています。
- 35kHz: 振幅が低く、ノイズが低いため、小型、繊細、または装飾部品に適しています。
- 周波数を変更する場合(20 kHz と 35 kHz の差)、必ずテスト実行で振幅、溶接時間、圧力を再最適化してください。
プラスチックの超音波溶接に典型的な圧力/力はどれくらいですか?
実際の値は角のサイズと関節面積によって異なりますが、これは良い出発点となります。
| 部品サイズ(プラスチック) | 典型的な力の範囲 | Notes |
|---|---|---|
| 小(最大1平方インチ) | 150~600 N(35~135 lbf) | 薄いリブ、小さなハウジング |
| 中(1~4インチ²) | 400~1500 N(90~340 lbf) | ほとんどの消費者向けおよび自動車用部品 |
| ラージ(4インチ²以上) | 1200~3000 N(270~675 lbf) | 大型ハウジング、構造部品 |
超音波溶接では、部品が潰れたり、バリが発生したりすることなく、確実に接触するのに十分な高さにホーン圧力を設定してください。
時間モードからエネルギーモードまたは距離モードに切り替えるのはいつですか?
より厳密な制御と堅牢性が必要な場合は、単純な時間モードを超えて次のモードに進んでください。
- 切り替える エネルギーモードと時間モード(超音波) 入荷する部品が異なり、一貫したエネルギー入力と溶接強度が必要な場合。
- 切り替える 距離による溶接(絶対または崩壊) ジョイントの高さとメルトダウンの制御が重要な場合(シール、美観ジョイント、精密フィット)。
- 米国における高ボリューム、安全性が重要、または自動車関連のプログラムは、安定すると、ほとんどの場合、エネルギー モードまたは距離モードに移行します。
プラスチックがこれらのパラメータの変化にどのように反応するかについてより深い基礎知識が必要な場合は、当社のシステムで採用しているプラスチックの超音波溶着の原理を確認することをお勧めします。プラスチックの超音波溶着の基礎。