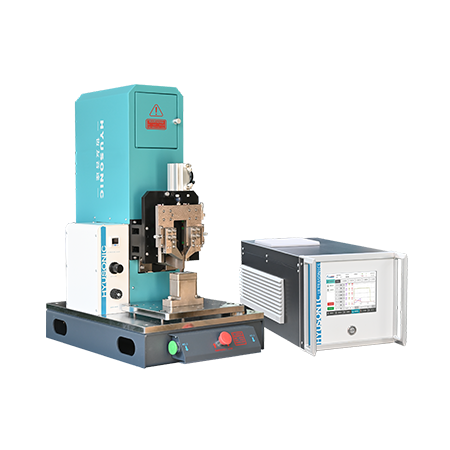
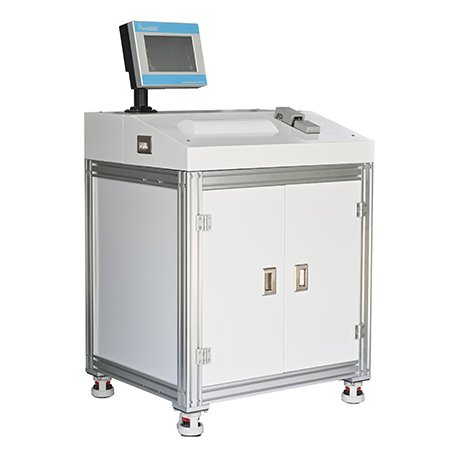
レーザー溶接と超音波溶接:現代の製造業における包括的な比較 イントロダクション 今日、急速に変化する製造業界において、高精度で信頼性が高く効率的な接合方法へのニーズはかつてないほど高まっています。特に注目を集めている技術として、レーザー溶接と超音波溶接が挙げられます。どちらもクリーンで自動化された高性能な溶接ソリューションを提供しますが、動作原理が根本的に異なり、それぞれ異なる用途に適しています。この詳細なガイドでは、これら2つの接合方法について、動作原理や材料適合性からコスト、効率、産業用途に至るまで、技術的かつ実践的な比較を行います。熱可塑性樹脂、非鉄金属、複雑なアセンブリなど、どのような材料を扱う場合でも、各プロセスの長所と短所を理解することは、製造成果を最適化するために不可欠です。 1. 原則を理解する 1.1 レーザー溶接とは? レーザー溶接は、高出力レーザービームを用いて材料の界面を溶融・接合する溶融溶接技術です。エネルギーを精密に集束させることで、深い溶け込みと狭い溶接部を実現します。その高い精度と強度から、航空宇宙、自動車、電子機器、医療機器などの業界で広く利用されています。主な特長:高エネルギー密度深い溶接溶け込み非接触プロセス関節への光学的なアクセスが必要 1.2 超音波溶接とは何ですか? 超音波溶接は、加圧下で高周波の機械的振動を加える固体溶接技術です。材料を溶融させるのではなく、超音波溶接では界面に摩擦熱を発生させ、分子レベルで材料を融合させます。主な特長:充填剤や接着剤は不要低熱影響非常に速い溶接時間薄いプラスチックや箔に最適 2. 材料と互換性 2.1 レーザー溶接に適した材料 レーザー溶接は次のような場合に非常に効果的です。ステンレス鋼チタンアルミニッケル合金特定のプラスチック(少なくとも1つの層がレーザーを吸収する場合)高い熱入力と深い溶け込みにより、厚い材料、精密溶接、手の届きにくい場所の溶接に最適です。 2.2 超音波溶接に適した材料 超音波溶接は次のような場合に最適です。熱可塑性プラスチック(例:ABS、PP、PC)薄い非鉄金属(銅、アルミニウム、真鍮)多層フィルム包装繊細な電子機器発熱量が少ないため、医療用包装やバッテリー端子溶接など、材料の劣化が懸念される環境で特に有用です。 3. 接合部の設計と溶接強度 3.1 ジョイントの種類と形状 レーザー溶接はさまざまなジョイント構成をサポートします。突合せ継手ラップジョイントフィレットジョイントエッジ溶接超音波溶接では、通常、以下のようなカスタムジョイント設計が必要となります。エネルギーディレクター(プラスチック)重なり合う表面干渉フィット機能 3.2 強度と耐久性 レーザー溶接は、特に金属において優れた機械的強度を発揮し、腐食や疲労にも強い。超音波溶接は、金属においては深さや強度の点で劣るものの、プラスチックにおいては非常に耐久性が高く、大量生産においても高い再現性を発揮する。 4. スピード、効率、自動化 4.1 溶接速度 超音波溶接:1サイクルあたり0.1~1秒という高速溶接時間レーザー溶接:材質や厚さによって異なるが、一般的に高速超音波システムは、薄いプラスチックへの適用において、サイクル速度の点でレーザーシステムを上回ることが多い。 4.2 自動化機能 どちらの方法もインダストリー 4.0 と互換性があり、次のことが可能です。ロボットアームに統合大量生産向けにプログラムリアルタイムセンサーによる監視しかし、超音波溶接機は一般的にメンテナンスや操作が容易でコストも低いため、少量から中量生産のメーカーにとって好ましい選択肢となる。 5. 熱衝撃と熱変形 2 つのテクノロジーの最も重要な違いの 1 つは、熱プロファイルにあります。 5.1 レーザー溶接の熱影響 レーザー溶接では、以下のような熱影響部(HAZ)が形成されます。微細構造を変える内部応力を導入する薄い材料では歪みが生じる欠陥を最小限に抑えるには、適切な熱管理とクランプが不可欠です。 5.2 超音波溶接の熱プロファイル 超音波溶接は低温プロセスであるため、以下のような用途に最適です。温度に敏感な材料ディスプレイ・電子機器関連精密アセンブリこれによりエネルギー消費量も削減され、冷却時間も不要になるため、全体的な効率が向上します。 6. コストの比較 6.1 設備費 コストファクター超音波溶接レーザー溶接初期投資$ 10,000- $ 50,000$ 50,000〜 $ 300,000 +メンテナンスロー中から高オペレータートレーニング最小限の高機能ROI大量実行時の高速化使用ケースによって異なります 超音波システムは、特にプラスチックや小型金属部品の製造業者にとって、多くの場合、より費用対効果が高い。 7. 安全と環境要因 7.1安全上の考慮事項 レーザーシステムには以下が必要です。密閉型ワークステーション保護メガネ煙抽出システム超音波システムとは:一般的に操作が安全光を放射しない静か(適切な遮音対策を講じた場合) 7.2 環境への影響 超音波溶接は、以下の理由から環境に優しいと考えられています。エネルギー使用量の削減消耗品は不要廃棄物の削減 超音波プラスチック溶接機 超音波金属溶接機 超音波ワイヤーハーネス溶接機 8. 欠陥の種類と品質管理 8.1 一般的なレーザー溶接欠陥 気孔クラッキングスパッタ不完全な浸透 8.2 一般的な超音波溶接欠陥 不完全な融合ミスアライメント表面汚染による溶接の弱化両方のプロセスにおける品質管理は、次の方法で強化できます。リアルタイム監視非破壊検査(NDT)スマートセンサー 9。 産業用アプリケーション 9.1 レーザー溶接の用途 自動車ボディインホワイト組立航空宇宙タービン部品電子エンクロージャ医療インプラントシーリング 9.2 超音波溶接の用途 EVバッテリータブ溶接食品包装の密封使い捨て医療機器の組み立て家電製品の筐体それぞれの技術には、得意とする明確な領域があり、適切な技術を選択することで、製品の品質、スピード、および規制遵守を向上させることができる。 10. 適切なテクノロジーの選択 レーザー溶接と超音波溶接のどちらを選択するかを決める際には、次の点を考慮してください。因子最良の選択薄い熱可塑性プラスチック超音波溶接厚い金属レーザー溶接コスト重視のプロジェクト超音波溶接深溶け込み溶接レーザー溶接非接触要件レーザー溶接迅速な大量生産超音波溶接視覚的な美学レーザー溶接 結論 レーザー溶接と超音波溶接は、いずれも現代の製造業における最先端技術です。レーザー溶接は、金属や複雑な形状に対して比類のない強度、精度、柔軟性を提供する一方、超音波溶接は、プラスチックや繊細な部品に対して、スピード、経済性、熱効率に優れています。重要なのは「より優れた」技術を選ぶことではなく、適切な用途に適切なツールを選ぶことである。製造業者は投資を行う前に、使用する材料の種類、処理能力の要件、予算の制約、製品仕様を評価する必要がある。自動化、センサー統合、材料科学の継続的な進歩により、両方のテクノロジーはさらに進化し、よりスマートで高速、かつ持続可能な製造プロセスを実現します。 超音波金属溶接ビデオ