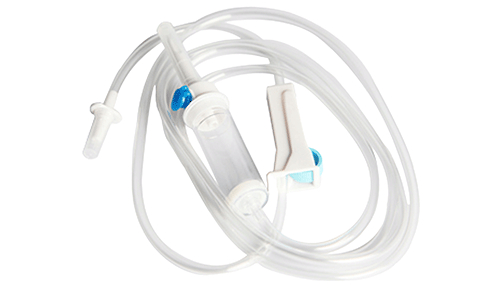
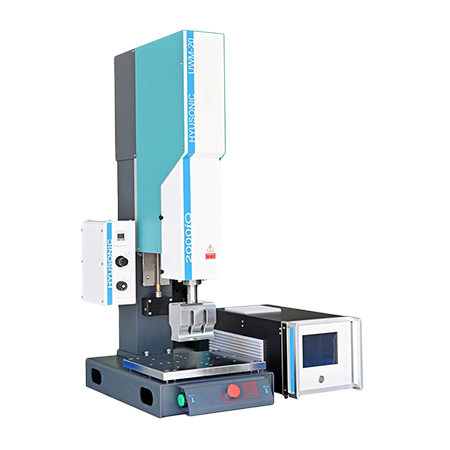
PVCは超音波溶接できますか? 総合ガイド 公開日: 2026年5月10日 著者:Hyusonic ポリ塩化ビニル(PVC)は、様々な業界で広く使用されている熱可塑性プラスチックの一つですが、多くのメーカーが疑問に思っていることがあります。「超音波溶接でPVCを効果的に接合できるのか?」という疑問です。答えは「イエス」です。この詳細なガイドでは、超音波PVC溶接の科学的な背景、従来の方法と比較した利点、そしてこの汎用性の高い技術で最適な結果を得る方法について解説します。 PVCの科学:なぜ溶接可能なのか 溶接プロセスの詳細に入る前に、PVCが超音波技術と相性が良い理由を理解することが重要です。PVC(硬質および軟質)は熱可塑性樹脂であり、加熱すると軟化し、冷却すると硬くなります。この特性はあらゆる溶接方法に不可欠です。超音波溶接を成功させる主な特性には、以下のものがあります。融解範囲: PVCは通常160℃~210℃(320°F~410°F)で溶融し、この範囲は超音波エネルギーを用いることで材料の劣化を引き起こすことなく容易に達成可能です。分子構造: PVCのポリマー鎖は、軟化すると相互拡散を起こし、溶接界面に強固な結合を形成する。密度と剛性:硬質PVC(uPVC)は超音波振動を伝達するのに十分な構造的安定性を備えている一方、可塑剤を含む軟質PVCは振幅設定を調整することで溶着することができる。これらの特性により、適切な機器とパラメータを使用すれば、PVC は超音波溶接に最適な候補となります。 PVC溶接における一般的な課題(および超音波による解決方法) 従来の PVC 接合方法には重大な欠点がありますが、超音波溶接によりそれらの欠点が解消されます。溶剤溶接:テトラヒドロフランなどの有毒化学物質を使用するため、健康被害のリスクがあり、換気が必要です。また、硬化時間が長く(24時間以上)、高湿度環境では強度が低下します。ホットプレート溶接:過剰な熱影響部(HAZ)が発生し、脆化の原因となる。溶接速度が遅く(サイクルタイム10秒以上)、複雑な形状の溶接には不向きである。機械的締結:隙間が生じて漏れの原因となり、重量が増加し、組み立て時間も長くなります。超音波溶着は、高周波振動(20~40kHz)を用いて接合界面に局所的な熱を発生させることで、これらの問題を解消します。この集中したエネルギーによってPVC表面が溶融し、材料が冷却される過程で分子結合が形成されます。溶剤や長い待ち時間、隙間は一切必要ありません。 超音波溶接とその他のPVC溶接方法の比較 方法設定時間サイクルタイム接着強度環境影響以下のためにベスト超音波溶接ロー0.1〜1秒ハイ環境に優しい精密部品、医療機器溶剤溶接技法24 +時技法有毒ガス大型パイプ、重要でない接合部ホットプレート溶接ハイ10〜30秒中高エネルギー消費量が多い大きな平らな面機械的固定技法5〜15秒ローファスナーの廃棄物臨時集会 PVCに完璧な超音波溶接を施す方法 超音波 PVC 溶接の成功は、機器のセットアップ、ジョイントの設計、プロセス パラメータという 3 つの主要な要素によって決まります。 1. 機器の選定 超音波溶着機:周波数調整機能付きの機種を選びましょう(厚手の硬質PVCには20kHz、薄手または軟質PVCには40kHz)。1500~3000ワットの出力の機種がほとんどの用途に適しています。 ホーン設計:振動伝達を向上させるため、表面に凹凸加工を施したチタン製ホーン(耐摩耗性)を使用します。エネルギーを均一に分散させるため、部品の形状に合わせたカスタムホーンを製作します。 固定具:溶接中に部品が歪むのを防ぐため、ホーンの形状を反映する頑丈なアンビルでPVC部品を固定します。 2. PVCジョイント設計のヒント エネルギーディレクター:超音波エネルギーを集中させるために、片方の表面に小さな隆起部(0.2~0.5mm)を追加することで、熱影響部(HAZ)を低減し、接着強度を向上させます。 せん断接合:硬質PVCに最適で、均一に溶融する重なり合うエッジを形成し、漏れのないシール(例:医療用チューブ)に最適です。 突き合わせ接合:柔軟性のあるPVCに適しており、溶接中に圧力を維持するためにクランプと組み合わせて使用します。 3. 最適なプロセスパラメータ 振幅:硬質PVCの場合は20~50μm、軟質PVCの場合は50~100μm(可塑剤を使用する場合はより大きな振動が必要)。 圧力: 20~50psi(部品の厚さに応じて調整してください。厚い部品ほど高い圧力が必要です)。 溶接時間: 50~200ミリ秒(時間が長すぎると焦げる恐れがあり、短すぎると接着力が弱くなります)。 PVC複合材の溶接:混合材料の取り扱い 現代の多くの製品にはPVC複合材が使用されています(例:包装材のPVC-アルミニウムラミネート、自動車部品のPVC-ABSブレンド)。超音波溶接は、以下の点で優れています。 選択的加熱: PVC層のみを加熱し、アルミニウムなどの他の材料には影響を与えないため、層間剥離を防ぎます。 表面処理:複合材表面のプラズマ処理により、汚染物質が除去され、PVCの表面エネルギーが増加し、接着性が向上します。 制御されたエネルギー:デジタル超音波溶接機(例:Herrmann社製またはBranson社製モデル)は、材料の厚さの変化に合わせてリアルタイムで出力を調整します。 一般的な例としては医療用ブリスターパックが挙げられます。超音波溶接により PVC シートをアルミホイルに接合し、穴が開いたり化学物質にさらされたりしにくい滅菌シールを作ります。 超音波PVC溶接の実際の応用 医療機器: PVC製点滴バッグと採血管の溶接 ― 無菌状態を維持し、漏れを防ぐために不可欠。自動車分野:耐振動性と耐候性が不可欠なPVC製ドアシールおよびケーブルハーネスの組み立て。電子機器:センサーや制御ユニット用のPVC製筐体を密閉し、埃や湿気から保護します。 医療機器 自動車 ディスプレイ・電子機器関連 超音波PVC溶接における一般的な問題のトラブルシューティング 接合が弱い場合:振幅を5~10μm上げるか、溶接時間を20ms延長してください。表面に汚染がないか確認してください。 焦げ跡:圧力を下げるか、溶接時間を短縮してください。ホーンが接合部と正しく位置合わせされていることを確認してください。 部品の歪み:より硬いアンビルを使用するか、クランプ力を弱めてください。柔軟性のあるPVCの場合は、周波数を20kHzに下げてください。 溶接が不均一な場合:溶接機のエネルギー設定を調整し、ホーンの摩耗状態を点検してください(損傷している場合は交換してください)。 PVCに最適な超音波溶接装置の選び方 Hyusonicの超音波PVC溶接機は、様々な形状、サイズ、厚さのPVC製品を溶接できます。高い溶接精度、化学物質による汚染のなさ、そして非常に高速な溶接速度を実現し、大量生産を可能にします。この超音波PVC溶接機は、4.0つの溶接モードとXNUMXつのトリガー方式を誇り、従来のXNUMXモード溶接機の機能性と精度をはるかに上回ります。安定した出力とインダストリーXNUMXによるバッチ管理による溶接品質により、医療、自動車、電子機器パッケージング業界における熱可塑性樹脂の溶接とシーリングに最適です。 Hyusonic超音波プラスチック溶接機 2000iQシリーズ 結論:超音波溶接 - PVC組立の未来 超音波溶接はPVC接合に革命をもたらし、従来の方法では実現できなかったスピード、強度、そして持続性を実現しました。純粋なPVCでも複合材でも、この技術は医療から自動車まで、あらゆる業界で一貫した結果をもたらします。 PVCの特性を理解し、機器の設定を最適化し、一般的な課題に対処することで、メーカーは厳しい性能基準を満たす信頼性の高い高品質の溶接を実現できます。PVCは今後も製造業の主要材料であり続けるため、超音波溶接は最も効率的で効果的な接合ソリューションであり続けるでしょう。 超音波PVC溶接の導入準備はできていますか?Hyusonic超音波メーカーにご相談いただき、部品のテストとカスタム溶接プロトコルの開発をご検討ください。これは、より高速で、よりクリーンで、より強力なPVCアセンブリへの第一歩です。