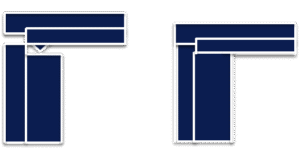
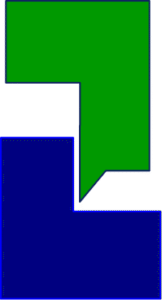
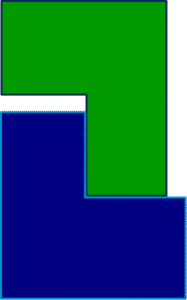
超音波溶接におけるエネルギーディレクターとは何ですか? エネルギーディレクターは、超音波プラスチック溶接で最も広く使用されているジョイント設計の 1 つであり、特に熱可塑性プラスチックで高強度でクリーンなジョイントを実現するために使用されています。超音波エネルギーディレクターは、接合面に三角形、台形、または半円形の突起を持つ精密設計の溶接部品です。応力集中を利用して超音波エネルギーを集中させ、熱可塑性樹脂の制御された溶融を実現します。主要なパラメータ(高さ0.1~1mm、角度45°~60°、配置)は、材料のレオロジー特性、部品形状、およびプロセスダイナミクスに基づいて最適化する必要があります。目標は、非常に短時間で強力な溶接を実現するために、小さく集中した溶融ゾーンを形成することです。この設計は、量産において一貫性のある信頼性の高い溶接品質を達成するために不可欠です。 エネルギーディレクター超音波溶接の設計ガイド 超音波エネルギーディレクターの設計 超音波エネルギーディレクターの設計 超音波溶接におけるエネルギーディレクターとは、2つの溶接部間の溶接面にある突出部です。この突出部の設計は、溶接の成功に非常に重要です。エネルギー誘導突起の角度は通常45°~120°です。角度が小さいほど、溶着に必要な超音波エネルギーは少なくなります。この方法は、通常、半結晶性プラスチック(PE、PA、PP、PPSなど)および融点の高い非晶質プラスチック(PC、PSUなど)に使用されます。角度が大きいほど、溶着しやすい樹脂(ABS、PMMA、PSなどの非晶質プラスチック)に適しています。例えば、多くのエンジニアは「ABSやPCに最適なエネルギーディレクターのサイズはどれくらいか?」と疑問に思います。ABSは90°~120°という広い角度に対応できますが、PPのような半結晶性材料は、効率的なエネルギー吸収のために45°~60°というより鋭角な先端が必要となることがよくあります。これらのガイドラインは、材料の溶融挙動に基づいています。半結晶性材料は溶融範囲が狭く、溶融を開始するために集中的なエネルギー入力が必要ですが、非晶質プラスチックはより緩やかに溶融します。エネルギーディレクターの高さの寸法最適化は、以下の理由から非常に重要です。1 . エネルギー集中機構。一定の角度では、高さを上げると体積が増加し、接合界面でのエネルギー集中と超音波エネルギー伝達効率が低下します。2 . 溶融量制御。ディレクターの高さは、接合部に流れ込む溶融プラスチックの量を直接決定します。ディレクターが高すぎるとバリが過剰に発生する可能性があり、低すぎると完全な溶接に必要な材料が不足する可能性があります。したがって、汚れを残さずに完全な接合部を確保するために、最適な高さを慎重に調整する必要があります。 材料特有の考慮事項 指定されたサイズ範囲は、プラスチック材料のさまざまな溶融特性に対応し、効率的な溶接のために最適なエネルギーディレクター品質を維持するように設計されています。つまり、万能なソリューションは存在せず、各材料と接合設計ごとに最適なパラメータを見つけるために、個別の分析とテストが必要です。材料の厚さや部品の公差などの要素も、最終的な設計選択に影響を与えます。 超音波溶接前のエネルギーディレクター 超音波溶接後のエネルギーディレクター エネルギーディレクター超音波溶接の機能 幾何学的エネルギーフォーカス 超音波振動は、エネルギーディレクターの先端部/縁部(断面が小さく、曲率が大きい)に応力を集中させ、局所的なエネルギー密度を周囲よりも高めます。この幾何学的な応力集中こそが、エネルギーディレクターの有効性を支える基本原理です。 エネルギー効率の向上 非溶接領域へのエネルギー拡散を最小限に抑え、超音波エネルギーの80%以上を界面に集中させることで、溶接時間を短縮します(0.5~2秒)。これにより、生産速度が向上するだけでなく、プラスチック部品にかかる熱応力も軽減され、材料の構造的完全性を維持するのに役立ちます。 材料とプロセスの適応 異種プラスチック(例:PA/PP)の場合、融点差を補正するために、ディレクターを融点の高い側に配置します。初期のエネルギー伝達を確保することで、表面の粗さや公差に対応し、組み立て精度への依存度を低減します。このような柔軟性こそが、部品同士の完璧な嵌合が常に可能とは限らない産業用途において、エネルギーディレクターが非常に人気がある大きな理由です。 ジョイント強度とシーリング 集中溶融により接合部の引張強度が母材の80~90%に向上し、気密性の高いシールが実現します。そのため、エネルギーディレクター溶接は、プラスチック筐体、電子機器ハウジング、防水部品などに最適です。適切に設計されたエネルギーディレクターによって均一な溶融流が生み出されることで、接合部の弱点となる一般的な原因である気泡や空隙が最小限に抑えられます。 欠陥管理 最適化されたディレクター高さ(≤0.5mm)と美しい継ぎ目により溶融金属の流れを制御し、バリを最小限に抑え、外観検査合格率を向上させます。エネルギーディレクターは、溶融金属の量と流れを正確に制御することで、バリが部品の目に見える表面に押し出されるのを防ぎます。これは、外観が機能性と同じくらい重要な製品にとって非常に重要です。 エネルギーディレクター超音波溶接溶接前 エネルギーディレクター超音波溶接溶接後 エネルギーディレクター超音波溶接の応用 電子機器:携帯電話ケースやバッテリーボックスのPP+ABS溶接において、エネルギーディレクターは薄肉構造(厚さ1.5mm以下)の迅速なシールを保証します。溶接中に繊細な内部部品が損傷するのを防ぐには、エネルギーディレクターの精度が不可欠です。医療機器:注射器や透析器のPVC溶接において、エネルギー制御装置は溶融量を精密に制御し、有害物質による材料劣化を防ぎます。これにより、最終製品の滅菌性と生体適合性が確保され、医療分野において不可欠な要件となります。自動車産業:ダッシュボードや車両ライトのPC溶接において、エネルギーディレクター設計は曲面溶接に対応し、接合部の耐振動性を向上させます。これは、車両の過酷な動作環境や振動に耐えなければならない部品にとって不可欠です。消費財:プラスチック製の電気ケトルやコーヒーメーカーなどの家庭用電化製品では、エネルギーディレクターがプラスチック製のタンクや筐体の溶接に使用され、防水性と日常使用における耐久性を確保します。 Hyusonicは20年以上の実績を持つ超音波溶接ソリューションプロバイダーです。10,000件以上のプラスチック溶接実績を誇ります。熱可塑性樹脂の溶接に関するご要望は、専門技術と豊富な経験を活かし、お客様の溶接ニーズにお応えします。お客様の用途に最適なエネルギーダイレクターの設計に関するコンサルティングとサポートも提供いたします。