초음파 플라스틱 용접은 접착제나 나사 없이 열가소성 수지를 빠르고 깨끗하며 안정적으로 접합할 수 있게 해주는 현대 제조 산업에서 중요한 접합 기술로 자리 잡았습니다. 초음파 용접에는 근거리 용접 과 원거리 용접 의 두 가지 주요 방식이 있습니다 . 플라스틱 조립 공정에 적합한 방식을 선택할 때는 이 두 방식의 차이점을 이해하는 것이 필수적입니다.
이 가이드에서는 근거리 및 원거리 초음파 용접의 주요 차이점을 분석하고, 각각의 장점, 한계, 사용 사례를 살펴보고, 프로젝트에 가장 적합한 용접 방법을 결정하는 데 도움을 드립니다.
근거리 초음파 용접이란?
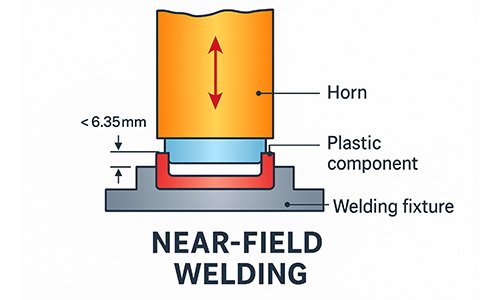
근거리 용접은 초음파 혼(소노트로드)을 접합하려는 플라스틱 부품에 직접 접촉 시키 거나 매우 가까이 위치시킬 때 발생합니다. 에너지는 혼에서 용접 부위까지 짧은 거리(일반적으로 6mm 미만)만 전달됩니다.
형질:
혼과 부품의 직접 접촉
짧은 에너지 경로
고주파 진동 전달
작고 정밀한 부품 에 이상적입니다 .
일반적인 응용 프로그램 :
의료기기(카테터, 밸브)
전자 부품(USB 하우징, 센서)
미세유체 부품
소비자 제품 인클로저
원거리 초음파 용접이란?
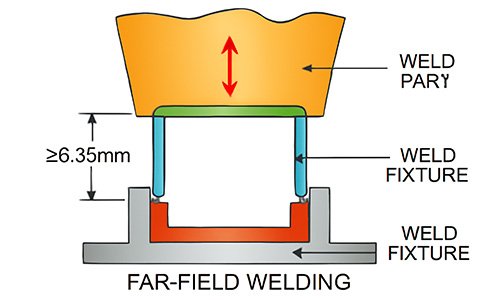
반면, 원거리 용접은 혼이 용접 이음매에서 더 멀리 떨어져 있을 때 (종종 6mm 이상) 사용됩니다. 초음파 진동이 이음매에 도달하려면 더 많은 양의 플라스틱을 통과해야 합니다.
형질:
간접 호른 배치
에너지는 플라스틱 본체를 통과합니다.
단단하고 감쇠율이 낮은 재료가 필요합니다.
크고 균일한 부품 에 더 적합합니다.
일반적인 응용 프로그램 :
자동차 부품(대시보드, HVAC 부품)
기기 하우징
더 큰 전자 장치
주요 차이점: 근거리장 용접과 원거리장 용접
제품 특장점
근거리 자기장 용접
원거리 용접
호른 배치
관절에 직접 또는 매우 가까이
관절로부터 멀리 떨어져 있음
에너지 이동 거리
< 6mm (짧음)
> 6mm (길이)
재료 요구 사항
대부분의 열가소성 플라스틱
단단하고 감쇠율이 낮은 플라스틱만 사용 가능
부품 크기
중소형 구성 요소
중형~대형 구성 요소
용접 정밀도
높음
보통
설계 유연성
덜 제한적
견고하고 대칭적인 디자인이 필요합니다.
대표적인 산업
의료, 전자, 소비재
자동차, 가전제품, 중장비 전자제품
장점과 한계
근거리 자기장 용접 – 장점:
높은 정밀도 및 제어
빠른 사이클 타임
최소한의 에너지 손실로 강력한 용접
부품 형상에 덜 민감함
단점 :
더 작은 부품이나 근접 접근 용접 조인트로 제한됨
원거리 용접 – 장점:
더 큰 조립에 적합
용접 구역에서 떨어진 곳에 도구를 배치할 수 있습니다.
비접촉 설계로 인해 호른 마모 감소
단점 :
거리에 따른 에너지 손실
연성 또는 고감쇠성 플라스틱에는 적합하지 않습니다.
신중한 설계와 고정이 필요합니다
각 방법에 대한 설계 고려 사항
근거리 자기장 용접의 경우:
조인트에 쉽게 접근할 수 있는 부품을 설계하세요
용접 일관성을 개선하기 위해 에너지 디렉터를 포함하세요
뿔 접촉 부위 근처에 부드럽거나 매우 얇은 재료를 사용하지 마십시오.
원거리 용접의 경우:
진동 손실을 줄이기 위해 부품이 단단하고 대칭적이어야 합니다.
일관된 벽 두께를 사용하세요
재료는 초음파 에너지를 효과적으로 전달해야 합니다(예: ABS, PC, PMMA)
올바른 방법 선택
프로젝트에 가장 적합한 용접 방법을 결정하려면 다음 사항을 고려하세요.
부품 크기 : 초소형 또는 소형 부품에는 근거리 측정 방식을 사용하고, 대형 또는 심층 조립품에는 원거리 측정 방식을 사용하십시오.
재질 유형 : 원거리장 측정에는 강성이 높고 감쇠율이 낮은 열가소성 수지가 필요합니다.
용접 위치 : 근거리 용접은 접합부에 접근하기 쉬울 때 가장 적합하며, 원거리 용접은 접합부가 매몰되어 있거나 접근하기 어려울 때 효과적입니다.
생산 규모 : 두 방식 모두 대량 생산에 적합하지만, 근거리 무선 통신(Near-Field) 방식은 일반적으로 더 엄격한 품질 관리를 가능하게 합니다.