
Ультразвуковая сварка в ближнем и дальнем поле: основные различия и области применения
Дата публикации: 2025.7.16 Автор: Hyusonic
Ультразвуковая сварка пластмасс стала важнейшим методом соединения в современном производстве, позволяющим быстро, чисто и надежно склеивать термопласты без использования клея или винтов. В ультразвуковой сварке существуют две основные конфигурации: сварка в ближней зоне и сварка в дальней зоне . Понимание различий между этими двумя методами имеет важное значение при выборе подходящего процесса для вашей задачи по сборке пластмассовых изделий.
В этом руководстве мы разберем основные различия между ультразвуковой сваркой в ближнем и дальнем поле, рассмотрим их преимущества, ограничения и варианты использования, а также поможем вам определить, какой из них лучше всего подходит для вашего проекта.
Что такое ультразвуковая сварка в ближнем поле?
Сварка в ближней зоне происходит, когда ультразвуковой излучатель (сонотрод) располагается в непосредственном контакте или очень близко к соединяемым пластиковым деталям. Энергия распространяется лишь на небольшое расстояние — обычно менее 6 мм (0.25 дюйма) — от излучателя до сварного шва.
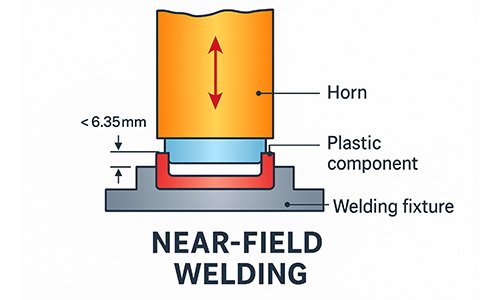
Характеристики:
Прямой контакт рога с деталью
Короткий энергетический путь
Передача высокочастотной вибрации
Идеально подходит для мелких, прецизионных компонентов.
Типичные области применения:
Медицинские изделия (катетеры, клапаны)
Электронные компоненты (корпуса USB, датчики)
Микрофлюидные детали
Корпуса потребительских товаров
Что такое ультразвуковая сварка в дальнем поле?
В отличие от этого, сварка на большом расстоянии используется, когда ультразвуковой излучатель расположен дальше от сварного шва — часто на расстоянии более 6 мм. Ультразвуковые колебания должны пройти через большую массу пластика, чтобы достичь шва.
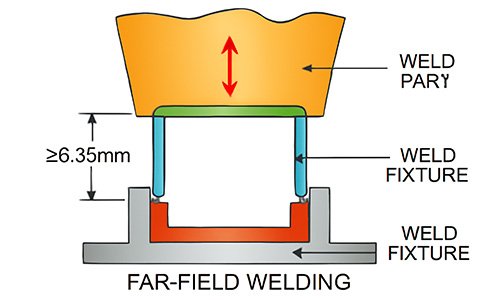
Характеристики:
Непрямое размещение рога
Энергия проходит через пластиковое тело
Требуются жесткие материалы с низким демпфированием
Лучше подходит для крупных, однородных деталей.
Типичные области применения:
Автомобильные компоненты (приборные панели, детали систем отопления, вентиляции и кондиционирования воздуха)
Корпуса приборов
Большие электронные устройства
Ключевые различия: сварка в ближнем и дальнем поле
| Характеристика | Сварка в ближнем поле | Сварка в дальнем поле |
|---|---|---|
| Размещение рога | Прямо или очень близко к суставу | Далеко от сустава |
| Расстояние перемещения энергии | < 6 мм (короткий) | > 6 мм (длинный) |
| Требования к материалу | Большинство термопластиков | Только жесткие пластмассы с низким затуханием |
| Размер части | Компоненты малого и среднего размера | Средние и крупные компоненты |
| Точность сварки | Высокий | Средняя |
| Гибкость дизайна | Менее строгий | Требуется прочная, симметричная конструкция |
| Типичные отрасли | Медицина, Электроника, Потребительские товары | Автомобили, бытовая техника, тяжелая электроника |
Преимущества и ограничения
Сварка в ближнем поле – Плюсы:
Высокая точность и контроль
Быстрое время цикла
Прочные сварные швы с минимальными потерями энергии
Менее чувствителен к геометрии детали
Минусы :
Ограничено небольшими деталями или сварными соединениями с ограниченным доступом
Сварка в дальнем поле – Плюсы:
Подходит для больших сборок
Позволяет размещать инструмент вдали от зоны сварки
Меньший износ гудка благодаря бесконтактной конструкции
Минусы :
Потеря энергии на расстоянии
Не подходит для мягких или сильно затухающих пластиков.
Требует тщательного проектирования и крепления
Конструктивные соображения для каждого метода
Для сварки в ближнем поле:
Детали конструкции с легким доступом к стыку
Включайте энергетические директора для улучшения стабильности сварки
Избегайте использования мягких или очень тонких материалов вблизи зоны контакта с рогом.
Для сварки в дальнем поле:
Убедитесь, что детали жесткие и симметричные, чтобы уменьшить потери от вибрации.
Используйте одинаковую толщину стенок
Материалы должны эффективно передавать ультразвуковую энергию (например, АБС, ПК, ПММА)
Выбор правильного метода
Чтобы определить, какой метод сварки лучше всего подойдет для вашего проекта, примите во внимание следующее:
Размер компонента : используйте ближнее поле для микро- или компактных деталей; дальнее поле для больших или глубоких узлов.
Тип материала : Для дальней зоны требуются жесткие термопласты с низкими демпфирующими свойствами.
Место сварки : ближняя зона сварки наиболее эффективна, когда соединения доступны; дальняя зона сварки подходит, когда соединения вдавлены или труднодоступны.
Масштаб производства : Оба метода поддерживают крупномасштабное производство, но технология ближнего поля, как правило, позволяет осуществлять более строгий контроль качества.