
Ультразвуковая сварка контактов аккумуляторных батарей: полное руководство по соединению медной и алюминиевой фольги.
Дата публикации: 2026.5.3 Автор: Hyusonic
Сварной шов на контактной площадке батареи не толще нескольких листов бумаги, но при этом пропускает весь ток, который когда-либо сможет выдать элемент питания. Если он выйдет из строя, это будет не просто брак — это может привести к тепловому разгону. Именно поэтому ультразвуковая сварка металлов (УЗС) стала стандартом для соединения контактов литий-ионных батарей. Это твердотельный метод, не требующий присадочного металла и позволяющий избежать нагрева, повреждающего покрытия электродов.
Ниже мы рассмотрим, как именно образуется соединение, почему для меди и алюминия требуются разные подходы, что происходит внутри многослойной структуры и как выбрать подходящий аппарат для ультразвуковой сварки металлов для вашего процесса. В тексте мы приводим наблюдения из нашей собственной работы в компании Hyusonic.
1. Как образуется связь — не плавление, а трение.
Ультразвуковая сварка металла создает боковую вибрацию частотой 20–40 кГц на верхней поверхности пакета, в то время как пневматическая сила зажимает сборку на наковальне. Высокочастотная обработка разрушает оксидные слои, которые естественным образом покрывают медь и алюминий. После обнажения чистого металла начинается атомная диффузия, и образуется твердотельная связь значительно ниже точки плавления.
Поскольку в процессе отсутствует расплавленная ванна, он позволяет избежать трех основных проблем, присущих методам сварки плавлением: зон термического воздействия вблизи сепараторов, разбрызгивания и хрупких интерметаллических фаз. Именно поэтому сегодня почти во всех линиях по производству призматических и пакетных аккумуляторных элементов используется ультразвуковая сварка контактных площадок.
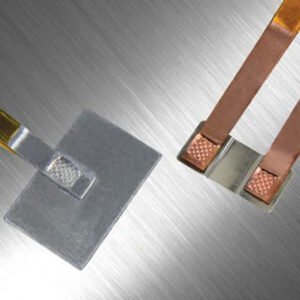
2. Медь против алюминия: два совершенно разных металла.
На чертеже медные и алюминиевые контакты выглядят взаимозаменяемыми. Однако перед звуковым сигналом они ведут себя совершенно по-разному.
Алюминий мягкий, но его оксид (Al₂O₃) чрезвычайно твердый. Для разрушения этого оксида необходимо использовать агрессивный рифленый рисунок и достаточную амплитуду, чтобы его удалить. После очистки алюминий быстро сваривается. В нашей лаборатории мы обнаружили, что типичный пакет алюминиевой фольги толщиной 20 мкм сваривается чисто при энергии 18–22 Джоуля в энергетическом режиме. Если энергия превышает 28 Джоулей при том же количестве слоев, верхняя фольга начинает выдавливаться — явный признак пересварки.
Медь тверже, сопротивляется деформации и требует больше энергии. Для достижения требуемой прочности на отслаивание при одинаковом количестве слоев в меди может потребоваться 30 Джоулей или более. Тепло, выделяемое на границе раздела, также выше, поскольку медь поглощает больше ультразвуковой энергии за цикл. Если случайно применить параметры для меди к алюминию, произойдет разрушение всего пакета. Если же применить параметры для алюминия к меди, соединение разрушится на этапе контроля качества.
Для соединений меди с алюминием — например, между контактом и шиной — контроль технологического процесса еще более строгий. При определенной энергии образуются хрупкие интерметаллические соединения Cu-Al, которые ухудшают как электрические, так и механические характеристики. Единственный способ получить надежное соединение — это поддерживать узкий диапазон энергии.
3. Многослойная сварка: затухание определяет предел.
Если подложить под рупор 20 или 30 фольг, то можно столкнуться с физической реальностью: ультразвуковая энергия проникает через верхний слой и ослабевает по мере продвижения вниз. Каждый слой поглощает часть вибрации за счет трения и деформации. К тому моменту, когда импульс достигает нижних фольг, амплитуда может упасть слишком низко, чтобы разрушить оксид и образовать прочное соединение.
На стандартном аппарате для ультразвуковой сварки металлов с частотой 20 кГц при правильной настройке можно стабильно сваривать до 24 алюминиевых фольг к пластине. Для меди, поскольку она поглощает больше энергии на слой, 20 фольг — это реалистичный предел. При превышении этих показателей вам либо придется мириться со сниженной прочностью на отслаивание в нижней части пакета, либо вносить изменения в процессе сварки.
В компании Hyusonic, работая с клиентами, которым требуется сварка 40 слоев алюминиевой фольги, мы часто используем индивидуальный профиль излучателя и ступенчатую схему давления — излучатель начинает с умеренного усилия для инициирования соединения в верхних слоях, а затем увеличивает давление для передачи энергии в более глубокие слои. Это не входит в стандартную комплектацию аппарата, но позволяет почти удвоить количество слоев при использовании того же генератора. Вы можете ознакомиться с диапазоном конфигураций наших ультразвуковых сварочных аппаратов для металла здесь.
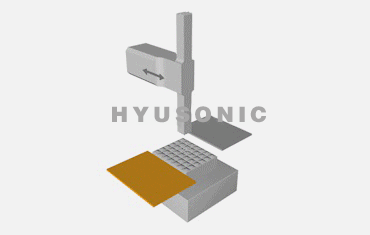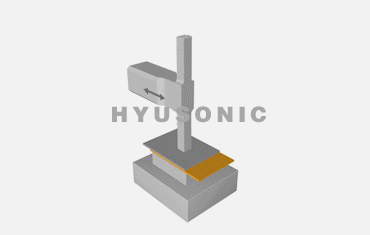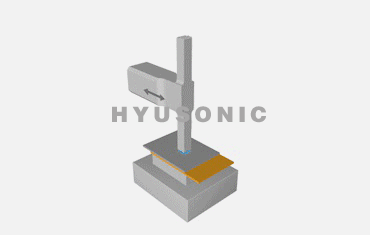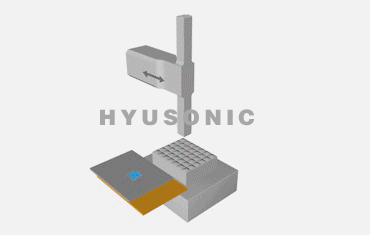
4. Три регулятора: амплитуда, давление и время.
Каждый сварной шов контролируется тремя взаимодействующими переменными. Изменение одной из них без учета остальных является наиболее распространенной причиной отклонения процесса от нормы.
Низкая прочность на отслаивание обычно означает, что оксиды так и не разрушились полностью. Сначала увеличьте амплитуду — простое увеличение времени редко помогает, поскольку поверхности просто остаются под давлением без достаточной обработки. После увеличения амплитуды отрегулируйте давление, чтобы обеспечить прочное соединение излучателя с деталью.
Растрескивание фольги или чрезмерное истончение указывают на слишком большую амплитуду для используемого давления. Постепенно уменьшайте амплитуду и убедитесь, что сила зажима достаточна, чтобы предотвратить удары по фольге вместо ее трения.
Неравномерное качество сварного шва в зоне соединения почти всегда является проблемой выравнивания. Даже небольшой наклон между рупором и наковальней создает колебания давления. Во время ввода машины в эксплуатацию индикатор часового типа, перемещаемый по поверхности рупора, выявляет отклонения, которые в противном случае проявились бы в виде периодических отслоений спустя несколько недель.
В наших системах генератор регистрирует частоту, мощность и смещение рупора в режиме реального времени для каждого сварного шва. Эти данные являются самыми ранними индикаторами отклонения процесса — часто показывая смещение за несколько дней до того, как его можно было бы обнаружить с помощью механических испытаний.
5. Выбор оборудования: стандартное или изготовленное на заказ?
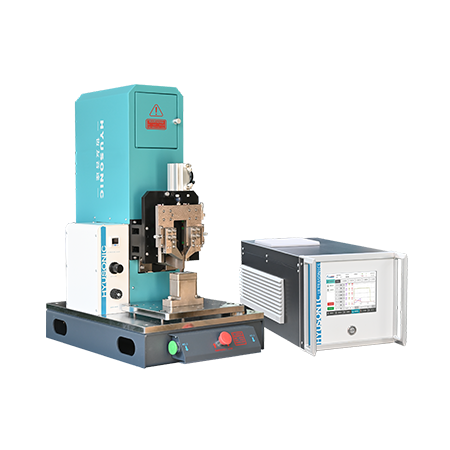
Стандартный аппарат для ультразвуковой сварки металла, предназначенный для сварки контактов аккумуляторных батарей, должен обеспечивать: частоту 20 кГц, цифровое управление амплитудой с шагом 1%, режимы сварки по времени и энергии, а также жесткую раму, которая поддерживает параллельность рупора при полной нагрузке.
Когда подходит стандартный сварочный аппарат: большинство одноконтактных сварных швов на призматических или пакетных ячейках — до 24 алюминиевых фольг или 20 медных фольг.
Когда следует обратить внимание на персонализацию:
Количество фольги в вашем изделии превышает указанные диапазоны.
Вы свариваете разнородные пакеты (медный контакт с алюминиевой шиной), где предотвращение образования интерметаллических соединений имеет решающее значение.
Геометрия вашего крепления нестандартная, или доступ к выступу ограничен.
Вам необходима полная интеграция автоматизации с механизмом обмена данными MES.
FAQ
Можно ли сваривать медь и алюминий на одном и том же аппарате?
Да. Сам станок остаётся тем же; меняется набор параметров. Медь требует больше энергии. Цифровой контроллер с сохраненными рецептами переключается между материалами за считанные секунды.
Почему частота имеет значение при пайке клемм аккумулятора?
Низкие частоты (20 кГц) обеспечивают мощность и амплитуду, необходимые для медных и толстых алюминиевых пакетов. Более высокие частоты (35–40 кГц) более мягкие и подходят для тонких фольг или деликатных деталей. Выбор правильного варианта частота контактов батареи ультразвуковой сварки Это не универсальное решение — оно должно соответствовать вашим требованиям к набору инструментов и качеству.
Как выглядит качественный сварной шов?
Равномерный оттиск инструмента без прорыва фольги, стабильная прочность на отслаивание выше минимального уровня, отсутствие отслоения или образования складок на кромках, а также стабильное электрическое сопротивление до и после циклов. Если генератор обеспечивает плотное наплавление от сварного шва к сварному шву, процесс проходит успешно.
6. Резюме
Ультразвуковая сварка контактных площадок аккумуляторных батарей кажется простой — укладка фольги, приложение вибрации и давления, и все это менее чем за секунду. Но разница между соединением, которое служит 2,000 циклов, и соединением, которое выходит из строя после 500, сводится к нескольким физическим деталям: удалению оксида, затуханию энергии в пакете, предельным параметрам, специфичным для материала, и мониторингу процесса в реальном времени.
В компании Hyusonic мы производим аппараты для ультразвуковой сварки металлов, специально предназначенные для аккумуляторных батарей электромобилей и для точной сварки. Если вы разрабатываете элементы следующего поколения — с большим количеством слоев, твердотельные, с сухими электродами — мы проводим испытания с использованием ваших реальных материалов, чтобы определить оптимальные параметры процесса, прежде чем вы примете решение о приобретении оборудования.
Получите бесплатный тест по сварке.
Даже если вы работаете с другим поставщиком, приведенные выше принципы помогут вам задавать более точные вопросы и создать более надежный процесс сварки контактов.
Внешние ссылки: Представленные в этой статье выводы основаны на рецензируемых исследованиях, доступных через IEEE Xplore, ScienceDirect и патентные базы данных. Мы рекомендуем читателям ознакомиться с основной литературой по вихретоковому контролю сварных швов, стратегиям послойной сварки и методам защиты литиевых контактов.