
Можно ли сваривать ПВХ ультразвуком? Подробное руководство
Дата публикации: 2025.7.10 Автор: Hyusonic
Поливинилхлорид (ПВХ) — один из самых распространенных термопластиков, используемых в различных отраслях промышленности, но многие производители задаются вопросом: можно ли эффективно соединять ПВХ с помощью ультразвуковой сварки? Ответ — однозначно «да». В этом подробном руководстве мы рассмотрим научные основы ультразвуковой сварки ПВХ, её преимущества перед традиционными методами и способы достижения оптимальных результатов с помощью этой универсальной технологии.
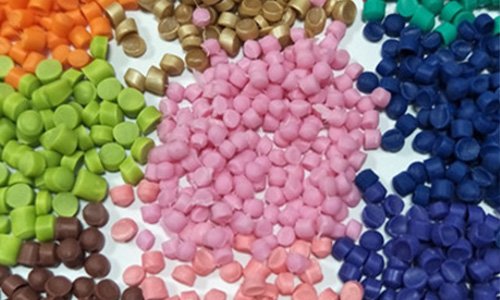
Прежде чем углубляться в процессы сварки, важно понять, что делает ПВХ совместимым с ультразвуковой сваркой. ПВХ (как жёсткий, так и гибкий) — термопласт, то есть он размягчается при нагревании и затвердевает при охлаждении — это свойство важно для любого метода сварки. Ключевые характеристики, обеспечивающие успешную ультразвуковую сварку, включают:
Диапазон плавления: ПВХ обычно плавится в диапазоне от 160°C до 210°C (320°F–410°F), что легко достигается с помощью ультразвуковой энергии без деградации материала.
Молекулярная структура: Полимерные цепи в ПВХ при размягчении обеспечивают взаимную диффузию, создавая прочные связи в месте сварного шва.
Плотность и жесткость: Жесткий ПВХ (uPVC) обладает достаточной структурной стабильностью для передачи ультразвуковых колебаний, в то время как гибкий ПВХ (содержащий пластификаторы) может свариваться с регулируемой амплитудой.
Эти свойства делают ПВХ идеальным кандидатом для ультразвуковой сварки при условии использования правильного оборудования и параметров.
Распространенные проблемы сварки ПВХ (и как их решает ультразвук)
Традиционные методы соединения ПВХ имеют существенные недостатки, которые устраняет ультразвуковая сварка:
Сварка растворителем: Используются токсичные химические вещества (например, тетрагидрофуран), представляющие опасность для здоровья и требующие вентиляции. Кроме того, она имеет длительное время отверждения (более 24 часов) и ослабевает в условиях высокой влажности.
Сварка горячей плитой: создает чрезмерное количество зон термического воздействия (ЗТВ), что приводит к хрупкости. Это медленный процесс (цикл сварки более 10 секунд), и он с трудом справляется со сложными геометрическими формами.
Механическое крепление: оставляет зазоры, которые вызывают протечки, увеличивает вес и время сборки.
Ультразвуковая сварка устраняет эти проблемы, используя высокочастотные колебания (20–40 кГц) для генерации локального тепла в месте соединения. Эта сфокусированная энергия расплавляет поверхность ПВХ, создавая молекулярную связь по мере охлаждения материала — без использования растворителей, длительного ожидания и зазоров.
Ультразвуковая сварка в сравнении с другими методами сварки ПВХ
Способ доставки | Время установки | Цикл литья | Прочность сцепления | Воздействие на окружающую среду | Для каких задач |
Ультразвуковая сварка | Низкий | 0.1–1 с | Высокий | Экологичность | Прецизионные детали, медицинские приборы |
Сварка растворителем | Средний | 24 + hrs | Средний | Токсичные пары | Большие трубы, неответственные соединения |
Сварка горячей пластиной | Высокий | 10–30 с | Средней высоты | Высокое потребление энергии | Большие плоские поверхности |
Механическое крепление | Средний | 5–15 с | Низкий | Отходы от крепежа | Временные сборки |
Как добиться идеальной ультразвуковой сварки ПВХ
Успех ультразвуковой сварки ПВХ зависит от трех ключевых факторов: настройки оборудования, конструкции соединения и параметров процесса.
1. Выбор оборудования
Ультразвуковой сварочный аппарат: выберите аппарат с регулируемой частотой (20 кГц для толстого жесткого ПВХ, 40 кГц для тонкого или гибкого ПВХ). Для большинства задач подойдет аппарат мощностью 1500–3000 Вт.
Крепление: Зафиксируйте деталь из ПВХ с помощью жесткой наковальни, повторяющей форму рожка, чтобы предотвратить деформацию детали во время сварки.
2. Советы по проектированию стыков для ПВХ
Направление энергии: Добавьте небольшой выступающий бортик (0.2–0.5 мм) на одну из поверхностей для фокусировки ультразвуковой энергии, уменьшения зоны термического воздействия и повышения прочности сцепления.
Соединительные муфты: Идеально подходят для жесткого ПВХ — создают перекрывающийся край, который равномерно плавится, идеально подходят для герметичных уплотнений (например, медицинских трубок).
Стыковые соединения: Подходят для гибкого ПВХ, используются в паре с зажимом для поддержания давления во время сварки.
3. Оптимальные параметры процесса
Амплитуда вибрации: 20–50 мкм для жесткого ПВХ; 50–100 мкм для гибкого ПВХ (для пластификаторов требуется более сильная вибрация).
Давление: 20–50 psi (регулируется в зависимости от толщины детали — для более толстых деталей требуется более высокое давление).
Время сварки: 50–200 миллисекунд (более длительное время может привести к пригоранию; более короткое время приводит к образованию слабых соединений).
Сварка ПВХ-композитов: работа со смешанными материалами
Во многих современных изделиях используются ПВХ-композиты (например, ламинаты ПВХ-алюминия в упаковке, смеси ПВХ-АБС в автомобильных деталях). Ультразвуковая сварка здесь превосходит все ожидания благодаря:
Селективный нагрев: воздействует непосредственно на слой ПВХ, не затрагивая другие материалы (например, алюминий), что предотвращает расслоение.
Подготовка поверхности : Плазменная обработка композитных поверхностей удаляет загрязнения и повышает поверхностную энергию ПВХ, улучшая адгезию.
Регулировка мощности: Цифровые ультразвуковые сварочные аппараты (например, модели Herrmann или Branson) регулируют мощность в режиме реального времени для работы с материалами различной толщины.
Типичным примером является медицинская блистерная упаковка, в которой ультразвуковая сварка соединяет листы ПВХ с алюминиевой фольгой, создавая стерильное уплотнение, устойчивое к проколам и воздействию химических веществ.
Реальные применения ультразвуковой сварки ПВХ
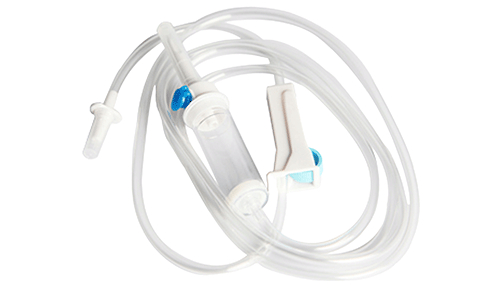
Медицинские изделия: Сварка ПВХ-пакетов для внутривенных вливаний и пробирок для сбора крови — крайне важна для поддержания стерильности и предотвращения протечек.
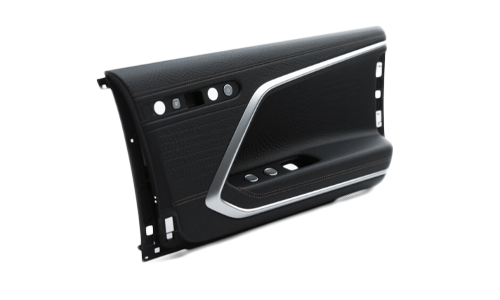
Автомобильная промышленность: сборка ПВХ-уплотнителей дверей и кабельных жгутов, где необходимы вибростойкость и защита от атмосферных воздействий.
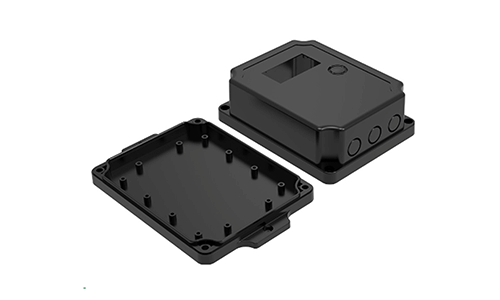
Электроника: Герметизация ПВХ-корпусов для датчиков и блоков управления, защита от пыли и влаги.
Устранение распространенных проблем при ультразвуковой сварке ПВХ
Слабое соединение: увеличьте амплитуду на 5–10 мкм или продлите время сварки на 20 мс. Проверьте наличие загрязнений на поверхности.
Следы от ожогов: Снизьте давление или сократите время сварки. Убедитесь, что сварочный аппарат правильно выровнен относительно шва.
Искажение детали: используйте более жесткую наковальню или уменьшите усилие зажима. Для гибкого ПВХ снизьте частоту до 20 кГц.
Некачественная сварка: откалибруйте параметры энергии сварочного аппарата и осмотрите сварочный аппарат на предмет износа (замените, если поврежден).
Выбор правильного оборудования для ультразвуковой сварки ПВХ
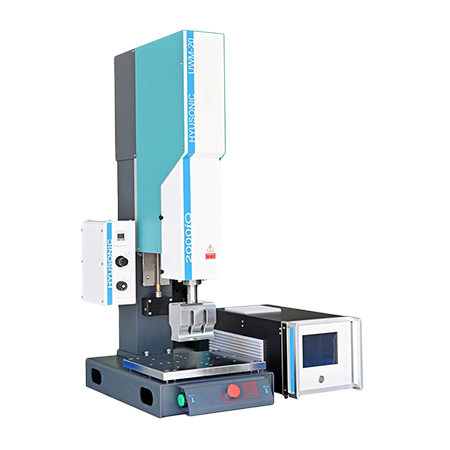
Ультразвуковые сварочные аппараты для ПВХ Hyusonic позволяют сваривать изделия из ПВХ различных форм, размеров и толщин. Они обеспечивают высокую точность сварки, отсутствие химического загрязнения и чрезвычайно высокую скорость сварки, что позволяет осуществлять массовое производство.
Этот ультразвуковой сварочный аппарат для ПВХ оснащен шестью режимами сварки и четырьмя способами запуска, значительно превосходя по функциональности и точности традиционные двухрежимные сварочные аппараты, представленные на рынке. Стабильная выходная мощность и качество сварки, соответствующие стандартам управления партиями «Индустрия 4.0», делают его идеальным выбором для сварки и герметизации термопластов в медицинской, автомобильной и электронной промышленности.
Заключение: Ультразвуковая сварка – будущее сборки ПВХ
Ультразвуковая сварка произвела революцию в области соединения ПВХ, обеспечив скорость, прочность и долговечность, недостижимые традиционными методами. Эта технология обеспечивает стабильные результаты как при работе с чистым ПВХ, так и с композитными материалами в различных отраслях, от медицины до автомобилестроения.
Понимая свойства ПВХ, оптимизируя настройки оборудования и решая распространённые проблемы, производители могут добиться надёжных и высококачественных сварных швов, соответствующих строгим стандартам. Поскольку ПВХ продолжает оставаться основным материалом в производстве, ультразвуковая сварка останется наиболее эффективным и действенным решением для соединения.