
Ультразвуковая сварка: подробное изучение различий между полноволновой и полуволновой сваркой (полное руководство)
Дата публикации: 2025.8.8 Автор: Hyusonic
Введение
В области ультразвуковой сварки выбор правильного инструмента имеет первостепенное значение для успеха проекта. Однако многие инженеры и техники часто путаются в понятиях «полноволновых» и «полуволновых» излучателей и лопаток. Хотя обе конструкции основаны на одних и тех же принципах ультразвуковой физики, они демонстрируют фундаментальные различия в схемах передачи энергии, внешнем виде, сценариях применения и распространенности на рынке. В этой статье будут подробно рассмотрены физические принципы, лежащие в основе полноволновых и полуволновых конструкций, проанализированы их уникальные характеристики и представлено практическое руководство, которое поможет вам принимать обоснованные решения.
Часть 1: Основные принципы ультразвуковой сварки — длина волны и резонанс
Ультразвуковая сварка обеспечивает молекулярное трение и выделение тепла за счет приложения высокочастотных механических колебаний (обычно от 20 кГц до 40 кГц) к термопластичным материалам. Для эффективной передачи энергии ультразвуковой излучатель должен достичь состояния резонанса.
Что такое длина волны?
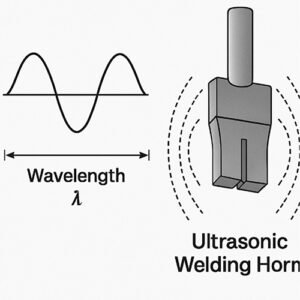
Длина волны (λ) — это расстояние, которое ультразвуковая волна проходит за один полный цикл колебаний. Это расстояние определяется скоростью звука (C) в материале и частотой (f) по формуле: λ = C / f . При ультразвуковой сварке физическая длина излучателя должна быть точно кратна длине волны на рабочей частоте, чтобы генерировать стабильные колебания и достигать резонанса.
Значение резонанса
Когда длина рупора идеально совпадает с длиной волны, внутри рупора образуется стоячая волна . Стоячая волна имеет специфическое распределение амплитуды: в определенных точках колебания достигают максимума (известны как пучность ), а в других точках амплитуда колебаний равна нулю (известны как узел ). Именно это специфическое распределение амплитуды принципиально отличает полноволновые конструкции от полуволновых.
Часть 2: Основные физические различия между полной волной и полуволной
1. Полуволновые рупоры
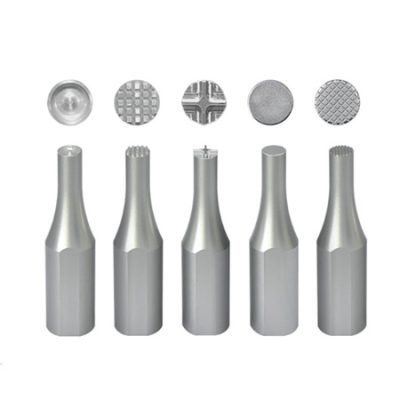
Физическая конструкция : Физическая длина полуволнового рупора равна половине длины волны (L = λ / 2).
Диаграмма направленности вибрации : В данной конструкции один конец рупора, соединяющийся с преобразователем, спроектирован как узел с нулевой амплитудой. Другой конец, рабочая поверхность, спроектирован как пучность , где амплитуда достигает своего максимума.
Передача энергии : Энергия концентрируется в одной точке излучателя и передается на обрабатываемую деталь через эту уникальную область максимальной амплитуды. Такая «фокусировка на одном конце» делает его идеальным для применений, требующих точного позиционирования и высокой плотности энергии.
2. Полноволновые рупоры
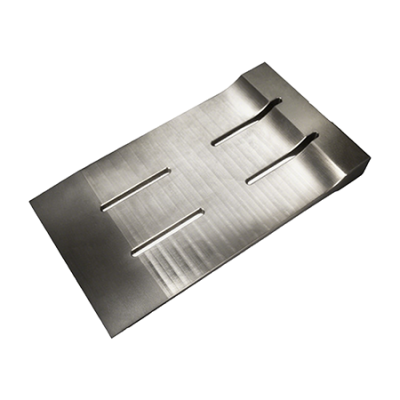
Физическая конструкция : Физическая длина полноволнового рупора равна одной полной длине волны (L = λ).
Диаграмма направленности колебаний : В данной конструкции оба конца рупора спроектированы таким образом, чтобы представлять собой пучности с максимальной амплитудой. В самом центре рупора формируется единственный узел с нулевой амплитудой.
Передача энергии : Полноволновой сварочный рупор может передавать энергию одновременно с обоих концов. Это дает ему явное преимущество в тех случаях, когда требуется длинный сварочный шов или сварка большой площади с равномерным распределением энергии.
Часть 3: Глубокое погружение во внешний вид, физические характеристики и области применения
1. Визуальные и физические характеристики рогов и лезвий
| Характеристика | Полуволновой рупор | Полноволновый рог/лезвие |
| Длина | Короче, обычно половина длины волны | Длиннее, обычно полная длина волны |
| Структура: | Асимметричный, один конец для подключения, другой для работы | Симметричный, оба конца для работы |
| Амплитудное распределение | Максимум на одном конце, ноль на другом | Максимум на обоих концах, ноль посередине |
| Точки резонанса | Одна пучность, один узел | Две пучности, один узел |
| Типичный внешний вид | Цилиндрический, ступенчатый, малый | Длинный стержень, прямоугольный, удлиненный |
2. Основные приложения и отраслевые примеры
Области применения полуволновых рупоров :
Автомобильная промышленность : точечная сварка элементов внутренней отделки, заклепка пластиковых зажимов.
Медицина : Сварка корпусов медицинских приборов, трубок и фильтрующих мембран.
Электроника : Герметизация корпусов электронных компонентов и аккумуляторных батарей.
Потребительские товары : изготовление деталей игрушек методом клепки, герметизация упаковки.
Преимущество : Благодаря высокой концентрации энергии, полуволновые излучатели идеально подходят для ситуаций, требующих быстрой, точной и мелкомасштабной сварки.
Области применения полноволновых волновых рогов/лопастей :
Нарезка продуктов : Использование высокой амплитуды на обоих концах волнообразного лезвия для достижения плавной нарезки тортов, сыра и хлеба с антипригарным покрытием.
Сварка нетканых материалов : на производственных линиях для лицевых масок или медицинской одежды для непрерывной роликовой сварки или герметизации кромок можно использовать длинный волновой рупор.
Сварка пластика на больших расстояниях : для сварки прямых швов на приборных панелях автомобилей или корпусах крупной бытовой техники конструкция с полным волнообразным швом обеспечивает равномерность и прочность по всей длине сварного шва.
Преимущество : Конструкция с полным волновым распределением равномерно распределяет вибрационную энергию по большей длине, что делает ее незаменимой для применений, требующих обработки больших площадей или длинных линий.
Часть 4: Более глубокий анализ — почему полноволновые рупоры менее распространены на рынке?
Как вы уже заметили, поиск по запросу «ультразвуковые сварочные рожки» редко выдает изображения полноволновых конструкций, в то время как « ультразвуковые режущие лезвия » часто их демонстрируют. Это не совпадение; это результат рыночного спроса, конструктивных сложностей и отраслевых стандартов.
Рыночный спрос определяет основные направления производства : наиболее распространенными областями применения ультразвуковой сварки являются точечная сварка, клепка и линейная сварка на коротких расстояниях. Эти области применения требуют высококонцентрированной энергии , и полуволновые рупоры идеально подходят для удовлетворения этой потребности. Следовательно, полуволновые рупоры стали «универсальным» и «стандартным» продуктом на рынке.
Проблемы проектирования полноволновых рупоров : Большая физическая длина полноволнового рупора делает его более восприимчивым к таким факторам, как поперечные колебания и тепловое расширение, что может привести к нестабильности резонанса. Проектирование и изготовление полноволнового рупора, поддерживающего равномерную, стабильную амплитуду на большой длине, требует более высокой точности материалов и обработки, что приводит к увеличению затрат.
В промышленной практике термин «рог» обычно обозначает меньший инструмент, используемый для склеивания, а «лезвие» или «нож» — более длинный инструмент, используемый для резки. Поскольку конструкция с полной волной идеально подходит для резки, требующей большой рабочей поверхности, понятия «полная волна» и «лезвие» тесно связаны на рынке.
Заключение: выбор правильного инструмента для исключительного мастерства
Разница между двухволновым и полуволновым рупором заключается не только в длине; она представляет собой два различных способа передачи энергии и подхода к её применению. Полуволновой рупор, обладающий концентрированной энергией и исключительной точностью, превосходно подходит для большинства задач точечной сварки и клепки. Двухволновая конструкция, напротив, благодаря уникальному двухстороннему характеру вибрации, оказывается незаменимой при ультразвуковой резке и специализированной сварке, требующей равномерного распределения энергии на большом расстоянии.
Понимание этих различий позволяет выбрать наиболее подходящий ультразвуковой инструмент с учетом конкретных размеров заготовки, свойств материала и требований к процессу, тем самым значительно повышая качество сварки и эффективность производства.