
Что такое энергетический директор в ультразвуковой сварке?
Направители энергии являются одной из наиболее широко используемых конструкций соединений при ультразвуковой сварке пластмасс, особенно для получения высокопрочных, чистых соединений термопластов.
Ультразвуковой направляющий элемент — это прецизионно изготовленный сварочный компонент с треугольными/трапециевидными/полукруглыми выступами на сопрягаемых поверхностях. Он использует концентрацию напряжений для фокусировки ультразвуковой энергии с целью контролируемого термопластичного сплавления. Ключевые параметры ( высота 0.1–1 мм, угол 45°–60°, расположение ) требуют оптимизации на основе реологии материала, геометрии детали и динамики процесса. Цель состоит в создании небольшой, концентрированной зоны расплава для получения прочного сварного шва за очень короткое время. Такая конструкция имеет решающее значение для достижения стабильного и надежного качества сварных швов в серийном производстве.
Руководство по проектированию ультразвуковой сварки энергетического директора
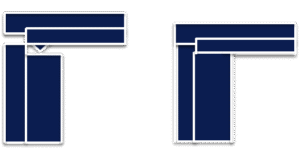
Конструкция ультразвукового энергетического директора
Направляющий элемент (энергетический элемент) при ультразвуковой сварке представляет собой выступающую часть на свариваемой поверхности между двумя свариваемыми деталями. Конструкция этого выступа имеет решающее значение для качества сварки.
Угол направляющего энергию выступа обычно составляет от 45° до 120°. Чем меньше угол, тем меньше ультразвуковой энергии требуется для сварки. Обычно он используется для полукристаллических пластиков (таких как ПЭ, ПА, ПП и ПФС) и аморфных пластиков с высокой температурой плавления (таких как ПК и ПСУ). Чем больше угол, тем он больше подходит для смол, которые легко свариваются (аморфные пластики, такие как АБС, ПММА и ПС).
Например, многие инженеры спрашивают: какой оптимальный размер направляющего элемента для ABS или PC? В то время как ABS допускает более широкие углы (90°–120°), полукристаллические материалы, такие как PP, часто требуют более острых концов (45°–60°) для эффективного поглощения энергии. Эти рекомендации основаны на поведении материала при плавлении; полукристаллические материалы имеют более узкий диапазон плавления и требуют более сфокусированного подвода энергии для начала плавления, в то время как аморфные пластмассы плавятся более постепенно.
Оптимизация высоты направляющего элемента имеет решающее значение по следующим причинам: 1. Механизм концентрации энергии. При фиксированном угле увеличение высоты приводит к увеличению объема, тем самым снижая концентрацию энергии на границе соединения и эффективность передачи ультразвуковой энергии. 2. Контроль объема расплава. Высота направляющего элемента напрямую определяет объем расплавленного пластика, поступающего в соединение. Чрезмерно высокий направляющий элемент может привести к чрезмерному образованию облоя, в то время как низкий направляющий элемент может не обеспечить достаточного количества материала для полной сварки. Поэтому оптимальная высота должна быть тщательно сбалансирована, чтобы обеспечить полное соединение без образования облоя.
Особенности материалов
Указанный диапазон размеров разработан с учетом различных характеристик плавления пластмассовых материалов и обеспечения наилучшего качества направления энергии для эффективной сварки. Это означает, что универсального решения не существует; для каждого материала и конструкции соединения требуется специальный анализ и тестирование для определения оптимальных параметров. Такие факторы, как толщина материала и допуски детали, также влияют на окончательные конструктивные решения.
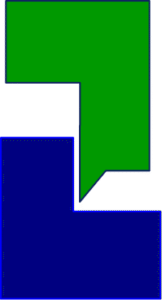
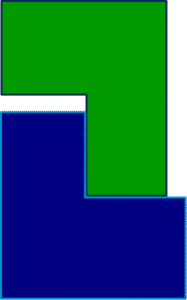
Функция энергетического директора ультразвуковой сварки
Геометрическая фокусировка энергии
Ультразвуковые колебания концентрируют напряжение на кончике/краю направляющей энергии (малое поперечное сечение, высокая кривизна), повышая локальную плотность энергии над окружающими участками. Эта геометрическая концентрация напряжений является фундаментальным принципом эффективности направляющей энергии.
Повышение энергоэффективности
Минимизирует рассеивание энергии в зоны, не являющиеся зоной сварки, концентрируя более 80% ультразвуковой энергии на границе раздела, что сокращает время сварки (0.5–2 с). Это не только повышает скорость производства, но и снижает общее термическое напряжение в пластиковых деталях, что способствует сохранению структурной целостности материала.
Адаптация материалов и процессов
Для разнородных пластмасс (например, ПА/ПП) направляющий элемент располагается на стороне с высокой температурой плавления, чтобы компенсировать разницу в температурах плавления. Он компенсирует шероховатые поверхности/допуски, обеспечивая начальную передачу энергии и снижая зависимость от точности сборки. Эта гибкость является одной из главных причин популярности направляющих элементов в промышленных приложениях, где идеальная подгонка деталей не всегда возможна.
Прочность и герметизация соединений
Концентрированное плавление повышает прочность соединения на растяжение до 80–90% от прочности основного материала, обеспечивая герметичность. Это делает сварку с использованием направляющей энергии идеальной для пластиковых корпусов, электронных компонентов и водонепроницаемых элементов. Равномерный поток расплава, создаваемый хорошо спроектированной направляющей энергии, минимизирует образование воздушных пузырьков и пустот, которые являются распространенной причиной слабых соединений.
Контроль дефектов
Оптимизированная высота направляющего элемента (≤0.5 мм) с эстетичными швами контролирует поток расплава, минимизируя образование облоя и повышая процент соответствия внешнего вида. Точно контролируя объем и поток расплава, направляющий элемент помогает предотвратить выдавливание облоя на видимые поверхности детали, что крайне важно для изделий, где внешний вид так же важен, как и функциональность.
Применение ультразвуковой сварки Energy Director
Электроника: При сварке корпусов мобильных телефонов и батарейных отсеков методом PP+ABS, направляющие энергии обеспечивают быструю герметизацию тонкостенных конструкций (толщина ≤1.5 мм). Точность направляющей энергии имеет решающее значение для предотвращения повреждения чувствительных внутренних компонентов во время сварки.
Медицинские изделия: При сварке ПВХ -шприцев и диализаторов направляющие энергии точно контролируют объем расплава, предотвращая деградацию материала под воздействием опасных веществ. Это обеспечивает стерильность и биосовместимость конечного продукта, что является обязательным требованием в медицинской сфере.
Автомобильная промышленность: При сварке приборных панелей и автомобильных фар методом ПК, конструкции энергоотводящих элементов адаптированы для сварки криволинейных поверхностей, что повышает вибрационную стойкость соединения. Это крайне важно для деталей, которые должны выдерживать суровые условия и вибрации, характерные для среды эксплуатации автомобиля.
Товары народного потребления: Для бытовой техники, такой как пластиковые чайники или кофеварки, используются энергоотводящие устройства для сварки пластиковых резервуаров и корпусов, обеспечивающие их водонепроницаемость и долговечность при ежедневном использовании.