
Isı Kazıklama ve Ultrasonik Kaynaklama
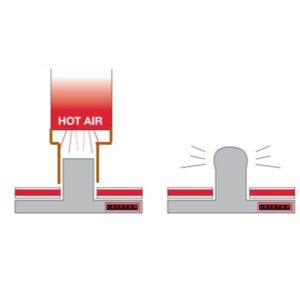
Çalışma süreci ilkesinin farkı
Isı kazığı nedir?
Isı ile birleştirme, plastik bir çıkıntıyı (veya bağlantı parçasını) harici bir ısı kaynağı kullanarak ısıtmayı, ardından eritmek ve deforme etmek için basınç uygulamayı içeren bir birleştirme işlemidir. Malzeme soğuyup katılaştıkça, bileşenler arasında kalıcı bir mekanik bağ oluşturur.
Bu teknik, genellikle plastik parçaları birleştirmek, metal ek parçaları takmak veya vida veya yapıştırıcı gibi ek bağlantı elemanları kullanmadan bileşenleri sabitlemek için kullanılır. Bu işlem, malzemenin termoplastik özelliklerine dayanır ve ısı altında yumuşayıp soğutulduğunda sertleşerek güvenilir bir bağlantı oluşturur.
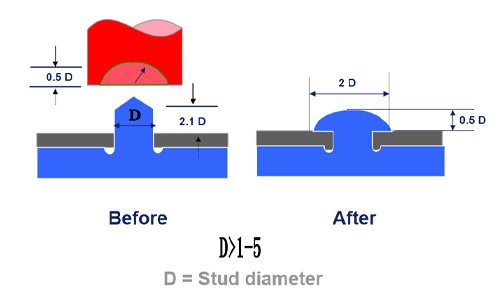
Ultrasonik sabitleme, ultrasonik bir boynuzun yüksek frekanslı titreşimini kullanarak plastik parçalarda titreşim yoluyla sürtünme ısısı oluşturur ve aynı zamanda basınç uygulayarak parçaları sabitler, böylece malzemelerin birleştirilmesini tamamlar.
Bu işlem, elektrik enerjisini mekanik titreşimlere (genellikle 20-40 kHz) dönüştürerek çalışır. Ultrasonik korna, bu titreşimleri plastik saplamaya veya çıkıntıya aktarır ve temas yüzeyinde moleküler sürtünme oluşturarak sıcaklığı yükseltir ve malzemeyi eritir. Eş zamanlı basınç, erimiş plastiği deforme eder (örneğin bir kubbe veya flanş oluşturur), bu da soğuduğunda katılaşarak güvenli bir mekanik bağ oluşturur.
Uygulama farkı
Ultrasonik zımbalama, titreşim enerjisini doğrudan plastik zımba üzerine odaklayan, özel olarak tasarlanmış, yüksek hassasiyetli bir boynuz kullanır ve böylece bitişik bileşenlere ısı transferini en aza indirir. Bu hassasiyet, hassas parçalara veya yakındaki malzemelere minimum termal hasar verilmesini sağlar.
Buna karşılık, ısı ile sabitleme yöntemi, plastiği eritmek için harici ısı kaynaklarına (örneğin, ısıtılmış uçlar veya plakalar) dayanır ve bu da doğal olarak daha geniş bir termal difüzyonu içerir. Bu yöntem daha az hassastır ve yüksek sıcaklıklara uzun süre maruz kalma nedeniyle bitişik bileşenlere zarar verme riski daha yüksektir.
Uygun işçilik nasıl seçilir?
Heat Staking'i ne zaman seçmelisiniz:
Yüksek erime noktasına sahip malzemeler (örneğin PC, PA) veya sıcaklığa duyarlı olmayan plastikler.
Büyük perçinleme alanları (örneğin, çap >5mm) veya karmaşık geometriler.
Bütçe kısıtlamaları veya düşük hacimli üretim çalışmaları.
Ultrasonik Kazıklama Ne Zaman Seçilmelidir:
Yüksek hızlı üretim (örneğin elektronik montaj hatları).
Ultra hassas gereksinimler (örneğin tıbbi cihazlar).
İnce duvarlı bileşenler veya ısıya duyarlı plastikler (örneğin, ABS ince kabuklar).
Hyusonic, 20 yıllık sektör deneyimine sahip, ultrasonik kaynak makineleri ve sıcak plakalı eriyik kaynak makineleri konusunda profesyonel bir üreticidir. Plastik ve metaller için malzeme araştırması ve kaynak çözümleri konusunda uzun yıllara dayanan araştırma deneyimine sahibiz. Ultrasonik kaynak makineleri veya ısıl kaynak makineleri hakkında bilgi edinmek için bizimle iletişime geçin.