
PVC Ultrasonik Kaynakla Kaynaklanabilir mi? Kapsamlı Bir Kılavuz
Yayın Tarihi: 2025.7.10 Yazar: Hyusonic
Polivinil klorür (PVC), endüstriler genelinde en yaygın kullanılan termoplastiklerden biridir, ancak birçok üretici şu soruyu sormaktadır: PVC, ultrasonik kaynak kullanılarak etkili bir şekilde birleştirilebilir mi? Cevap kesinlikle evet. Bu ayrıntılı rehberde, ultrasonik PVC kaynağının ardındaki bilimi, geleneksel yöntemlere göre avantajlarını ve bu çok yönlü teknikle en iyi sonuçlara nasıl ulaşılacağını inceleyeceğiz.
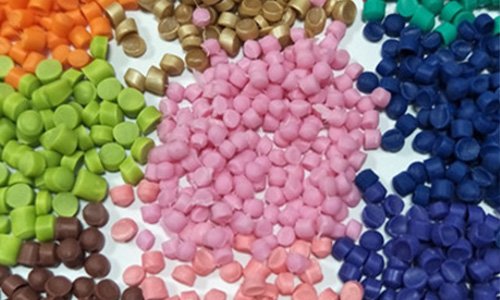
Kaynak işlemlerine dalmadan önce, PVC'yi ultrasonik tekniklerle uyumlu kılan özellikleri anlamak çok önemlidir. PVC (hem sert hem de esnek çeşitleri) bir termoplastiktir, yani ısıtıldığında yumuşar ve soğutulduğunda sertleşir; bu özellik her kaynak yöntemi için olmazsa olmazdır. Başarılı ultrasonik kaynağı mümkün kılan temel özellikler şunlardır:
Erime Aralığı: PVC tipik olarak 160°C ile 210°C (320°F–410°F) arasında erir; bu aralık, malzeme bozulmasına neden olmadan ultrasonik enerji ile kolayca elde edilebilir.
Moleküler Yapı: PVC'deki polimer zincirleri yumuşatıldığında karşılıklı difüzyona izin vererek kaynak arayüzünde güçlü bağlar oluşturur.
Yoğunluk ve Sertlik: Sert PVC (uPVC), ultrasonik titreşimleri iletmek için yeterli yapısal stabilite sunarken, esnek PVC (plastikleştirici içeren) ayarlanmış genlik ayarlarıyla kaynak yapılabilir.
Bu özellikler, doğru ekipman ve parametreler kullanıldığı takdirde PVC'yi ultrasonik kaynak için ideal bir aday haline getirir.
Yaygın PVC Kaynak Zorlukları (ve Ultrasonik Teknolojinin Bunları Nasıl Çözdüğü)
Geleneksel PVC birleştirme yöntemleri, ultrasonik kaynağın ele aldığı önemli dezavantajlara sahiptir:
Solvent Kaynağı: Sağlık riskleri oluşturan ve havalandırma gerektiren zehirli kimyasallar (tetrahidrofuran gibi) kullanır. Ayrıca uzun kürlenme sürelerine (24+ saat) sahiptir ve yüksek nemli ortamlarda zayıflar.
Sıcak Plaka Kaynağı: Aşırı ısıdan etkilenen bölgeler (HAZ) oluşturarak kırılganlığa yol açar. Yavaştır (çevrim süreleri 10 saniyeden fazla) ve karmaşık geometrilerle başa çıkmakta zorlanır.
Mekanik bağlantı: Sızıntılara neden olan boşluklar bırakır, ağırlığı artırır ve montaj süresini uzatır.
Ultrasonik kaynak, yüksek frekanslı titreşimler (20-40 kHz) kullanarak birleşim yerinde lokalize ısı üreterek bu sorunları ortadan kaldırır. Bu odaklanmış enerji, PVC yüzeyini eritir ve malzeme soğudukça moleküler bir bağ oluşturur; bu sayede çözücü, uzun bekleme süreleri veya boşluklar söz konusu olmaz.
Ultrasonik Kaynak ve Diğer PVC Kaynak Yöntemleri
Yöntem | Kurulum zamanı | Çevrim Süresi | Bağ kuvveti | Çevresel Etki | En |
Ultrasonik kaynak | Düşük | 0.1-1 saniye | Yüksek | Çevre dostu | Hassas parçalar, tıbbi cihazlar |
Solvent Kaynağı | Orta | 24 + saat | Orta | Zehirli dumanlar | Büyük borular, kritik olmayan bağlantılar |
Sıcak Plaka Kaynağı | Yüksek | 10-30 saniye | Orta-yüksek | Yüksek enerji kullanımı | Büyük düz yüzeyler |
Mekanik Sabitleme | Orta | 5-15 saniye | Düşük | Bağlantı elemanları atıkları | Geçici meclisler |
PVC'de Mükemmel Ultrasonik Kaynaklar Nasıl Elde Edilir?
Ultrasonik PVC kaynakta başarı üç temel faktöre bağlıdır: ekipman kurulumu, birleştirme tasarımı ve proses parametreleri.
1. Ekipman Seçimi
Ultrasonik Kaynak Makinesi: Frekansı ayarlanabilir bir makine seçin (kalın sert PVC için 20 kHz, ince veya esnek PVC için 40 kHz). 1500-3000 watt'lık bir ünite çoğu uygulama için yeterlidir.
Bağlantı Elemanları: PVC parçayı, boynuzun şeklini yansıtan sert bir örs ile sabitleyerek kaynak sırasında parçanın deforme olmasını önleyin.
2. PVC için Derz Tasarım İpuçları
Enerji Yönlendirici: Ultrasonik enerjiyi odaklamak, ısıdan etkilenen bölgeyi azaltmak ve yapışma mukavemetini artırmak için bir yüzeye küçük bir yükseltilmiş çıkıntı (0.2–0.5 mm) ekleyin.
Kayma Bağlantıları: Sert PVC için idealdir; düzgün bir şekilde eriyen, üst üste binen bir kenar oluşturur, sızdırmaz contalar için mükemmeldir (örneğin, tıbbi tüpler).
Alın kaynakları: Esnek PVC için uygundur, kaynak sırasında basıncı korumak için bir kelepçe ile birlikte kullanılır.
3. Optimum Proses Parametreleri
Genlik: Sert PVC için 20–50 μm; esnek PVC için 50–100 μm (plastikleştiriciler daha fazla titreşim gerektirir).
Basınç: 20–50 psi (parça kalınlığına göre ayarlayın; daha kalın parçalar daha yüksek basınca ihtiyaç duyar).
Kaynak Süresi: 50–200 milisaniye (daha uzun süreler yanma riskine yol açar; daha kısa süreler ise zayıf bağlara neden olur).
PVC Kompozitlerin Kaynaklanması: Karışık Malzemelerin İşlenmesi
Birçok modern üründe PVC kompozitler kullanılmaktadır (örneğin ambalajlarda PVC-alüminyum laminatlar, otomotiv parçalarında PVC-ABS karışımları). Ultrasonik kaynak burada şu özellikleriyle öne çıkmaktadır:
Seçici Isıtma: Diğer malzemeleri (alüminyum gibi) etkilemeden PVC katmanını hedef alır ve katman ayrılmasını önler.
Yüzey Hazırlığı: Kompozit yüzeylerin plazma ile işlenmesi, kirleticileri uzaklaştırır ve PVC'nin yüzey enerjisini artırarak yapışmayı iyileştirir.
Kontrollü Enerji: Dijital ultrasonik kaynak makineleri (örneğin, Herrmann veya Branson modelleri), değişen malzeme kalınlıklarına uyum sağlamak için gücü gerçek zamanlı olarak ayarlar.
Yaygın bir örnek, ultrasonik kaynakla PVC levhaların alüminyum folyoya birleştirildiği ve delinmelere ve kimyasal maruziyete karşı dirençli steril bir conta oluşturan tıbbi blister ambalajlardır.
Ultrasonik PVC Kaynağının Gerçek Dünya Uygulamaları
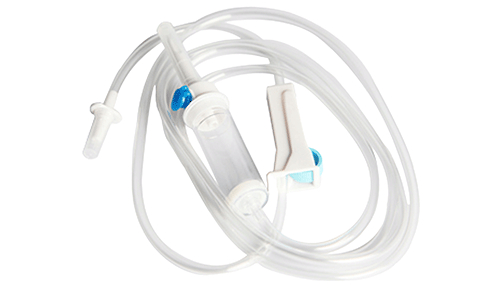
Tıbbi Cihazlar: PVC serum torbalarının ve kan alma tüplerinin kaynaklanması; steriliteyi korumak ve sızıntıları önlemek için kritik öneme sahiptir.
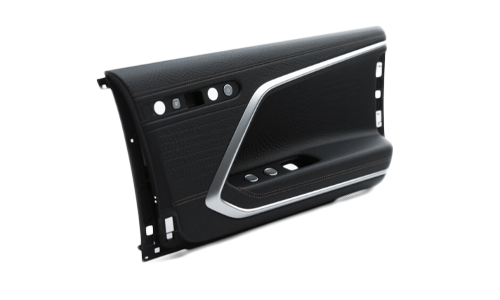
Otomotiv: Titreşim direnci ve hava koşullarına dayanıklılığın esas olduğu PVC kapı contaları ve kablo demetlerinin montajı.
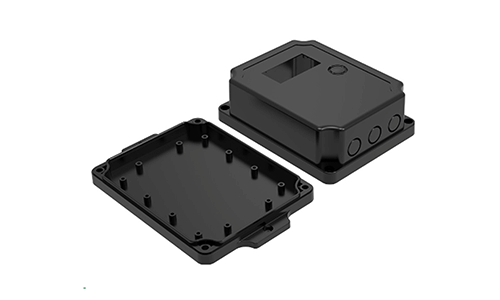
Elektronik: Sensörler ve kontrol üniteleri için toz ve neme karşı koruma sağlayan PVC muhafazaların sızdırmazlığı.
Yaygın Ultrasonik PVC Kaynak Sorunlarının Giderilmesi
Zayıf Bağlantılar: Genliği 5–10 μm artırın veya kaynak süresini 20 ms uzatın. Kirlenmiş yüzeyleri kontrol edin.
Yanık İzleri: Basıncı azaltın veya kaynak süresini kısaltın. Boynuzun bağlantı noktasıyla doğru şekilde hizalandığından emin olun.
Parça Bozulması: Daha sert bir örs kullanın veya sıkıştırma kuvvetini azaltın. Esnek PVC için frekansı 20 kHz'e düşürün.
Tutarsız Kaynaklar: Kaynak makinesinin enerji ayarlarını kalibre edin ve kaynak başlığını aşınma açısından kontrol edin (hasarlıysa değiştirin).
PVC İçin Doğru Ultrasonik Kaynak Ekipmanını Seçme
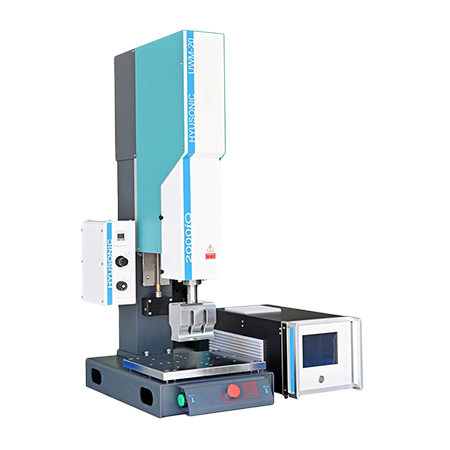
Hyusonic ultrasonik PVC kaynak makineleri, çeşitli şekil, boyut ve kalınlıktaki PVC ürünlerini kaynaklayabilir. Yüksek kaynak hassasiyeti, kimyasal kirlenme olmaması ve son derece hızlı kaynak hızları sunarak seri üretime olanak tanır.
Bu ultrasonik PVC kaynak makinesi, piyasadaki geleneksel iki modlu kaynak makinelerinin işlevselliğini ve hassasiyetini fazlasıyla aşan altı kaynak modu ve dört tetikleme yöntemine sahiptir. İstikrarlı güç çıkışı ve Endüstri 4.0 parti yönetimi kaynak kalitesi, onu tıp, otomotiv ve elektronik ambalaj endüstrilerinde termoplastik kaynak ve sızdırmazlık uygulamaları için ideal bir seçim haline getirir.
Sonuç: Ultrasonik Kaynak – PVC Montajının Geleceği
Ultrasonik kaynak, PVC birleştirmede devrim yaratarak geleneksel yöntemlerin sağlayamayacağı hız, dayanıklılık ve sürdürülebilirlik sunuyor. İster saf PVC ister kompozit malzemelerle çalışılsın, bu teknik tıptan otomotive kadar tüm sektörlerde tutarlı sonuçlar sunuyor.
Üreticiler, PVC'nin özelliklerini anlayarak, ekipman ayarlarını optimize ederek ve yaygın zorlukları ele alarak, sıkı performans standartlarını karşılayan güvenilir ve yüksek kaliteli kaynaklar elde edebilirler. PVC üretimde temel bir unsur olmaya devam ettikçe, ultrasonik kaynak en verimli ve etkili birleştirme çözümü olmaya devam edecektir.