
Ultrasonik Pil Sekmesi Kaynağı: Bakır ve Alüminyum Folyo Bağlama İçin Eksiksiz Kılavuz
Yayın Tarihi: 2026.5.3 Yazar: Hyusonic
Bir pil bağlantı ucu kaynağı, birkaç sayfa kağıttan daha kalın değildir, ancak bir pilin verebileceği tüm akımı taşır. Eğer bu kaynak başarısız olursa, sadece hurdaya bakmakla kalmazsınız; termal kaçışla da karşı karşıya kalabilirsiniz. Bu nedenle ultrasonik metal kaynağı (UMW), lityum iyon pil bağlantı ucu birleştirme için standart haline gelmiştir. Katı haldedir, dolgu metaline ihtiyaç duymaz ve elektrot kaplamalarına zarar veren ısıdan kaçınır.
Aşağıda, bağın nasıl oluştuğunu, bakır ve alüminyumun neden farklı yaklaşımlar gerektirdiğini, çok katmanlı bir yapının içinde neler olduğunu ve işleminiz için doğru ultrasonik metal kaynak makinesini nasıl seçeceğinizi ele alıyoruz. Tüm bunlar boyunca, Hyusonic'teki kendi uygulama çalışmalarımızdan elde ettiğimiz gözlemleri de ekliyoruz.
1. Bağ Nasıl Oluşur — Erime Değil, Ovalama
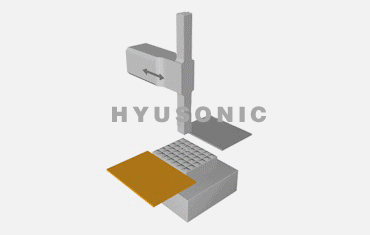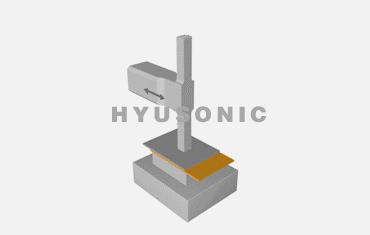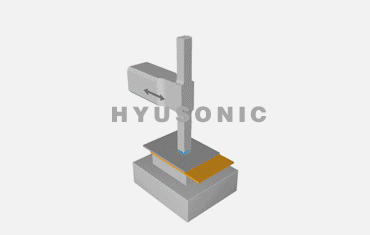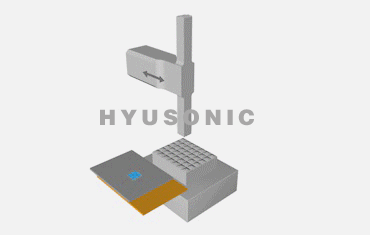
Ultrasonik metal kaynağı, pnömatik kuvvet düzeneği bir örs üzerine sıkıştırırken, yığının üst yüzeyine 20-40 kHz'lik yanal titreşim uygular. Yüksek frekanslı temizleme, bakır ve alüminyumu doğal olarak kaplayan oksit tabakalarını parçalar. Temiz metal açığa çıktığında, atomik difüzyon devreye girer ve erime noktasının çok altında katı hal bağı oluşur.
Erime havuzu olmadığı için, bu işlem, füzyon yöntemlerinin pillere getirdiği üç büyük sorunu ortadan kaldırır: ayırıcıların yakınındaki ısıdan etkilenen bölgeler, sıçrama ve kırılgan ara metalik fazlar. Bu nedenle, günümüzde neredeyse tüm prizmatik ve torba tipi pil hatları ultrasonik pil ucu kaynağına dayanmaktadır.
2. Bakır ve Alüminyum: İki Çok Farklı Metal
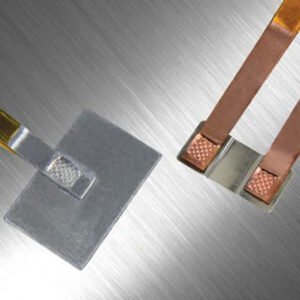
Çizimde bakır ve alüminyum bağlantı parçaları birbirinin yerine kullanılabilir gibi görünüyor. Ancak korna önünde, birbirlerinden tamamen farklı davranıyorlar.
Alüminyum yumuşaktır, ancak oksidi (Al₂O₃) son derece serttir. Kaynak makinesi, bu oksidi agresif bir tırtıl deseni ve yeterli genlikle kırarak uzaklaştırmalıdır. Temizlendikten sonra, alüminyum hızla yapışır. Uygulama laboratuvarımızda, tipik bir 20 µm'lik alüminyum folyo yığınının enerji modunda 18-22 Joule'de temiz bir şekilde kaynaklandığını görüyoruz. Aynı katman sayısıyla 28 Joule'ü geçerseniz, üst folyo dışarı doğru çıkmaya başlar - bu da aşırı kaynaklamanın açık bir işaretidir.
Bakır daha serttir, deformasyona karşı dirençlidir ve daha fazla enerji gerektirir. Bakırda aynı katman sayısı, soyulma mukavemetinin belirtilen seviyeye ulaşması için 30 Joule veya daha fazla enerji gerektirebilir. Arayüzde üretilen ısı da daha yüksektir, çünkü bakır döngü başına daha fazla ultrasonik enerji emer. Yanlışlıkla alüminyum üzerinde bakır parametrelerini çalıştırırsanız, katmanı delersiniz. Bakır üzerinde alüminyum parametrelerini çalıştırırsanız, bağlantı kalite kontrolünde kopar.
Bakır-alüminyum bağlantıları için (örneğin, bağlantı ucu ile bara bağlantısı) proses kontrolü daha da sıkıdır. Belirli bir enerjinin üzerinde, kırılgan Cu-Al intermetalik bileşikleri oluşur ve hem elektriksel hem de mekanik performansı düşürür. Güvenilir bir bağlantı elde etmenin tek yolu, enerji aralığını dar tutmaktır.
3. Çok Katmanlı Kaynak: Zayıflama Sınırı Belirler
Boynuzun altına 20 veya 30 folyo üst üste koyarsanız, fiziksel bir gerçekle karşılaşırsınız: ultrasonik enerji en üst katmandan girer ve aşağı doğru ilerledikçe zayıflar. Her arayüz, sürtünme ve deformasyon yoluyla titreşimin bir kısmını tüketir. Darbe en alttaki folyolara ulaştığında, genlik oksidi kırmak ve uygun bir bağ oluşturmak için çok düşük seviyelere düşebilir.
Standart 20 kHz'lik ultrasonik metal kaynak makinesinde , iyi hizalanmış bir kurulum, bir tabla üzerine yaklaşık 24 alüminyum folyoyu tutarlı bir şekilde kaynaklayabilir. Bakır için, katman başına daha fazla enerji emdiği için, 20 folyo gerçekçi bir üst sınırdır. Bu sayıların ötesinde, ya yığının altındaki soyulma mukavemetinin azalmasıyla yetinmeniz ya da işlemde bir değişiklik yapmanız gerekir.
Hyusonic'te, 40 alüminyum folyo ile çalışan müşterilerimiz olduğunda, genellikle özel bir kaynak makinesi profili ve kademeli basınç programına geçiyoruz; kaynak makinesi, üst katmanlarda bağı başlatmak için orta düzeyde bir kuvvetle başlar, ardından enerjiyi daha derine itmek için basıncı artırır. Bu, standart bir makinenin kutudan çıktığı gibi sağlayamadığı bir şeydir, ancak aynı jeneratörle katman sayısını neredeyse iki katına çıkarabilir. Ultrasonik metal kaynak makinesi konfigürasyonlarımızın çeşitliliğini burada görebilirsiniz.
4. Üç Ayar Düğmesi: Genlik, Basınç ve Zaman
Her bir kaynak dikişi, birbirleriyle etkileşim halinde olan üç değişken tarafından kontrol edilir. Bunlardan birini diğerlerinden bağımsız olarak değiştirmek, proses sapmasının en yaygın nedenidir.
Düşük soyulma mukavemeti genellikle oksitlerin tamamen kırılmadığı anlamına gelir. Önce genliği artırın; sadece süre eklemek nadiren yardımcı olur, çünkü yüzeyler yeterli ovma olmadan basınç altında kalır. Genlik artırıldıktan sonra, boynuzun parçaya sıkıca bağlı kalmasını sağlamak için basıncı ayarlayın.
Folyo çatlaması veya aşırı incelmesi , kullandığınız basınca göre genliğin çok fazla olduğunu gösterir. Genliği küçük adımlarla azaltın ve sıkıştırma kuvvetinin, boynuzun folyoları sürtmek yerine çekiçle vurmasını önleyecek kadar yüksek olduğundan emin olun.
Kaynak bölgesindeki tutarsız kaynak kalitesi neredeyse her zaman bir hizalama problemidir. Boynuz ve örs arasındaki küçük bir eğim bile basınç değişimine neden olur. Makine devreye alma sırasında, boynuz yüzeyinden geçirilen bir kadran göstergesi, aksi takdirde haftalar sonra aralıklı soyulma arızaları olarak ortaya çıkacak sapmaları yakalar.
Sistemlerimizde, jeneratör her kaynak işlemi için frekansı, gücü ve boynuz hareketini gerçek zamanlı olarak kaydeder. Bu kayıtlar, proses sapmasının en erken göstergeleridir ve genellikle mekanik testlerin tespit etmesinden günler önce bir kaymayı ortaya çıkarır.
5. Ekipman Seçimi: Standart mı, Özel Üretim mi?
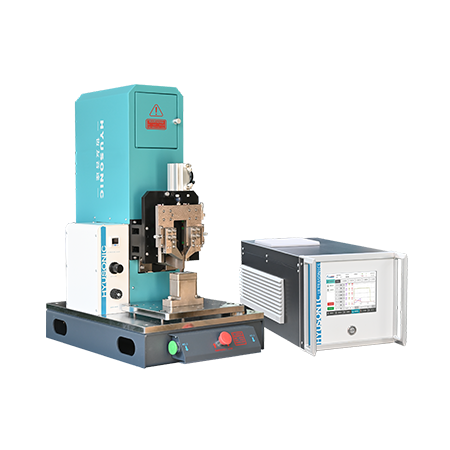
Akü bağlantı noktaları için tasarlanmış standart bir ultrasonik metal kaynak makinesi size şunları sağlamalıdır: 20 kHz frekans, %1'lik artışlarla dijital genlik kontrolü, zaman ve enerji kaynak modları ve tam yük altında boynuz paralelliğini koruyan sağlam bir çerçeve.
Standart bir makine uygun olduğunda: prizmatik veya torba hücrelerde tek tırnaklı kaynak işlemlerinin çoğu için uygundur — yaklaşık 24 Al folyo veya 20 Cu folyoya kadar.
Özelleştirmeye ne zaman bakmalısınız:
Folyo sayınız bu aralıkları aşıyor.
Farklı malzemelerden oluşan katmanları (bakır levha ile alüminyum bara) kaynaklıyorsunuz ve metaller arası temasın önlenmesi kritik önem taşıyor.
Sekme geometriniz standart dışı veya korna erişimi kısıtlı.
MES veri el sıkışmasıyla tam otomasyon entegrasyonuna ihtiyacınız var.
SSS
Aynı makineyle hem bakır hem de alüminyum kaynak yapabilir miyim?
Evet. Makine aynı kalıyor; parametre seti değişiyor. Bakır daha yüksek enerji gerektiriyor. Kaydedilmiş reçetelere sahip dijital bir kontrol ünitesi, malzemeler arasında saniyeler içinde geçiş yapıyor.
Akü bağlantı ucu kaynağında frekans neden önemlidir?
Daha düşük frekanslar (20 kHz), bakır ve kalın alüminyum katmanlar için gereken gücü ve genliği sağlar. Daha yüksek frekanslar (35-40 kHz) daha yumuşaktır ve ince folyolar veya hassas parçalar için uygundur. Doğru frekansı seçmek önemlidir. ultrasonik kaynak pili sekme frekansı Tek beden değildir; sisteminize ve kalite hedeflerinize uygun olmalıdır.
İyi bir kaynak nasıl görünür?
Folyo yırtılması olmadan düzgün takım izi, minimum değerinizin üzerinde tutarlı soyulma mukavemeti, kenar kalkması veya kırışması olmaması ve döngü öncesi ve sonrası kararlı elektriksel direnç. Jeneratör izleri kaynaktan kaynağa sıkıca üst üste biniyorsa, işlem sağlıklıdır.
6. Özet
Ultrasonik pil bağlantı ucu kaynağı basit görünüyor: folyoları üst üste koyun, titreşim ve basınç uygulayın, bir saniyeden kısa sürede tamamlanır. Ancak 2,000 döngü boyunca dayanan bir bağlantı ile 500 döngüde çalışmayı bırakan bir bağlantı arasındaki fark, birkaç fiziksel ayrıntıya bağlıdır: oksit giderme, katmanlar boyunca enerji zayıflaması, malzemeye özgü parametre sınırları ve gerçek zamanlı işlem izleme.
Hyusonic olarak , özellikle elektrikli araç bataryaları ve hassas birleştirme uygulamaları için ultrasonik metal kaynak makineleri üretiyoruz . Yeni nesil hücreler geliştiriyorsanız – daha yüksek katman sayısı, katı hal, kuru elektrot uçları – ekipmana karar vermeden önce, gerçek malzemelerinizle uygulama denemeleri yaparak işlem aralığını belirliyoruz.
Ücretsiz kaynak testi yaptırın.
Farklı bir tedarikçiyle çalışsanız bile, yukarıdaki prensipler daha net sorular sormanıza ve daha sağlam bir kaynak işlemi oluşturmanıza yardımcı olacaktır.
Dış referanslar: Bu makaledeki bilgiler, IEEE Xplore, ScienceDirect ve patent veritabanları aracılığıyla erişilebilen hakemli araştırmalardan yararlanmaktadır. Okuyucuları, sekme kaynaklarının girdap akımı muayenesi, katmanlı kaynak stratejileri ve lityum sekme koruma yöntemleri hakkındaki birincil literatüre başvurmaya teşvik ediyoruz.