
Yakın Alan ve Uzak Alan Ultrasonik Kaynak: Temel Farklar ve Uygulamalar
Yayın Tarihi: 2025.7.16 Yazar: Hyusonic
Ultrasonik plastik kaynak, modern üretimde kritik bir birleştirme tekniği haline gelmiş olup, yapıştırıcı veya vida kullanmadan termoplastiklerin hızlı, temiz ve güvenilir bir şekilde birleştirilmesini sağlar. Ultrasonik kaynak içinde iki temel konfigürasyon mevcuttur: Yakın Alan Kaynağı ve Uzak Alan Kaynağı . Plastik montaj uygulamanız için doğru işlemi seçerken bu iki yöntem arasındaki farkı anlamak çok önemlidir.
Bu kılavuzda, Yakın Alan ve Uzak Alan ultrasonik kaynak arasındaki temel farkları ele alacağız, avantajlarını, sınırlamalarını ve kullanım durumlarını inceleyeceğiz ve projeniz için hangisinin en iyi olduğuna karar vermenize yardımcı olacağız.
Yakın Alan Ultrasonik Kaynak Nedir?
Yakın alan kaynağı, ultrasonik boynuzun (sonotrod) birleştirilecek plastik parçalarla doğrudan temas halinde veya çok yakınında yerleştirilmesiyle gerçekleşir . Enerji, boynuzdan kaynak eklemine kadar yalnızca kısa bir mesafe kat eder; bu mesafe genellikle 6 mm'den (0.25 inç) azdır.
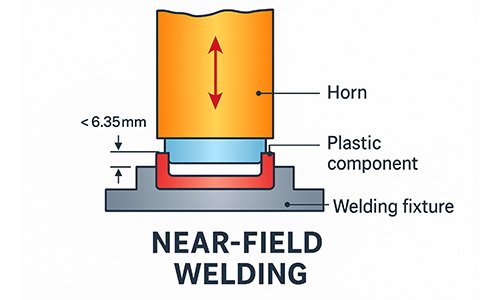
özellikleri:
Doğrudan boynuz-parça teması
Kısa enerji yolu
Yüksek frekanslı titreşim aktarımı
Küçük ve hassas parçalar için idealdir.
Tipik Uygulamalar:
Tıbbi cihazlar (kateterler, valfler)
Elektronik bileşenler (USB yuvaları, sensörler)
Mikroakışkan parçalar
Tüketici ürünü muhafazaları
Uzak Alan Ultrasonik Kaynak Nedir?
Öte yandan, uzak alan kaynağında, kaynak borusu kaynak ekleminden daha uzakta (genellikle 6 mm'den fazla) konumlandırıldığında ultrasonik titreşimler kullanılır . Ultrasonik titreşimlerin eklem noktasına ulaşması için daha büyük bir plastik kütlesinden geçmesi gerekir.
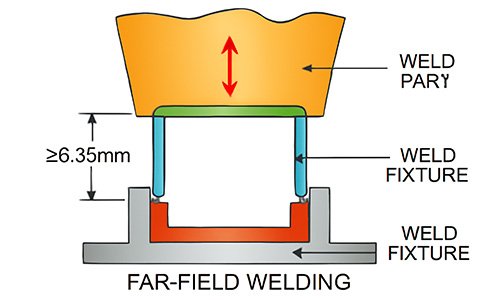
özellikleri:
Dolaylı boynuz yerleşimi
Enerji plastik gövdeden geçer
Sert, düşük sönümlü malzemeler gerektirir
Daha büyük ve homojen parçalar için daha uygundur.
Tipik Uygulamalar:
Otomotiv bileşenleri (gösterge panelleri, HVAC parçaları)
Cihaz muhafazaları
Daha büyük elektronik cihazlar
Temel Farklar: Yakın Alan ve Uzak Alan Kaynağı
| Özellik | Yakın Alan Kaynağı | Uzak Alan Kaynağı |
|---|---|---|
| Boynuz Yerleşimi | Eklem yerine doğrudan veya çok yakın | Eklemden uzak |
| Enerji Seyahat Mesafesi | < 6 mm (kısa) | > 6 mm (uzunluk) |
| Malzeme gereksinimleri | Çoğu termoplastik | Sadece sert, düşük zayıflamalı plastikler |
| Parça Boyutu | Küçük ve orta ölçekli bileşenler | Orta ila büyük bileşenler |
| Kaynak Hassasiyeti | Yüksek | ılımlı |
| Tasarım Esnekliği | Daha az kısıtlayıcı | Sağlam, simetrik tasarım gerektirir |
| Tipik Endüstriler | Tıbbi, Elektronik, Tüketim Malları | Otomotiv, Ev Aletleri, Ağır Hizmet Tipi Elektronikler |
Avantajlar ve Sınırlamalar
Yakın Alan Kaynağı – Artılar:
Yüksek hassasiyet ve kontrol
Hızlı çevrim süresi
Minimum enerji kaybıyla güçlü kaynaklar
Parça geometrisine karşı daha az hassas
Dezavantajları :
Daha küçük parçalar veya yakın erişimli kaynak bağlantıları ile sınırlıdır
Uzak Alan Kaynağı – Artılar:
Daha büyük montajlar için uygundur
Aletin kaynak bölgesinden uzakta yerleştirilmesine olanak tanır
Temassız tasarım sayesinde kornada daha az aşınma
Dezavantajları :
Mesafeye bağlı enerji kaybı
Yumuşak veya yüksek derecede zayıflatıcı plastikler için uygun değildir
Dikkatli tasarım ve sabitleme gerektirir
Her Yöntem İçin Tasarım Hususları
Yakın Alan Kaynağı İçin:
Eklem yerlerine kolay erişim sağlayan tasarım parçaları
Kaynak tutarlılığını iyileştirmek için enerji yöneticilerini ekleyin
Boynuz temas alanının yakınında yumuşak veya çok ince malzemelerden kaçının
Uzak Alan Kaynağı İçin:
Titreşim kaybını azaltmak için parçaların sağlam ve simetrik olduğundan emin olun
Tutarlı duvar kalınlığı kullanın
Malzemeler ultrasonik enerjiyi etkili bir şekilde iletmelidir (örneğin, ABS, PC, PMMA)
Doğru Yöntemi Seçmek
Projeniz için hangi kaynak yönteminin en iyi olduğuna karar vermek için aşağıdakileri göz önünde bulundurun:
Parça boyutu : Mikro veya kompakt parçalar için Yakın Alan; büyük veya derin montajlar için Uzak Alan kullanın.
Malzeme türü : Uzak alan uygulamaları için sert, düşük sönümlemeli termoplastikler gereklidir.
Kaynak yeri : Kaynak noktalarına erişim kolay olduğunda yakın alan (Near-Field) en iyisidir; kaynak noktaları gömülü veya ulaşılması zor olduğunda uzak alan (Far-Field) kullanılır.
Üretim ölçeği : Her iki yöntem de yüksek hacimli üretime olanak tanır, ancak Yakın Alan (Near-Field) yöntemi genellikle daha sıkı kalite kontrolüne izin verir.