
Hướng dẫn lựa chọn thông số hàn siêu âm từ chuyên gia.
Ngày xuất bản: 22/12/2025 Tác giả: Hyusonic
Nếu bạn làm việc với hàn siêu âm , bạn chắc chắn biết một điều: chất lượng mối hàn phụ thuộc hoàn toàn vào các thông số bạn lựa chọn.
Nếu bạn điều chỉnh sai biên độ , áp suất và thời gian hàn , bạn sẽ thấy ngay kết quả trên dây chuyền sản xuất – các mối hàn bị lỗi , mối hàn yếu , độ bền không đồng đều, hoặc các bộ phận không thể liên kết với nhau. Khi điều chỉnh đúng sự kết hợp giữa năng lượng , lực kích hoạt , tốc độ giảm và thời gian giữ , quy trình của bạn sẽ ổn định hơn, tỷ lệ phế phẩm giảm xuống và báo cáo chất lượng trở nên tốt hơn nhiều.
Thách thức nằm ở chỗ nào? Hầu hết các sách hướng dẫn chỉ cung cấp phạm vi giá trị, chứ không phải câu trả lời. Chúng không cho bạn biết cách chọn thông số hàn siêu âm cho vật liệu , thiết kế mối nối và máy móc cụ thể của bạn . Chúng không giải thích khi nào nên chuyển từ chế độ thời gian sang chế độ năng lượng hoặc khoảng cách , độ khuếch đại ảnh hưởng đến độ bền mối hàn như thế nào, hoặc tại sao cùng một thiết lập lại hoạt động khác nhau ở tần số 20 kHz và 35 kHz.
Hướng dẫn này được viết từ góc nhìn của các kỹ sư đã thực sự khắc phục sự cố trên các dây chuyền sản xuất thực tế - các bộ phận bị cháy, mối hàn nguội, các lỗi bí ẩn và tất cả những vấn đề khác - bằng cách sử dụng các máy phát điện và máy ép hiện đại như của HYUSONIC.
Bạn sẽ hiểu chính xác từng thông số cốt lõi ảnh hưởng đến chất lượng mối hàn như thế nào, cách chọn điểm bắt đầu an toàn cho các loại nhựa và kim loại thông thường, và một phương pháp đơn giản, dễ lặp lại để tối ưu hóa thiết lập của bạn mà không cần phải thử nghiệm hàng trăm chi tiết.
Nếu bạn muốn ngừng phỏng đoán và bắt đầu thiết lập các thông số hàn siêu âm một cách tự tin ngay từ lần đầu tiên, hãy tiếp tục đọc.
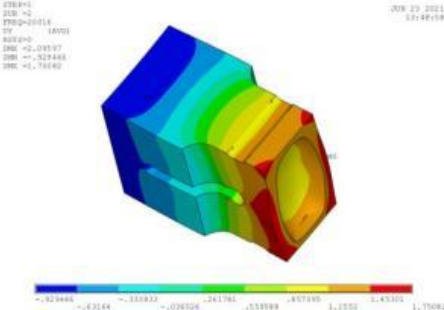
7 Thông số cốt lõi của hàn siêu âm mà bạn cần kiểm soát
Nếu muốn mối hàn có độ bền ổn định và thời gian chu kỳ ngắn, bạn phải kiểm soát bảy thông số hàn siêu âm cốt lõi. Khi thiết lập một dây chuyền HYUSONIC mới, tôi bắt đầu với những thông số này trước tiên, trước khi điều chỉnh bất kỳ thông số nào khác trong bảng thông số hàn siêu âm.
Tổng quan về các thông số cốt lõi
Biên độ (µm hoặc %)
Đây là nguồn nhiệt đầu vào chính. Cài đặt biên độ trong hàn siêu âm kiểm soát tốc độ nóng chảy của mối nối. Biên độ càng cao = nóng chảy càng nhanh và nhiệt độ càng cao, nhưng cũng làm tăng nguy cơ tạo bavia và hư hỏng chi tiết.Chế độ thời gian hàn / năng lượng / khoảng cách
Bạn tự chọn cách mối hàn kết thúc:- Chế độ thời gian: Dừng lại sau một khoảng thời gian cố định.
- Chế độ năng lượng: Dừng lại sau khi đạt mức năng lượng mục tiêu.
- Chế độ khoảng cách (thu gọn/tuyệt đối): Dừng lại sau khi mục tiêu sụp đổ hoặc đạt được vị trí mong muốn.
Sự lựa chọn này quyết định tính nhất quán và cách quy trình phản ứng với sự thay đổi của các bộ phận.
Áp suất/Lực tại mặt tiếp xúc mối hàn
Trong hàn siêu âm, áp suất thường được gọi là áp suất đầu đốt. Nếu quá thấp, các chi tiết sẽ không khớp; nếu quá cao, vật liệu nóng chảy sẽ bị ép ra ngoài và tạo vết trên bề mặt. Lực (N) hoặc áp suất (bar) ảnh hưởng trực tiếp đến liên kết bên trong và hiện tượng tạo bavia.Lực kích hoạt / Kích hoạt bằng nguồn điện
Lực kích hoạt trong hàn siêu âm xác định thời điểm máy phát bật sóng siêu âm. Nếu lực quá thấp, bạn sẽ tạo ra rung động trong không khí; nếu quá cao, bạn sẽ làm biến dạng các chi tiết trước khi chúng nóng chảy. Kích hoạt bằng công suất rất hữu ích khi các chi tiết hoặc chiều cao thay đổi.Tốc độ giảm (Tốc độ tiếp cận)
Tốc độ hạ xuống kiểm soát tốc độ tiếp cận của còi và làm sập khớp nối. Tốc độ hạ xuống chậm giúp cải thiện sự thẳng hàng và tính thẩm mỹ; tốc độ hạ xuống nhanh rút ngắn thời gian chu kỳ nhưng có nguy cơ để lại vết va chạm và làm sập khớp nối không ổn định.Thời gian giữ và lực giữ
Sau khi dừng quá trình siêu âm, bạn tiếp tục giữ lực tác động lên chi tiết. Tốc độ giảm dần và thời gian giữ lực phối hợp với nhau: giai đoạn giữ lực cho phép giao diện nóng chảy đông đặc dưới áp lực, kiểm soát sự co ngót, ứng suất và độ bền mối hàn cuối cùng.Lựa chọn bộ khuếch đại và còi (Gain)
Độ khuếch đại của mạch tăng cường và biên độ của loa kèn xác định biên độ thực tại điểm nối. Mạch tăng cường 1:2 và loa kèn có độ khuếch đại cao sẽ nhân biên độ của máy phát, điều này rất mạnh mẽ nhưng có thể thu hẹp phạm vi hoạt động nếu bạn vượt quá giới hạn.
Bảng tham khảo nhanh
| Tham số | Đơn vị tiêu biểu | Ảnh hưởng chính đến mối hàn |
|---|---|---|
| độ lớn | µm hoặc % | Tốc độ nóng chảy, nhiệt độ giao diện |
| Chế độ Thời gian / Năng lượng / Khoảng cách | s, J, mm | Tính nhất quán, bù đắp cho sự biến đổi |
| Áp suất / Lực | thanh, N | Sự ghép nối, tia chớp, độ bền liên kết bên trong |
| Lực kích hoạt / Công suất kích hoạt | Bắc, Tây | Điểm bắt đầu, sự căn chỉnh, khả năng lặp lại |
| Giảm tốc | mm / s | Hành vi sụp đổ, tác động, chất lượng thẩm mỹ |
| Thời gian giữ và lực giữ | s, N | Sự đông đặc, ứng suất, cường độ cuối cùng |
| Tăng cường & Tăng cường âm thanh còi | Tỷ lệ (ví dụ: 1:2) | Biên độ truyền tải tại giao diện mối hàn |
Bảy yếu tố này là những yếu tố cốt lõi quyết định độ bền của mối hàn siêu âm. Khi kiểm soát được chúng, bạn có thể tối ưu hóa quy trình hàn siêu âm một cách có hệ thống thay vì chỉ dựa vào phỏng đoán.
Ảnh hưởng của từng thông số hàn siêu âm đến chất lượng mối hàn
Khi thiết lập mối hàn, mỗi thông số đều hoặc làm tăng độ bền và tính đồng nhất—hoặc tạo ra các khuyết tật. Dưới đây là cách các thiết lập hàn siêu âm chính thực sự thay đổi hành vi nóng chảy, hình dạng và độ bền mối hàn trong sản xuất thực tế.
Biên độ, Tốc độ nóng chảy và Độ bền
- Trong hàn siêu âm, cài đặt biên độ là yếu tố kiểm soát "nhiệt" chính. Biên độ càng cao = tốc độ nóng chảy càng nhanh, nhiệt độ giao diện càng cao, nguy cơ tạo bavia càng lớn.
- Biên độ quá cao: chảy tràn, tạo vết trên chi tiết, xuất hiện các lỗ rỗng bên trong, và đôi khi dẫn đến mối hàn yếu bất ngờ do gia công quá mức.
- Biên độ quá thấp: mối hàn nguội, không dính, khuếch tán phân tử kém, đặc biệt trên các loại nhựa cứng hơn như PC hoặc PA6.
- Điều chỉnh biên độ để có được quá trình nóng chảy nhanh chóng, có kiểm soát và vùng hàn nhỏ gọn — đây là một trong những yếu tố quan trọng nhất ảnh hưởng đến độ bền của mối hàn siêu âm và liên quan trực tiếp đến lượng vi mô thực tế được truyền đến mối nối.
Chế độ Thời gian, Năng lượng và Khoảng cách
- Phương pháp hàn theo thời gian đơn giản và nhanh chóng nhưng nhạy cảm hơn với sự biến đổi của chi tiết và vật liệu.
- Chế độ năng lượng so với chế độ thời gian trong hàn siêu âm: chế độ năng lượng duy trì tổng năng lượng ổn định, điều này thường giúp tăng cường độ bền và bù đắp cho những thay đổi nhỏ về độ khít hoặc độ ẩm.
- Hàn theo khoảng cách (thu hẹp hoặc tuyệt đối) khóa chuyển động thực tế của chi tiết, cải thiện khả năng kiểm soát kích thước và giảm phế phẩm trên các cụm lắp ráp có dung sai chặt chẽ.
- Thời gian hàn dài hơn hoặc năng lượng cao hơn: nhiều vật liệu nóng chảy và bavia hơn, nguy cơ hàn quá mức cao hơn; thời gian quá ngắn: mối hàn chưa đủ chắc chắn, dễ bị hỏng sớm.
Áp suất/Lực tác dụng lên còi
- Áp suất đầu đốt trong hàn siêu âm kiểm soát sự tiếp xúc, ma sát và liên kết bên trong.
- Áp suất/lực quá cao: gây tắc nghẽn rung động, tạo ra tia lửa lớn, vật liệu nóng chảy bị ép ra ngoài, các chi tiết bị vỡ vụn, và đôi khi dẫn đến mối hàn yếu do vật liệu nóng chảy không thể chảy và liên kết.
- Áp suất/lực quá thấp: sự kết nối kém, rung động không liên tục, sự nóng chảy không đều và các mối hàn không dính hoặc "hàn chạm" điển hình.
Lực kích hoạt và sự khởi đầu của rung động
- Lực kích hoạt trong hàn siêu âm quyết định thời điểm máy phát điện hoạt động.
- Ngưỡng kích hoạt quá cao: các bộ phận đã bị lệch hướng trước khi sóng siêu âm bắt đầu tác động, gây ra sự sai lệch và sụp đổ không đồng đều.
- Ngưỡng kích hoạt quá thấp: độ rung bắt đầu từ không khí hoặc do tiếp xúc kém, điều này ảnh hưởng đến tính lặp lại và có thể làm trầy xước các bề mặt mỏng manh.
- Lực kích hoạt ổn định giúp bạn có được điều kiện bắt đầu giống nhau trong mỗi chu kỳ, điều này rất quan trọng để đảm bảo sự tương tác nhất quán giữa thời gian hàn và áp suất.
Giảm tốc độ, sụp đổ và mỹ phẩm
- Điều khiển tốc độ giảm dần giúp xác định tốc độ còi tiếp cận và thu gọn khớp nối.
- Quá nhanh: tiếng còi xe va đập, vết xước do va chạm, tường bị nứt hoặc chịu lực quá mức, và sụp đổ quá mức.
- Quá chậm: thời gian chu kỳ kéo dài, thời gian giữ nhiệt không cần thiết và đôi khi dẫn đến hiện tượng sụp đổ không đều ở các bộ phận cao hoặc có nhiều gờ.
- Tốc độ hạ cánh phù hợp giúp quá trình sụp đổ diễn ra êm ái, chất lượng thẩm mỹ tốt hơn và ít dấu vết gia công hơn.
Thời gian giữ và lực giữ
- Giữ đúng thời gian và lực giữ sẽ duy trì áp lực lên mối nối trong khi nhựa nóng chảy co lại và đông cứng.
- Thời gian giữ quá ngắn hoặc lực giữ quá yếu: gây ra hiện tượng co ngót, ứng suất bên trong và giảm độ bền.
- Quá dài hoặc quá cao: chi tiết bị mất đi, hiện tượng bạc màu do ứng suất và biến dạng chi tiết có thể nhìn thấy.
- Nếu làm đúng bước này, bạn sẽ có được mối hàn chắc chắn, ổn định, vượt qua các bài kiểm tra độ bền kéo, rò rỉ và nổ; bạn có thể thấy rõ sự khác biệt ở mặt cắt ngang và độ bền mối hàn đo được, như chúng tôi đã trình bày trong hình. hướng dẫn về độ bền mối hàn siêu âm.
Tăng cường độ khuếch đại, thiết kế loa kèn và biên độ thực.
- Độ khuếch đại của bộ khuếch đại và thiết kế loa quyết định biên độ thực tế tại điểm nối, chứ không chỉ là phần trăm bạn thấy trên máy phát tín hiệu.
- Sự kết hợp giữa bộ khuếch đại công suất cao và còi khuếch đại mạnh mẽ có thể đẩy biên độ tín hiệu lên mức mà hiện tượng chảy tràn, bốc hơi và tạo vết trên chi tiết xuất hiện nhanh chóng.
- Độ khuếch đại quá thấp: không đủ năng lượng tại giao diện, dẫn đến sự hợp nhất không hoàn toàn, đặc biệt là trên các vật liệu cứng hoặc có chứa thủy tinh.
- Việc lựa chọn tỷ lệ khuếch đại và thiết kế đầu khuếch đại phù hợp với vật liệu và mối nối giúp tối ưu hóa quy trình hàn siêu âm, đồng thời mang lại phạm vi điều chỉnh rộng hơn và dễ dàng hơn.
Hướng dẫn từng bước: Cách chọn thông số hàn siêu âm (Phương pháp HYUSONIC)
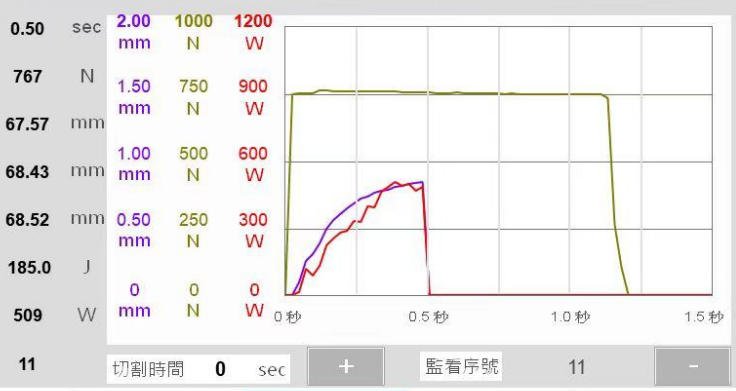
Tôi sử dụng một phương pháp đơn giản, dễ lặp lại để nhóm của bạn có thể nhanh chóng thiết lập các thông số hàn siêu âm và duy trì chúng ổn định trong quá trình sản xuất.
1) Xác định vật liệu và mối nối trước tiên
Trước khi thay đổi bất kỳ cài đặt nào, hãy khóa lại:
- Sự kết hợp vật liệu (PP, ABS, PC, PA6, kim loại, v.v.)
- Thiết kế mối nối (mối nối chịu lực, mối nối cắt, mối nối mộng và rãnh, mối nối chồng cho kim loại)
- Độ bền mối hàn mục tiêu và giới hạn thẩm mỹ
Đây là nền tảng cho mọi quyết định về biên độ, áp suất và thời gian mà bạn đưa ra.
2) Chọn tần số siêu âm (15–40 kHz)
Chọn tần số phù hợp với kích thước và độ cứng của chi tiết:
- 15–20 kHz: Các bộ phận bằng nhựa lớn hơn, chắc chắn hơn hoặc các lớp kim loại dày hơn.
- 30–40 kHz: Các bộ phận nhựa nhỏ, mỏng manh hoặc dùng trong mỹ phẩm.
- Vật liệu cứng hơn hoặc các tấm kim loại: Ưu tiên tần số thấp hơn với công suất cao hơn
Máy hàn nhựa siêu âm HYUSONIC hiện đại cho phép bạn thay đổi dụng cụ và giữ nguyên logic điều khiển trên cả hệ thống 20 kHz và 35 kHz.
3) Chọn cài đặt biên độ ban đầu
Hãy thiết lập biên độ ban đầu như sau:
- Hầu hết các loại nhựa nhiệt dẻo: Khả năng biên độ hệ thống đạt 70–100%.
- Nhựa cứng/nhựa có chất độn hoặc kim loại: Bắt đầu với mức cao, sau đó giảm dần nếu thấy hiện tượng cháy cạnh hoặc hư hỏng.
- Các bộ phận mỏng, nhỏ, dễ trang điểm: Bắt đầu với biên độ thấp hơn, sử dụng biên độ tăng dần hoặc từng bước nếu cần.
Điều này tạo ra đủ nhiệt độ tiếp xúc mà không gây ra hiện tượng hàn quá mức ngay lập tức.
4) Thiết lập lực kích hoạt (hoặc kích hoạt bằng nguồn điện)
Lực kích hoạt trong hàn siêu âm điều khiển thời điểm bắt đầu rung động:
- Bắt đầu từ khoảng 30 tầm 50% lực hàn dự kiến
- Chỉ cần đủ để đặt các bộ phận vào đúng vị trí và căn chỉnh khớp nối.
- Tránh dùng lực bóp cò quá mạnh (gây ra hiện tượng nghiền nát trước và làm tan chảy không đều).
Đối với các chi tiết có dung sai cao, tôi sẽ sử dụng lực kích hoạt động hoặc kích hoạt bằng công suất để bù lại sự thay đổi chiều cao của chi tiết.
5) Xây dựng một ma trận DOE đơn giản (3 × 3)
Để thực sự tối ưu hóa quy trình hàn siêu âm, đừng đoán mò—hãy tiến hành một thí nghiệm thiết kế nhỏ (DOE):
- Vary độ lớn, thời gian/năng lượngvà áp lực ở 3 cấp độ mỗi cấp độ
- So sánh chế độ điều khiển siêu âm theo năng lượng và theo thời gian để đảm bảo tính nhất quán.
- Giữ nguyên tất cả các thông số khác (thiết bị chiếu sáng, còi, tốc độ giảm âm, thời gian giữ).
Bản đồ này thể hiện sự tương tác giữa thời gian hàn, áp suất và biên độ ảnh hưởng đến độ bền và tính thẩm mỹ của mối hàn.
6) Đo độ bền mối hàn và chất lượng bên trong
Đối với mỗi điểm DOE:
- Đo độ bền cắt của mối hàn (hoặc độ bền bóc tách, độ bền kéo—bất cứ thứ gì phản ánh điều kiện sử dụng thực tế).
- Cắt và kiểm tra mặt cắt ngang để tìm các lỗ rỗng, mối hàn nguội hoặc hiện tượng chảy quá mức.
- Ghi lại các thông số về độ bền mối hàn siêu âm: độ sụp đổ, năng lượng thực tế và công suất đỉnh.
Nếu bạn hàn kim loại (các cực pin, đầu nối dây), hãy kết hợp việc này với việc kiểm tra điện trở và chất lượng mối hàn bằng mắt thường từ máy hàn kim loại siêu âm HYUSONIC của chúng tôi.
7) Tinh chỉnh bằng Chế độ Năng lượng hoặc Khoảng cách
Khi khu vực "tốt" đã được dọn sạch:
- Chuyển từ chế độ thời gian thuần túy sang chế độ năng lượng or hàn bằng phương pháp hàn siêu âm từ xa (khoảng cách tuyệt đối hoặc khoảng cách sụp đổ)
- Sử dụng chế độ khoảng cách để kiểm soát kích thước chính xác hơn và giảm thiểu sự sai lệch giữa các chi tiết.
- Sử dụng chế độ năng lượng để cung cấp nhiệt ổn định khi độ khít của chi tiết hoặc lô vật liệu thay đổi.
Bước này thường mang lại sự thay đổi lớn nhất về Cp/Cpk.
8) Xác thực bằng thử nghiệm độ bền trên 100 chi tiết
Hãy cố định cửa sổ tham số cuối cùng của bạn:
- Chạy ít nhất 100 phần liên tiếp ở cài đặt danh nghĩa
- Xác nhận tất cả các bộ phận đáp ứng các thông số kỹ thuật về độ bền và hình thức.
- Tính toán Cp/Cpk cho các thông số đầu ra chính (độ bền, khoảng cách sụp đổ, năng lượng).
- Lưu trữ "công thức" cuối cùng với các giới hạn trên/dưới cố định cho biên độ, áp suất, thời gian/năng lượng, lực kích hoạt và tốc độ giảm.
Đây là cách tôi biến một mối hàn tốt trong phòng thí nghiệm thành một quy trình sản xuất ổn định với các thiết lập hàn siêu âm có thể truy vết.
Bảng hướng dẫn thiết lập nhanh HYUSONIC
| Bước | Tham số | Điểm khởi đầu điển hình |
|---|---|---|
| 1 | Tần số | 20 kHz (nhựa thông thường), 35 kHz (nhựa nhỏ/mỹ phẩm) |
| 2 | Cài đặt biên độ siêu âm | 70–100% đối với hầu hết các loại nhựa, cao hơn đối với các bộ phận cứng. |
| 3 | Hàn siêu âm lực kích hoạt | 30–50% lực hàn dự kiến |
| 4 | Chế độ điều khiển hàn | Bắt đầu ở chế độ thời gian, sau đó chuyển sang chế độ năng lượng/khoảng cách. |
| 5 | ma trận DOE | Mỗi loại có 3 cấp độ: biên độ, thời gian/năng lượng, áp suất. |
| 6 | Chạy xác thực | 100 chiếc, xác nhận Cp/Cpk và chất lượng hình ảnh/cắt. |
Bảng thông số hàn siêu âm sẵn sàng sử dụng cho nhựa và kim loại
Bạn không cần những con số hoàn hảo ngay từ ngày đầu tiên—bạn cần những điểm khởi đầu an toàn, đã được chứng minh. Dưới đây là bảng thông số hàn siêu âm thực tế mà bạn có thể sử dụng làm cơ sở và sau đó điều chỉnh cho phù hợp với đầu hàn, đồ gá và chi tiết hàn của riêng bạn.
Các thông số khởi đầu điển hình cho các loại nhựa thông dụng
Đây là các thiết lập biên độ khởi đầu, thời gian hàn và áp suất điển hình cho hệ thống 20 kHz. Luôn luôn kiểm tra lại với bảng dữ liệu vật liệu và giới hạn của chi tiết.
| Vật liệu | Kiểu | Biên độ tại đầu dò (µm) | Thời gian hàn (ms) | Áp suất hàn (bar) | Ghi Chú |
|---|---|---|---|---|---|
| PP | bán kết tinh | 40 - 60 | 300 - 800 | 2.5 - 4.0 | Cần năng lượng cao hơn, hãy chú ý đến tia chớp. |
| ABS | Vô định hình | 30 - 45 | 250 - 600 | 2.0 - 3.5 | Dễ hàn, ngoại hình đẹp |
| PC | Vô định hình | 30 - 45 | 300 - 700 | 2.5 - 4.0 | Nhạy cảm với căng thẳng/đánh dấu |
| PA6 | bán kết tinh | 40 - 60 | 350 - 900 | 3.0 - 4.5 | Hút ẩm, điều chỉnh các bộ phận nếu có thể. |
| lợi nhuận trước thuế | bán kết tinh | 40 - 60 | 300 - 800 | 2.5 - 4.0 | Sử dụng chế độ năng lượng để đảm bảo tính nhất quán. |
| PET | bán kết tinh | 45 - 65 | 400 - 900 | 3.0 - 4.5 | Cửa sổ hẹp, cần kiểm soát chặt chẽ. |
Hãy sử dụng bản đồ này làm điểm khởi đầu , sau đó điều chỉnh thời gian hàn so với áp suất để đạt được mục tiêu về độ bền và hình thức.
Cấu trúc bán tinh thể so với cấu trúc vô định hình
Các loại nhựa bán tinh thể (PP, PA, PBT, PET) thường cần nhiều năng lượng hơn so với các vật liệu vô định hình (ABS, PC). Điều đó thể hiện rõ trong cài đặt biên độ và chế độ năng lượng của bạn:
| Bất động sản | Bán tinh thể (PP, PA6…) | Vô định hình (ABS, PC…) |
|---|---|---|
| Thiết lập biên độ | Trung bình–Cao (40–65 µm) | Thấp–Trung bình (30–45 µm) |
| Thời gian hàn điển hình | Dài hơn (350–900 ms) | Ngắn hơn (250–700 ms) |
| Năng lượng đầu vào | Cửa sổ cao hơn, hẹp hơn | Cửa sổ vừa phải, rộng hơn |
| rủi ro lỗi | Hàn nguội nếu năng lượng quá thấp | Hàn chồng/đánh dấu nếu quá cao |
Khi không chắc chắn về việc hàn các loại nhựa bán tinh thể, hãy bắt đầu với biên độ cao hơn một chút và sử dụng chế độ năng lượng để giữ cho các mối hàn nhất quán, sau đó giảm thời gian cho phù hợp với chu kỳ hàn.
Hướng dẫn cài đặt cho hàn kim loại siêu âm
Đối với các mối hàn đồng, nhôm và hỗn hợp đồng-nhôm (các đầu nối pin, đầu dây dẫn, thanh dẫn điện), phạm vi thông số rất khác so với nhựa:
| Ứng dụng | Tần số | Biên độ (µm) | Thời gian hàn (ms) | Lực hàn (N) | Ghi Chú |
|---|---|---|---|---|---|
| Các cực pin Cu–Cu | 20 kHz | 25 - 40 | 150 - 400 | 800 - 2500 | Chế độ thời gian cộng với giám sát công suất tối đa |
| Thanh dẫn Al–Al | 20 kHz | 30 - 45 | 200 - 600 | 1500 - 4000 | Lực mạnh hơn, thiết bị cố định chắc chắn |
| Các mối nối hỗn hợp Cu–Al | 20 kHz | 25 - 40 | 200 - 500 | 1000 - 3000 | Tối ưu hóa cẩn thận để tránh tạo thành các hợp kim liên kim loại. |
| Mối nối dây (dây đồng xoắn) | 20 kHz | 20 - 35 | 150 - 350 | 500 - 2000 | Kiểm soát khoảng cách sụp đổ để đảm bảo chất lượng. |
Đối với các ứng dụng này, chúng tôi hầu như luôn vận hành hàn theo thời gian với các giới hạn nghiêm ngặt về công suất và độ sụt áp. Máy hàn kim loại siêu âm dòng IQ tập trung vào sản xuất của chúng tôi được chế tạo dựa trên loại điều khiển này.
So sánh hệ thống hàn siêu âm 20 kHz và 35 kHz
Tần số ảnh hưởng đến biên độ, nhiễu và kích thước các chi tiết bạn có thể hàn. Bạn không thể sao chép/dán một bộ thông số nằm trong khoảng từ 20 kHz đến 35 kHz.
| Tính năng | Hệ thống 20 kHz | Hệ thống 35 kHz |
|---|---|---|
| Biên độ điển hình tại loa | 30 - 60 µm | 15 - 35 µm |
| Tốt nhất cho kích thước bộ phận | Vỏ cỡ trung bình đến lớn, sườn lớn | Nhỏ nhắn, tinh tế, gọn gàng |
| Mức độ tiếng ồn | Cao hơn | Hạ |
| Chế độ sử dụng thời gian so với năng lượng | Cả hai đều rất phổ biến | Thường là chế độ năng lượng hoặc khoảng cách |
| Các loại khớp điển hình | Bộ điều khiển năng lượng, khớp cắt | Các chi tiết nhỏ, lớp trang điểm tinh tế |
Nếu bạn chuyển công cụ từ 20 kHz sang 35 kHz, hãy giảm biên độ và thời gian hàn, rồi kiểm tra lại bằng chế độ năng lượng hoặc chế độ khoảng cách, chứ không chỉ chế độ thời gian.
Cách đọc và điều chỉnh biểu đồ thông số hàn siêu âm
Hãy sử dụng bất kỳ bảng thông số hàn siêu âm nào như một công thức ban đầu , chứ không phải là câu trả lời cuối cùng:
Trước tiên hãy lựa chọn vật liệu và tần số phù hợp.
Chọn hàng phù hợp với loại nhựa (PP, ABS, PC, v.v.) hoặc kim loại (Cu, Al, Cu–Al) và tần số thực tế của chồng vật liệu (20 kHz so với 35 kHz).Chuyển đổi phần trăm biên độ sang micromet.
Nếu máy phát của bạn hiển thị biên độ theo phần trăm, hãy nhân với biên độ tối đa của cụm loa để có được giá trị thực tính bằng micromet tại loa kèn. Sau đó, hãy xem xét độ khuếch đại của bộ khuếch đại và biên độ của loa kèn trước khi so sánh với các biểu đồ.Điều chỉnh cho còi và phụ kiện
- Loa mềm hoặc nhỏ có thể tạo ra biên độ thực thấp hơn → biên độ xung nhịp %, thời gian hoặc áp suất.
- Các thiết bị có độ cứng rất cao có thể truyền tải nhiều năng lượng hơn → giữ biên độ thấp hơn và thắt chặt giới hạn thời gian/năng lượng.
Bù đắp cho thiết kế chung
- Bộ điều hướng năng lượng sắc nét hoặc khớp cắt: bắt đầu từ mức biên độ và thời gian thấp.
- Khớp phẳng hoặc không vừa khít: bắt đầu với biên độ trung bình đến cao và lên kế hoạch sử dụng chế độ năng lượng.
Tinh chỉnh cho phù hợp với dòng sản phẩm của bạn.
Hãy sử dụng các giá trị trên biểu đồ làm điểm tham khảo ban đầu, sau đó tiến hành các thử nghiệm ngắn và điều chỉnh:- Tăng biên độ hoặc thời gian nếu bạn thấy các mối hàn nguội, độ bền thấp hoặc sự sụp đổ không hoàn toàn.
- Giảm biên độ, áp suất hoặc thời gian nếu bạn thấy hiện tượng chảy tràn, lóe sáng hoặc vết sừng dày.
Nếu thực hiện đúng cách, những biểu đồ này cho phép bạn chuyển từ phỏng đoán sang thiết lập nhanh chóng và có cấu trúc — sau đó bạn có thể tập trung vào việc tối ưu hóa các yếu tố độ bền mối hàn siêu âm, thay vì giải quyết các vấn đề phát sinh.
Thông số hàn siêu âm giữa nhựa và kim loại
Khi xem xét cách chọn thông số hàn siêu âm, bạn sẽ thấy rằng nhựa và kim loại có đặc tính rất khác nhau. Nếu bạn thiết lập chúng giống nhau, bạn sẽ gặp phải vấn đề mối hàn yếu, hư hỏng dụng cụ hoặc phế phẩm.
Nhựa so với kim loại: so sánh nhanh các thông số
| Tham số | Hàn siêu âm nhựa | Hàn siêu âm kim loại |
|---|---|---|
| Tần số điển hình | 20–35 kHz | 20–40 kHz (thường thấp hơn đối với các đoạn lớn hơn) |
| Thiết lập biên độ | Trung bình-cao (30–80 µm ở phần sừng) | Cao (40–80+ µm, rất đặc thù cho từng ứng dụng) |
| Lực kẹp | Nhiệt độ thấp đến trung bình, để tránh bị vỡ và cháy xém. | Cao, để phá vỡ oxit và tạo liên kết kim loại với kim loại |
| chế độ điều khiển | Ưu tiên chế độ năng lượng hoặc khoảng cách. | Hầu như luôn luôn là chế độ thời gian |
| thời gian hàn | Ngắn gọn, được kiểm soát chặt chẽ dành cho mỹ phẩm | Rất ngắn gọn nhưng có thể lặp lại, tập trung vào sức mạnh. |
Đối với các cụm lắp ráp bằng nhựa, chúng tôi thường kết hợp các bộ thông số tối ưu với các hệ thống đặt sàn như máy hàn nhựa siêu âm dòng IQ của chúng tôi để kiểm soát chặt chẽ lực kẹp, biên độ và khoảng cách sụp đổ.
Vì sao các chế độ điều khiển lại khác nhau
- Kim loại: Chúng tôi hầu như luôn sử dụng phương pháp hàn theo thời gian vì:
- Các mối hàn kim loại hình thành do ma sát và biến dạng dẻo, chứ không phải do nóng chảy.
- Lực ổn định cộng với thời gian sẽ tạo ra các mối hàn có độ lặp lại rất cao.
- Nhựa: Chúng tôi thường ưu tiên chế độ hàn bằng năng lượng hoặc hàn khoảng cách vì:
- Chế độ tiết kiệm năng lượng bù đắp cho sự khác biệt giữa các bộ phận bằng nhựa.
- Chế độ khoảng cách (thu gọn) khóa độ xuyên thấu của mối nối và độ bền mối hàn.
Thiết kế khớp nối, chuẩn bị bề mặt và thay đổi thông số
- Chất dẻo:
- Sử dụng các thanh dẫn hướng năng lượng, các khớp nối chịu lực hoặc các chi tiết ghép mộng.
- Bề mặt sạch sẽ nhưng không quá bóng; chú trọng vào sự khít chặt.
- Hãy bắt đầu với biên độ vừa phải, áp suất vừa phải, và điều chỉnh mối hàn theo năng lượng.
- Kim loại:
- Các khu vực hàn phẳng, răng cưa hoặc có khía với giá đỡ cơ học chắc chắn.
- Làm sạch các bề mặt không bị oxy hóa; loại bỏ dầu, sơn và các lớp oxy hóa dày.
- Sử dụng lực kẹp mạnh hơn, biên độ lớn hơn và thời gian ngắn, được kiểm soát chặt chẽ.
Khi chuyển từ xử lý nhựa sang kim loại trên thiết bị siêu âm:
- Tăng lực kẹp lên đáng kể.
- Tăng biên độ, sau đó giảm dần cho đến khi bạn không còn thấy hiện tượng hư hại bề mặt nữa.
- Rút ngắn thời gian hàn, sau đó tăng dần cho đến khi đạt được các giá trị lực kéo/lực cắt mục tiêu.
Để sản xuất thanh dẫn điện, tai nối và đầu cuối, chúng tôi cố định các cài đặt lực cao hơn, dựa trên thời gian trên máy hàn kim loại siêu âm dòng M của mình để giữ cho quy trình ổn định qua từng ca làm việc.
Mẹo về thông số hàn siêu âm nâng cao
Mẹo thực tế để kiểm soát mối hàn tốt hơn
Khi vận hành sản xuất, việc lựa chọn thông số hàn siêu âm không chỉ đơn thuần là lý thuyết mà còn phụ thuộc nhiều vào cách quy trình hoạt động qua từng ca làm việc. Dưới đây là cách tôi điều chỉnh các cài đặt nâng cao trên hệ thống HYUSONIC của chúng tôi để đảm bảo mối hàn ổn định và đẹp mắt:
Sử dụng cơ chế kích hoạt động để bù trừ dung sai và bavia của chi tiết.
- Đặt một dải lực kích hoạt thay vì một giá trị cố định (ví dụ: 25–40% lực hàn).
- Nếu các chi tiết có chiều cao khác nhau hoặc có bavia, hãy cho phép máy tự động kích hoạt bằng lực hoặc bằng tín hiệu thấp. công suất kích hoạt trước Vì vậy, sóng siêu âm bắt đầu hoạt động một cách nhất quán ngay từ lần tiếp xúc thực sự đầu tiên.
- Hãy theo dõi xu hướng khoảng cách kích hoạt; nếu nó thay đổi, quá trình đúc hoặc dập của bạn đang bị lệch.
Biết khi nào cần chuyển từ chế độ hẹn giờ sang chế độ điều khiển khoảng cách.
- Hãy giữ mọi thứ đơn giản. chế độ thời gian Chỉ khi các bộ phận và vật liệu rất đồng nhất và độ bền mối hàn không phải là yếu tố quan trọng về mặt an toàn.
- Di chuyển đến khoảng cách tuyệt đối Khi bạn quan tâm đến chiều cao cuối cùng của chồng vật phẩm và sự vừa vặn về mặt thẩm mỹ.
- Sử dụng khoảng cách sụp đổ (khoảng cách giữa các mối hàn) Khi độ bền mối hàn và liên kết bên trong là yếu tố quan trọng, phương pháp này bù đắp sự sai lệch chiều cao giữa các chi tiết tốt hơn so với chỉ sử dụng thời gian hoặc năng lượng.
Bảo vệ các bộ phận thành mỏng và các bộ phận có tính thẩm mỹ cao bằng cách kích hoạt trước và điều chỉnh biên độ theo từng bước.
- Bật kích hoạt trước Vì vậy, còi đã rung ở công suất thấp trước khi chạm vào chi tiết, giúp giảm thiểu vết va đập.
- Bắt đầu với mức thấp hơn cài đặt biên độ (ví dụ: 40–60%), sau đó tăng dần đến biên độ tối đa trong vài chục mili giây khi quá trình sụp đổ bắt đầu.
- Đối với các chi tiết mỏng manh như gân hoặc thành mỏng, hãy kết hợp biên độ khởi động thấp với tốc độ giảm dần chậm hơn để còi "ổn định" thay vì đâm mạnh vào chi tiết.
Cắt các vết hình sừng bằng phương pháp điều chế độ rộng xung (PWM)
- Các máy phát điện HYUSONIC hiện đại có thể sử dụng PWM để điều chỉnh công suất mà không làm thay đổi tần số; đây là một trong những cách hiệu quả nhất mà tôi biết để giảm hiện tượng cháy còi và trắng còi.
- Giảm biên độ đỉnh xuống một chút và để PWM cung cấp năng lượng trong thời gian dài hơn nhằm kiểm soát nhiệt độ bề mặt trong khi vẫn đạt được độ bền mối hàn mục tiêu.
- Kết hợp PWM với còi phù hợp và nguồn điện ổn định. tăng cường siêu âm Do đó, biên độ truyền tải tại khớp vẫn có thể dự đoán được.
Ổn định quy trình khi dụng cụ bị hao mòn và đồ gá dịch chuyển
- Theo dõi các thông số quan trọng của mối hàn: công suất cực đại, năng lượng, khoảng cách sụp đổ và lực giữ. Khi các thông số này thay đổi, thường là do dụng cụ bị mòn hoặc đồ gá bị dịch chuyển, chứ không phải do các thông số "bí ẩn".
- Sử dụng chế độ năng lượng or khoảng cách thu gọn Sử dụng nó làm cơ chế điều khiển chính, và đặt giới hạn thời gian tối đa và công suất tối đa làm rào chắn an toàn.
- Nếu bạn nhận thấy biên độ giảm dần, hãy kiểm tra và, nếu cần, hãy thay thế. đầu dò siêu âm và các chồng đầu dò trước khi điều chỉnh các thông số trên giao diện HMI.
Ghi chép và lưu lại các công thức thông số tối ưu nhất của bạn.
- Đối với mỗi bộ phận quan trọng, hãy khóa các thông số sau: tần số, biên độ %, lực kích hoạt, chế độ hàn (thời gian/năng lượng/khoảng cách), giới hạn hàn, tốc độ giảm, thời gian/lực giữ và phạm vi tín hiệu hàn chấp nhận được.
- Lưu trữ các thông số "công thức vàng" theo số hiệu linh kiện và phiên bản, đồng thời hạn chế người được phép thay đổi chúng; yêu cầu phê duyệt đối với bất kỳ thay đổi nào về biên độ, áp suất hoặc chế độ hàn.
- Tiến hành kiểm tra định kỳ (kiểm tra sản phẩm đầu tiên và kiểm tra khi chuyển đổi) để đảm bảo các thông số thực tế vẫn khớp với công thức đã được ghi chép và biểu đồ thông số hàn siêu âm của bạn.
Những lỗi thường gặp khi chọn thông số hàn siêu âm và cách tránh chúng.
Ngay cả những đội ngũ giàu kinh nghiệm cũng gặp phải sự cố hàn do một vài lỗi lặp đi lặp lại. Dưới đây là cách tôi xử lý sự cố hàn siêu âm để chúng ta có thể thiết lập các thông số ổn định, sẵn sàng cho sản xuất.
Hàn quá mức: Biên độ, thời gian hoặc áp suất quá lớn.
Tăng biên độ, thời gian hàn hoặc áp suất đầu hàn quá cao sẽ làm mối hàn quá nóng và ảnh hưởng đến độ ổn định. Bạn sẽ thấy:
- Hiện tượng chảy tràn và bốc hơi mạnh
- vết bỏng hoặc vết trắng
- Các bộ phận bị biến dạng hoặc bị nghiền nát
Làm thế nào để tránh nó:
- Hãy bắt đầu từ bảng thông số hàn siêu âm ở mức độ an toàn, sau đó tăng dần biên độ và thời gian hàn theo từng bước nhỏ.
- Quan sát khoảng cách sụp đổ và chiều cao của bộ phận; dừng lại khi độ bền đạt đến mức ổn định hoặc xuất hiện các vấn đề về hình thức.
- Nếu vẫn cần độ bền mối hàn, hãy giảm áp suất trước khi cắt biên độ.
Hàn thiếu nhiệt: Không đủ năng lượng hoặc mối hàn kém
Năng lượng thấp, lực kích hoạt yếu hoặc tiếp xúc giữa các bộ phận kém sẽ dẫn đến:
- Các mối hàn không dính hoặc "lạnh"
- Dễ dàng bẻ gãy bằng tay
- Sự truyền năng lượng không hoàn toàn tại khớp
Làm thế nào để tránh nó:
- Tăng dần biên độ và/hoặc thời gian hàn từng bước nhỏ và xác nhận bằng các thử nghiệm kéo/cắt.
- Tăng lực kích hoạt để độ rung chỉ bắt đầu khi tiếp xúc hoàn toàn.
- Kiểm tra các phụ kiện xem có bị lung lay, hở khe hoặc kẹp lỏng lẻo gây hấp thụ năng lượng hay không.
Sai mức tăng âm hoặc biên độ loa
Việc lựa chọn tỷ lệ khuếch đại hoặc thiết kế còi không phù hợp có thể thu hẹp phạm vi hoạt động của quy trình:
- Mức tăng tín hiệu quá cao = điểm tối ưu quá nhỏ, nguy cơ hàn quá mức cao.
- Độ khuếch đại quá thấp = máy hoạt động ở 100% công suất nhưng mối hàn vẫn yếu.
Làm thế nào để tránh nó:
- Chọn mức khuếch đại tín hiệu và biên độ còi dựa trên kích thước và vật liệu của linh kiện, chứ không chỉ dựa vào "những gì có sẵn".
- Nếu bạn cần biên độ cực lớn hoặc tỷ lệ máy phát rất thấp để đạt được cường độ tín hiệu, hãy xem xét lại việc lựa chọn bộ khuếch đại/loa phóng.
Bỏ qua các giới hạn về thiết kế và vật liệu của mối nối
Bạn không thể "sửa lỗi thông số" một mối nối kém chất lượng. Nếu bộ phận điều chỉnh năng lượng, độ dày thành hoặc độ khít không đúng, quá trình sẽ không ổn định:
- Thông tin rò rỉ ngẫu nhiên
- Sự sụp đổ không nhất quán
- Sự khác biệt lớn giữa các lô hàng.
Làm thế nào để tránh nó:
- Hãy xác nhận rằng vật liệu và loại mối nối thực sự phù hợp với phương pháp siêu âm bằng cách sử dụng các nguồn tài liệu như hướng dẫn của chúng tôi về... những vật liệu nào có thể hàn siêu âm.
- Hãy kiểm tra độ khít và độ phẳng của chi tiết trước khi điều chỉnh thông số.
Chỉ tin tưởng vào vẻ bề ngoài
Mối hàn trông hoàn hảo vẫn có thể yếu bên trong. Chỉ dựa vào vẻ bề ngoài là một lối tắt phổ biến trong các xưởng sản xuất ở Mỹ, nhưng lại gây ra hậu quả nghiêm trọng khi sử dụng thực tế.
Làm thế nào để tránh nó:
- Luôn kết hợp kiểm tra trực quan với kiểm tra độ bền (kéo/cắt) và cắt ngang định kỳ.
- Sử dụng phương pháp hàn theo năng lượng hoặc hàn theo khoảng cách để ổn định liên kết bên trong, chứ không chỉ là làm nóng chảy bề mặt.
Sử dụng một bộ thông số duy nhất cho mọi vật liệu hoặc máy móc.
Việc sử dụng cùng một cài đặt cho các loại PP, ABS, PC, các màu khác nhau hoặc các máy siêu âm khác nhau là cách nhanh nhất để mất kiểm soát:
- Các chất tạo màu, chất độn và các loại nhựa hấp thụ năng lượng theo những cách khác nhau.
- Các máy phát và loa khác nhau tạo ra biên độ thực khác nhau.
Làm thế nào để tránh nó:
- Hãy coi mỗi sự kết hợp giữa vật liệu và máy móc như một quy trình riêng biệt.
- Sử dụng hướng dẫn khắc phục sự cố hàn siêu âm đơn giản và thiết kế thí nghiệm (DOE) để căn chỉnh lại biên độ, thời gian hàn so với áp suất và lực kích hoạt cho mỗi thiết lập.
Kiểm soát thông số kém và bảo trì thiết bị không hiệu quả
Ngay cả một hệ thống tuyệt vời cũng có thể bị lệch hướng nếu bạn không kiểm soát được nó:
- Không có ghi chép nào về các thiết lập thông số hoặc giới hạn cuối cùng.
- Không có lịch sử thay đổi khi người vận hành "điều chỉnh"
- Các bộ phận gắn trên còi, bộ khuếch đại và các thiết bị khác giúp điều chỉnh biên độ thực tế và áp suất còi một cách êm ái.
Làm thế nào để tránh nó:
- Thiết lập công thức nấu ăn với giới hạn trên/dưới rõ ràng và quyền thay đổi.
- Lên lịch kiểm tra dụng cụ định kỳ và bảo trì phòng ngừa để đảm bảo các yếu tố về độ bền mối hàn siêu âm hiệu quả luôn nằm trong phạm vi cho phép đã được chứng minh.
- Định kỳ kiểm tra lại các thông số chính (biên độ tại mặt loa, lực kích hoạt, tốc độ giảm và thời gian giữ) bằng một bài kiểm tra khả năng ngắn.
Khi thiết lập một dây chuyền mới, chúng tôi tích hợp các bộ điều khiển này ngay từ đầu. Đó là cách đơn giản nhất để tối ưu hóa quy trình hàn siêu âm và tránh những sự cố tốn kém phát sinh tại công trường.
Công cụ tính toán thông số hàn siêu âm và mẫu DOE
Khi bạn thực sự nghiêm túc về việc lựa chọn thông số hàn siêu âm, một công cụ tính toán thông minh cùng với một mẫu DOE đáng tin cậy sẽ giúp loại bỏ phỏng đoán trong quá trình thiết lập.
Những gì máy tính HYUSONIC của chúng tôi cần:
- Vật liệu và loại khớp nối (ví dụ: khớp nối dẫn nhiệt, khớp nối chịu lực cắt, tấm nối ắc quy)
- Tần số siêu âm (15, 20, 30, 35 hoặc 40 kHz)
- Độ bền mối hàn mục tiêu và độ dày chi tiết
- Các giới hạn của máy về biên độ, thời gian/năng lượng hàn và áp suất còi.
Những gì máy tính này cung cấp cho bạn:
- Bắt đầu cài đặt biên độ tại sừng (µm và %)
- Ban đầu thời gian hàn / năng lượng và áp suất còi các dãy
- Đề xuất lực kích hoạt và thời gian giảm tốc/giữ cơ bản
Cách sử dụng mẫu của DOE:
- Hãy đưa các giá trị ban đầu này vào 3×3 DOE (biên độ, thời gian/năng lượng, áp suất)
- Thực hiện gia công các chi tiết, ghi lại độ bền mối hàn và ghi chú các khuyết tật.
- Sử dụng kết quả để định nghĩa thông số danh nghĩa và rõ ràng giới hạn kiểm soát trên/dưới
Biểu đồ thông số hàn siêu âm, máy tính và mẫu DOE mang thương hiệu HYUSONIC của chúng tôi giúp giảm thời gian thiết lập, đảm bảo tính lặp lại và đơn giản hóa việc lập tài liệu cho các cuộc kiểm toán. Khi đã có được phạm vi thông số ổn định, bạn có thể tập trung vào tối ưu hóa thời gian chu kỳ và chất lượng, thay vì phải liên tục điều chỉnh các thiết lập. Để hiểu rõ hơn về khả năng của quy trình, hãy xem phần phân tích ưu điểm và nhược điểm của hàn siêu âm của chúng tôi.
Câu hỏi thường gặp: Thông số hàn siêu âm
Tôi thường xuyên nhận được những câu hỏi này từ khách hàng Mỹ khi họ thiết lập dây chuyền sản xuất mới. Dưới đây là những câu trả lời trực tiếp, thiết thực mà bạn có thể áp dụng ngay hôm nay khi đang tìm hiểu Cách Chọn Thông Số Hàn Siêu Âm.
Thông số quan trọng nhất của hàn siêu âm là gì?
Đối với hầu hết các ứng dụng nhựa và nhiều ứng dụng kim loại, biên độ là thông số quan trọng nhất.
- Biên độ ảnh hưởng đến tốc độ nóng chảy, nhiệt độ giao diện và độ bền liên kết.
- Nếu biên độ sai, thì dù có điều chỉnh thời gian hay áp lực bao nhiêu cũng không thể khắc phục hoàn toàn mối hàn.
- Khi biên độ nằm trong phạm vi phù hợp, bạn sẽ tinh chỉnh thời gian/năng lượng hàn, lực và điều kiện giữ.
Làm thế nào để chuyển đổi phần trăm biên độ sang micromet tại vị trí loa?
Sử dụng công thức đơn giản này:
Biên độ thực tế (µm) = Công suất định mức của bộ khuếch đại (µm) × Độ lợi của bộ khuếch đại × Độ lợi của loa × Tỷ lệ máy phát %
Ví dụ:
| Mục | Giá trị |
|---|---|
| Xếp hạng chồng (ở mức 100%) | 40 μm |
| Tăng cường lợi ích | 2.0 |
| Tăng cường âm thanh còi | 1.5 |
| Cài đặt máy phát điện | 50% |
| Biên độ truyền tải tại loa | 40×2×1.5×0.5 = 60 μm |
Đây là mức biên độ thực tế trong hàn siêu âm , chứ không chỉ là phần trăm hiển thị trên màn hình.
Tôi có thể sử dụng cùng một cài đặt cho tần số 20 kHz và 35 kHz không?
Thông thường là không.
- 20 kHzBiên độ lớn hơn, lực mạnh hơn, thích hợp cho các bộ phận lớn hoặc cứng hơn.
- 35 kHz: Biên độ thấp hơn, độ nhiễu thấp hơn, thích hợp hơn cho các bộ phận nhỏ, mỏng manh hoặc dùng trong mỹ phẩm.
- Khi thay đổi tần số (sự khác biệt giữa 20 kHz và 35 kHz), luôn luôn tối ưu hóa lại biên độ, thời gian hàn và áp suất bằng các lần chạy thử.
Áp suất/lực điển hình cho hàn siêu âm nhựa là bao nhiêu?
Các giá trị thực tế phụ thuộc vào kích thước sừng và diện tích khớp nối, nhưng đây là một điểm khởi đầu tốt:
| Kích thước chi tiết (nhựa) | Phạm vi lực điển hình | Ghi Chú |
|---|---|---|
| Nhỏ (tối đa 1 in²) | 150–600 N (35–135 lbf) | Sườn mỏng, vỏ nhỏ |
| Trung bình (1–4 in²) | 400–1500 N (90–340 lbf) | Hầu hết các linh kiện điện tử tiêu dùng và ô tô |
| Lớn (4+ in²) | 1200–3000 N (270–675 lbf) | Vỏ lớn, các bộ phận cấu trúc |
Đặt áp suất đầu đốt trong hàn siêu âm ở mức vừa đủ để tạo tiếp xúc chắc chắn, mà không làm vỡ hoặc tạo bavia chi tiết.
Khi nào tôi nên chuyển từ chế độ đo thời gian sang chế độ đo năng lượng hoặc quãng đường?
Hãy vượt ra khỏi chế độ hẹn giờ đơn giản khi bạn cần khả năng kiểm soát chặt chẽ hơn và độ ổn định cao hơn:
- Chuyển sang Chế độ năng lượng so với chế độ thời gian (siêu âm) Khi các chi tiết đầu vào có sự khác biệt và bạn muốn có nguồn năng lượng đầu vào và độ bền mối hàn ổn định.
- Chuyển sang hàn theo khoảng cách (tuyệt đối hoặc sụp đổ) khi chiều cao mối nối và kiểm soát sự nóng chảy là rất quan trọng (mối nối kín, mối nối thẩm mỹ, độ chính xác cao).
- Các chương trình sản xuất quy mô lớn, đòi hỏi an toàn cao hoặc các chương trình liên quan đến ô tô ở Mỹ hầu như luôn chuyển sang chế độ tiết kiệm năng lượng hoặc tiết kiệm nhiên liệu khi đã đạt trạng thái ổn định.
Nếu bạn muốn hiểu sâu hơn về cách nhựa phản ứng với những thay đổi thông số này, tôi khuyên bạn nên xem lại các nguyên tắc hàn siêu âm nhựa mà chúng tôi áp dụng trong hệ thống của mình: những nguyên tắc cơ bản về hàn siêu âm nhựa.