
Hàn siêu âm trường gần so với trường xa: Sự khác biệt chính và ứng dụng
Ngày phát hành: 2025.7.16 Tác giả: Hyusonic
Hàn nhựa bằng sóng siêu âm đã trở thành một kỹ thuật ghép nối quan trọng trong sản xuất hiện đại, cho phép liên kết các loại nhựa nhiệt dẻo một cách nhanh chóng, sạch sẽ và đáng tin cậy mà không cần chất kết dính hoặc ốc vít. Trong hàn siêu âm, có hai cấu hình chính: Hàn trường gần và Hàn trường xa . Hiểu được sự khác biệt giữa hai phương pháp này là điều cần thiết khi lựa chọn quy trình phù hợp cho ứng dụng lắp ráp nhựa của bạn.
Trong hướng dẫn này, chúng tôi sẽ phân tích những điểm khác biệt chính giữa hàn siêu âm trường gần và trường xa, khám phá những ưu điểm, hạn chế và trường hợp sử dụng của chúng, đồng thời giúp bạn xác định phương pháp nào phù hợp nhất với dự án của mình.
Hàn siêu âm trường gần là gì?
Hàn trường gần xảy ra khi đầu phát siêu âm (sonotrode) được đặt tiếp xúc trực tiếp hoặc rất gần với các bộ phận nhựa cần nối. Năng lượng chỉ truyền đi một khoảng cách ngắn—thường nhỏ hơn 6 mm (0.25 in)—từ đầu phát đến mối hàn.
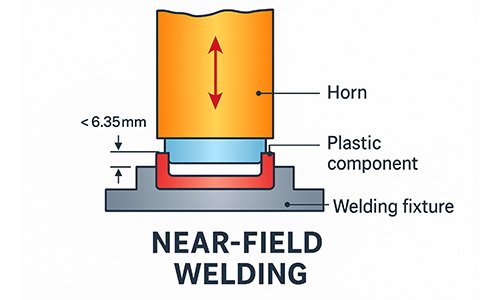
Đặc điểm:
Tiếp xúc trực tiếp giữa sừng và bộ phận
Đường dẫn năng lượng ngắn
Truyền rung động tần số cao
Thích hợp cho các linh kiện nhỏ, chính xác.
Ứng dụng điển hình:
Thiết bị y tế (ống thông, van)
Linh kiện điện tử (vỏ USB, cảm biến)
Các bộ phận vi lưu
Vỏ sản phẩm tiêu dùng
Hàn siêu âm trường xa là gì?
Ngược lại, hàn trường xa được sử dụng khi đầu phát sóng siêu âm nằm xa mối hàn hơn —thường là hơn 6 mm. Các rung động siêu âm phải truyền qua một khối lượng nhựa lớn hơn để đến được mối hàn.
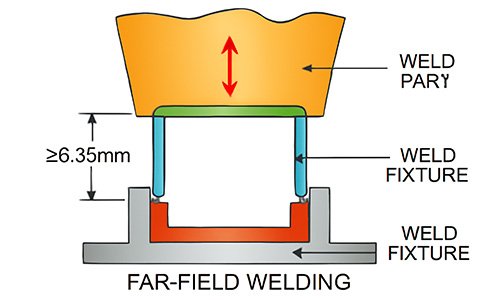
Đặc điểm:
Vị trí đặt sừng gián tiếp
Năng lượng đi qua vật thể nhựa
Yêu cầu vật liệu cứng, giảm chấn thấp
Thích hợp hơn cho các bộ phận lớn, đồng nhất.
Ứng dụng điển hình:
Linh kiện ô tô (bảng điều khiển, bộ phận HVAC)
Vỏ thiết bị
Thiết bị điện tử lớn hơn
Sự khác biệt chính: Hàn trường gần so với hàn trường xa
| Tính năng | Hàn gần trường | Hàn trường xa |
|---|---|---|
| Vị trí đặt sừng | Trực tiếp hoặc rất gần khớp | Cách xa khớp |
| Khoảng cách di chuyển năng lượng | < 6 mm (ngắn) | > 6 mm (dài) |
| Yêu cầu vật liệu | Hầu hết các loại nhựa nhiệt dẻo | Chỉ nhựa cứng, độ suy giảm thấp |
| Kích thước phần | Các thành phần nhỏ đến trung bình | Các thành phần trung bình đến lớn |
| Độ chính xác của mối hàn | Cao | Trung bình |
| Thiết kế linh hoạt | Ít hạn chế hơn | Yêu cầu thiết kế đối xứng, mạnh mẽ |
| Ngành tiêu biểu | Y tế, Điện tử, Hàng tiêu dùng | Ô tô, Thiết bị gia dụng, Thiết bị điện tử hạng nặng |
Ưu điểm và Hạn chế
Hàn trường gần – Ưu điểm:
Độ chính xác và kiểm soát cao
Thời gian chu kỳ nhanh
Mối hàn chắc chắn với tổn thất năng lượng tối thiểu
Ít nhạy cảm hơn với hình dạng của bộ phận
Nhược điểm :
Giới hạn ở các bộ phận nhỏ hơn hoặc mối hàn tiếp cận gần
Hàn trường xa – Ưu điểm:
Phù hợp cho các cụm lắp ráp lớn hơn
Cho phép đặt dụng cụ cách xa vùng hàn
Ít hao mòn hơn ở còi do thiết kế không tiếp xúc
Nhược điểm :
Mất năng lượng theo khoảng cách
Không phù hợp với nhựa mềm hoặc có độ suy giảm cao
Yêu cầu thiết kế và lắp đặt cẩn thận
Những cân nhắc về thiết kế cho từng phương pháp
Đối với hàn trường gần:
Thiết kế các bộ phận dễ dàng tiếp cận khớp nối
Bao gồm giám đốc năng lượng để cải thiện tính nhất quán của mối hàn
Tránh các vật liệu mềm hoặc rất mỏng gần khu vực tiếp xúc với sừng
Đối với hàn tầm xa:
Đảm bảo các bộ phận cứng và đối xứng để giảm thiểu tổn thất rung động
Sử dụng độ dày thành nhất quán
Vật liệu phải truyền năng lượng siêu âm hiệu quả (ví dụ: ABS, PC, PMMA)
Chọn phương pháp phù hợp
Để xác định phương pháp hàn nào tốt nhất cho dự án của bạn, hãy cân nhắc những điều sau:
Kích thước linh kiện : Sử dụng chế độ gần (Near-Field) cho các linh kiện siêu nhỏ hoặc nhỏ gọn; chế độ xa (Far-Field) cho các cụm linh kiện lớn hoặc sâu.
Loại vật liệu : Vùng xa yêu cầu vật liệu nhựa nhiệt dẻo cứng, có độ giảm chấn thấp.
Vị trí hàn : Hàn gần (Near-Field) là tốt nhất khi các mối nối dễ tiếp cận; Hàn xa (Far-Field) hiệu quả khi các mối nối nằm sâu bên trong hoặc khó tiếp cận.
Quy mô sản xuất : Cả hai phương pháp đều hỗ trợ sản xuất số lượng lớn, nhưng phương pháp trường gần thường cho phép kiểm soát chất lượng chặt chẽ hơn.