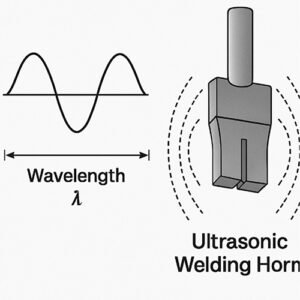
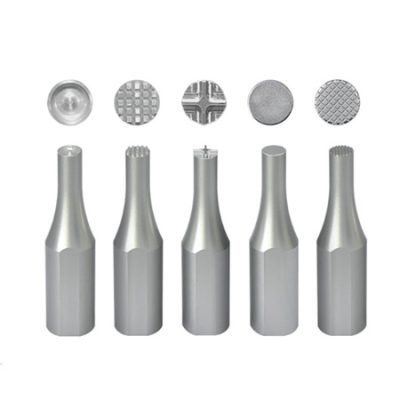
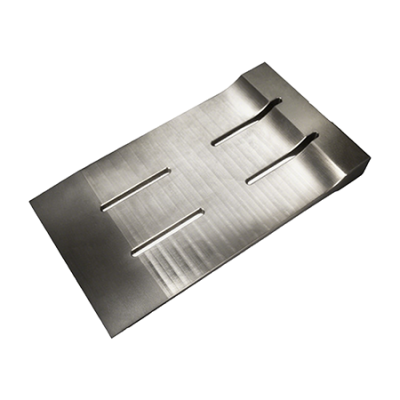
超声波焊接:深入了解全波与半波的区别(终极指南) 发布日期: 2025.8.8作者:Hyusonic 介绍 在超声波焊接领域,选择合适的工具对项目的成功至关重要。然而,许多工程师和技术人员常常对“全波”和“半波”焊头及焊片的概念感到困惑。虽然这两种设计都基于相同的超声波物理原理,但它们在能量传递模式、外观、应用场景和市场普及程度方面却存在根本差异。本文将深入探讨全波和半波设计背后的物理原理,分析它们的独特特性,并提供实用指南,帮助您做出明智的选择。 第一部分:超声波焊接的核心原理——波长和共振 超声波焊接通过对热塑性材料施加高频机械振动(通常在20kHz至40kHz之间)来实现分子摩擦和热量产生。为了使这种能量传递高效,超声波喇叭必须达到共振状态。 什么是波长? 波长 (λ) 是指超声波在一个完整振荡周期内传播的距离。该距离由声速 (C) 和频率 (f) 决定,公式为:λ = C / f。在超声波焊接中,为了产生稳定的振动并实现共振,焊头的物理长度必须是其工作频率下波长的精确整数倍。 共振的意义 当喇叭的长度与波长完全匹配时,喇叭内会形成驻波。驻波具有特定的振幅分布模式:在某些点,振动达到最大值(称为波腹),而在其他点,振动振幅为零(称为波节)。这种特定的振幅分布正是全波式和半波式设计的根本区别所在。 第二部分:全波和半波之间的本质物理差异 1.半波喇叭 物理设计:半波喇叭的物理长度等于半个波长(L = λ / 2)。振动模式:在该设计中,喇叭的一端(连接换能器)被设计成振幅为零的节点。另一端(工作面)被设计成振幅达到最大值的波腹。能量传递:能量集中在喇叭的某一点,并通过这一独特的最大振幅区域传递到工件。这种“单端聚焦”使其成为需要精确定位和高能量密度的应用的理想选择。 2. 全波喇叭 物理设计:全波喇叭的物理长度等于一个完整波长(L = λ)。振动模式:在这种设计中,喇叭的两端都被设计成振幅最大的波腹。喇叭的正中间形成一个振幅为零的波节。能量传递:全波焊喇叭可以同时从两端施加能量。这使其在需要长焊缝或大面积均匀能量分布焊缝的应用中具有明显的优势。 第三部分:深入了解外观、物理特性和应用 1. 角和刀片的视觉和物理特征 特点半波喇叭全波喇叭/刀片长度较短,通常为波长的一半更长,通常为整个波长结构不对称,一端用于连接,一端用于工作对称,两端均可工作幅度分布一端为最大值,另一端为零两端最大,中间为零共鸣点一个波腹,一个节点两个波腹,一个波节典型外观圆柱形、阶梯形、小型长条形,矩形,细长 2. 核心应用及行业案例 半波喇叭的应用:汽车:点焊内饰件,铆接塑料卡扣。医疗:焊接医疗器械外壳、管道和过滤膜。电子元件:电子元件外壳和电池组的密封。消费品:铆接玩具零件,密封包装。优点:由于其能量高度集中,半波喇叭非常适合需要快速、精确和小面积粘合的场景。全波喇叭/叶片的应用:食物切割:利用全波刀片两端的高振幅,实现蛋糕、奶酪和面包的平滑、不粘切割。无纺布焊接:在口罩或医用服装生产线上,可以使用长全波焊头进行连续辊焊或边缘密封。长长度塑料焊接:对于汽车仪表板或大型家电外壳上的直线焊缝焊接,全波设计可确保沿整个焊缝线的均匀性和强度。优点:全波设计将振动能量均匀地分布在更长的长度上,使其成为需要大面积或长线加工的应用的必备工具。 第四部分:更深入的洞察——为什么全波喇叭在市场上不太常见? 正如您所观察到的,搜索“超声波焊接焊嘴”很少出现全波设计的图片,而搜索“超声波切割刀片”则经常出现这类图片。这并非巧合,而是市场需求、设计挑战和行业惯例共同作用的结果。市场需求推动主流产品:超声波焊接最常见的应用包括点焊、铆接和短距离直线焊接。这些应用需要高度集中的能量,而半波焊头恰好能够满足这一需求。因此,半波焊头已成为市场上“通用”和“标准”产品。全波设计的挑战:全波号角较长的物理长度使其更容易受到横向振动和热膨胀等因素的影响,从而导致共振不稳定。设计和制造能够在长距离上保持均匀稳定振幅的全波号角,需要更高的材料精度和加工精度,因此成本也更高。行业命名惯例:在工业实践中,“角”通常指用于粘合的小型工具,而“刀片”或“刀”则指用于切割的较长工具。由于全波设计本身就非常适合需要较长工作面的切割应用,因此“全波”和“刀片”的概念在市场上已紧密联系在一起。 结论:选择合适的工具,成就卓越的工艺 全波和半波的区别远不止长度,它代表了两种截然不同的能量传输模式和应用理念。半波焊头能量集中,精度高,在大多数点焊和铆接应用中表现出色。而全波设计则凭借其独特的双端振动模式,在超声波切割和需要长距离均匀能量分布的特殊焊接应用中表现出色。了解这些区别可以让您根据特定的工件尺寸、材料特性和工艺要求选择最合适的超声波工具,从而显著提高焊接质量和生产效率。