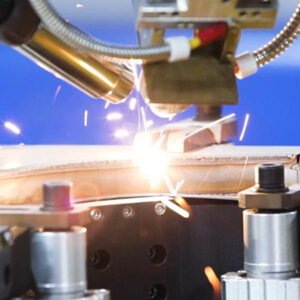
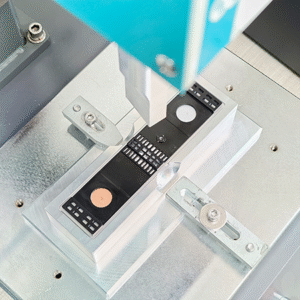
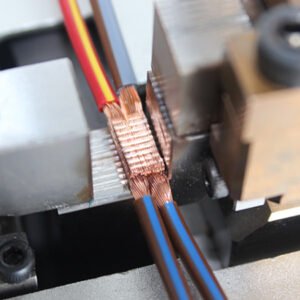
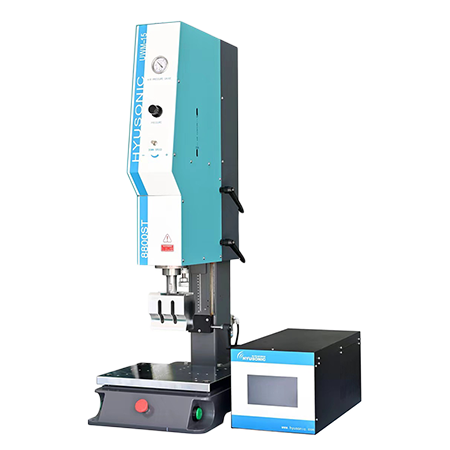
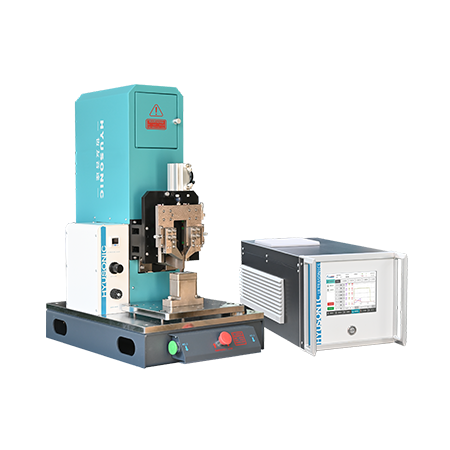
激光焊接与超声波焊接:现代制造业的全面比较 介绍 在当今快速发展的制造业环境中,对精确、可靠和高效的连接方法的需求空前高涨。激光焊接和超声波焊接是两种备受关注的技术。虽然两者都能提供清洁、自动化和高性能的焊接解决方案,但它们的工作原理截然不同,适用于不同的应用领域。本指南深入比较了这两种连接方法的技术和实践应用,涵盖了从工作原理、材料兼容性到成本、效率和行业应用等各个方面。无论您是加工热塑性塑料、有色金属还是复杂组件,了解每种工艺的优势和局限性对于优化生产成果都至关重要。 1. 理解原理 1.1 什么是激光焊接? 激光焊接是一种熔焊技术,它利用高功率激光束熔化并连接材料界面。能量被精确聚焦,从而实现深熔透和窄焊缝。由于其高精度和高强度,激光焊接广泛应用于航空航天、汽车、电子和医疗器械等行业。主要特征:高能量密度深焊缝熔深非接触式工艺需要光学接入关节 1.2 什么是超声波焊接? 超声波焊接是一种固态焊接技术,它利用高压下施加的高频机械振动。与熔化材料不同,超声波焊接通过在界面处产生摩擦热,使材料在分子层面熔合。主要特征:无需填料或粘合剂低热影响极快的焊接时间非常适合薄塑料和箔 2. 材料和兼容性 2.1 适合激光焊接的材料 激光焊接对于以下方面非常有效:不锈钢钛铝镍合金某些塑料(如果至少有一层吸收激光)由于其热输入量高、穿透力强,因此非常适合较厚的材料、精密焊接和难以触及的部位。 2.2 适合超声波焊接的材料 超声波焊接最适合:热塑性塑料(例如 ABS、PP、PC)薄有色金属(铜、铝、黄铜)多层薄膜包装精密电子产品其低发热特性使其在材料降解是一个问题的环境(例如医疗包装或电池极耳焊接)中特别有用。 3.接头设计和焊缝强度 3.1 接头类型和几何形状 激光焊接支持多种接头配置:对接接头搭接接头圆角接头边焊超声波焊接通常需要定制接头设计,例如:能量控制器(塑料)重叠表面过盈配合特征 3.2 强度和耐久性 激光焊接具有卓越的机械强度,尤其适用于金属,并且耐腐蚀、抗疲劳。超声波焊接虽然在金属上的深度和强度不如其他焊接方式,但在塑料上却非常耐用,并且具有很高的可重复性,适合大规模生产。 4.速度、效率和自动化 4.1 焊接速度 超声波焊接:每个周期焊接时间最快可达0.1-1秒激光焊接:速度因材料和厚度而异,但通常很快。对于薄塑料加工应用,超声波系统在循环速度方面通常优于激光系统。 4.2 自动化能力 两种方法均与工业 4.0 兼容,并且可以:集成到机械臂中针对大批量生产进行编程通过实时传感器监控然而,超声波焊接机通常更容易维护和操作,成本也更低,因此对中小批量生产商来说更具优势。 5. 热冲击和热变形 这两种技术之间最关键的区别之一在于它们的热特性。 5.1激光焊接热影响 激光焊接会产生热影响区(HAZ),该区域可能:改变微观结构引入内部应力导致薄材料变形适当的热管理和夹紧对于最大限度地减少缺陷至关重要。 5.2 超声波焊接热曲线 超声波焊接是一种低热工艺,因此非常适合用于:温敏材料电子精密组件这也能降低能耗,消除冷却时间,从而提高整体效率。 6.成本比较 6.1 设备成本 成本因素超声波焊接激光焊接初始投资$ $ 10,000 50,000-$ 50,000– $ 300,000 +维护低中上操作员培训最小先进的投资回报率大批量运行速度更快取决于用例 超声波系统通常更具成本效益,尤其对于塑料和小金属零件制造商而言。 7. 安全和环境因素 7.1 安全考虑 激光系统需要:封闭式工作站防护眼镜烟雾提取系统超声波系统包括:总体来说操作更安全不发射光辐射更安静(采用适当的隔音措施) 7.2 环境影响 超声波焊接被认为更加环保,原因如下:降低能源消耗无需耗材减少废物产生 超声波塑料焊接机 超声波金属焊接机 超声波线束焊接机 8. 缺陷类型和质量控制 8.1 常见的激光焊接缺陷 多孔性开裂溅不完全渗透 8.2 常见的超声波焊接缺陷 不完全融合错位表面污染导致焊接不牢固可以通过以下方式增强两个流程的质量控制:实时监测无损检测(NDT)智能传感器 9.工业应用 9.1 激光焊接应用 汽车白车身装配航空航天涡轮机部件电子外壳医疗植入物密封 9.2 超声波焊接应用 电动汽车电池极耳焊接食品包装封口一次性医疗器械组装消费电子产品外壳每项技术都有其明显的优势领域,选择合适的技术可以提高产品质量、速度和合规性。 10. 选择正确的技术 在选择激光焊接和超声波焊接时,请考虑:因素最好的选择薄热塑性塑料超声波焊接厚金属激光焊接成本敏感型项目超声波焊接深熔焊缝激光焊接非接触式要求激光焊接快速量产超声波焊接视觉美学激光焊接 结语 激光焊接和超声波焊接都是现代制造业的尖端解决方案。激光焊接在金属和复杂几何形状的焊接方面具有无与伦比的强度、精度和灵活性,而超声波焊接则在塑料和精密组件的焊接方面具有速度快、经济高效和热效率高等优点。关键不在于选择“更好”的技术,而在于为合适的工作选择合适的工具。制造商在投资前必须评估其材料类型、产量要求、预算限制和产品规格。随着自动化、传感器集成和材料科学的不断进步,这两种技术都将进一步发展,实现更智能、更快速、更可持续的制造流程。 超声波金属焊接视频