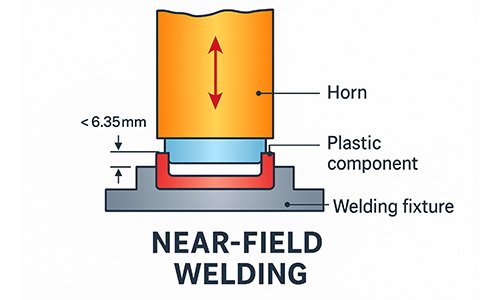
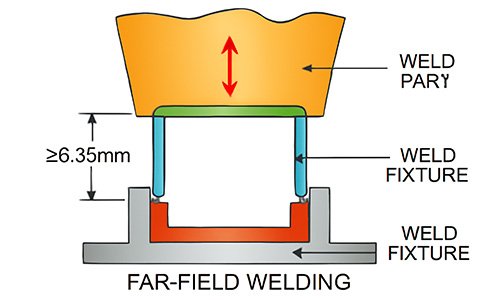
近场与远场超声波焊接:主要区别和应用 发布日期: 2025.7.16作者:Hyusonic 超声波塑料焊接已成为现代制造业中一项至关重要的连接技术,它无需粘合剂或螺钉即可实现热塑性塑料的快速、清洁和可靠连接。超声波焊接主要有两种配置:近场焊接和远场焊接。了解这两种方法的区别对于为您的塑料组装应用选择合适的工艺至关重要。在本指南中,我们将分解近场和远场超声波焊接之间的主要区别,探讨它们的优点、局限性和用例,并帮助您确定哪种最适合您的项目。 什么是近场超声波焊接? 近场焊接是指将超声波焊头(焊枪)直接接触或非常靠近待连接的塑料部件。能量仅从焊头传播很短的距离——通常小于 6 毫米(0.25 英寸)——即可到达焊缝。 特点:喇叭与部件直接接触短能量路径高频振动传递适用于小型精密元件 典型应用:医疗器械(导管、瓣膜)电子元件(USB外壳、传感器)微流体部件消费产品外壳 什么是远场超声波焊接? 相比之下,远场焊接是指焊头距离焊缝较远(通常超过 6 毫米)的情况。此时,超声波振动必须穿过更大体积的塑料才能到达焊缝。 特点:间接喇叭放置能量穿过塑料机身需要刚性、低阻尼的材料更适合用于较大、尺寸均匀的零件 典型应用:汽车零部件(仪表板、暖通空调部件)家电外壳较大的电子设备 主要区别:近场焊接与远场焊接 特性近场焊接远场焊接喇叭位置直接或非常接近关节远离关节能量传输距离< 6 毫米(短)> 6 毫米(长)材料要求大多数热塑性塑料仅限刚性、低衰减塑料零件尺寸小型到中型组件中型到大型组件焊接精度高中设计灵活性限制较少需要坚固、对称的设计典型行业医疗、电子、消费品汽车、家电、重型电子产品 优点和局限性 近场焊接 – 优点:高精度和控制快速循环时间焊接牢固,能量损失最小对零件几何形状不太敏感缺点:仅限于较小部件或近距离焊接接头远场焊接 – 优点:适用于较大的组件允许工具放置在远离焊接区域的位置由于采用非接触式设计,喇叭磨损更少缺点:距离能量损失不适用于软质或高衰减塑料需要精心设计和固定 每种方法的设计考虑因素 对于近场焊接: 设计易于接触接头的部件包括能量控制器以提高焊接一致性避免在喇叭接触区域附近使用柔软或非常薄的材料 对于远场焊接: 确保零件刚性且对称,以减少振动损失使用一致的壁厚材料应有效传输超声波能量(例如 ABS、PC、PMMA) 选择正确的方法 要确定哪种焊接方法最适合您的项目,请考虑以下几点:组件尺寸:对于微型或紧凑型零件,请使用近场测量;对于大型或深组件,请使用远场测量。材料类型:远场需要刚性、低阻尼热塑性塑料。焊接位置:近场焊接适用于接头易于接近的情况;远场焊接适用于接头埋入式或难以触及的情况。生产规模:两种方法都支持大批量生产,但近场技术通常可以实现更严格的质量控制。