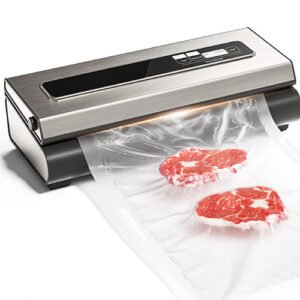
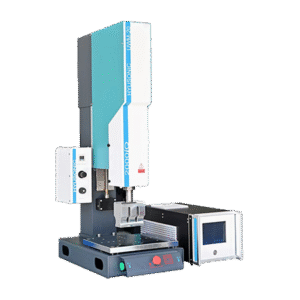
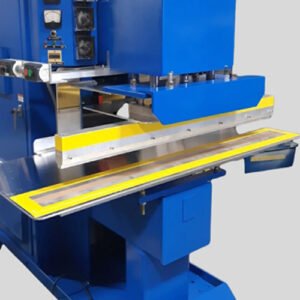
超声波封口与热封:选择适合您的包装需求的技术 发布日期: 2025.7.22作者:Hyusonic 在竞争激烈的包装机械领域,了解超声波封口和热封口之间的细微差别至关重要。制造商在投资真空热封机、超声波封口机或射频热封机等设备之前,必须评估产量、能耗、密封完整性和材料兼容性。 真空热封机 超声波封口机 射频热封机 基本原则 热封传统 热封装置 依靠加热棒或钳口来熔化热塑性薄膜。 热封机 将薄膜温度升高到熔点以上,然后施加压力,直到熔融层熔合并冷却。常见的变体包括 塑料热合机 和 热封塑料 用于食品包装的袋子。超声波密封超声波封口机 该技术利用振动喇叭产生高频能量。这种局部振动在界面处产生分子摩擦,无需外部热量即可瞬间焊接塑料。通常被称为 声波密封 or 射频热封 (在某些混合设计中),纯超声波系统避免了热惯性的缺点。 设备类型和应用 真空热封机集成真空室和热封钳口。非常适合易腐食品,可在密封前抽空空气,延长保质期。然而,预热时间和持续的功耗仍然不可避免。射频热封机利用射频能量激发包装膜内的极性分子。被称为 射频热封,它与 PVC 和某些多层材料配合良好,但需要专门的 射频热封 振荡器和电极组件。超声波封口机专门的 超声波封口机 or 超声波焊机 擅长快速、窄缝焊接。它对医用和食品级薄膜中使用的聚乙烯、聚丙烯和生物聚合物非常有效。 能源效率和吞吐量 这些系统的能耗差异很大:热封机需要几分钟的预热并将棒材温度保持在 150–200°C,即使在循环之间也能持续产生高功率消耗。超声波封口机仅在焊接周期内激活电源,通常每个密封件耗电 0.05-0.2 秒。基准测试显示,与 热合机 类似的输出。混合式声波密封装置——结合了超声波和热力方法——试图寻求折衷方案,但往往继承了两种技术的缺点。 密封质量和材料浪费 密封宽度热封通常跨度为 8 至 12 毫米,而超声波焊接可窄至 2 至 3 毫米。 超声波封口机 这意味着显著的薄膜节省——大批量生产时废料减少高达 70%。污染耐受性A 热封装置 当密封区域存在碎屑、粉末或液体时,密封效果会受到影响,从而导致泄漏。相比之下,超声波振动可以“穿透”轻微污染,形成气密密封。产品安全巧克力、奶酪或药品等热敏感物质在长时间接触金属棒后可能会变质或变色。 超声波密封 避免整体加热,保障产品完整性。 维护和生命周期成本 塑料热封机维护工作包括更换棒材上的特氟龙胶带以及偶尔更换的加热器筒。冷却和更换胶带的停机时间会降低有效产量。超声波封口机由于无需加热元件或胶带,维护工作只需偶尔检查喇叭、砧座和发电机电子设备。总拥有成本研究表明,在改造高产量生产线时,投资回收期不到12个月。射频热封机需要定期检查射频发生器和电极表面。电极错位可能导致密封不均匀或电弧损坏。 应用场景 EventXtra XNUMX大解决方案推荐技术高速零食袋生产线超声波封口机真空包装的肉类和奶酪真空热封机PVC 包装袋(医疗器械)射频热封机可生物降解薄膜包装超声波封口机散装重型包装袋塑料热封机 关键精华 超声波密封与热密封:对于最小浪费、快速循环和精确粘合而言,超声波密封胜出。真空热封机:当通过真空延长产品寿命至关重要时,它是最佳选择。射频热封:适用于极性聚合物薄膜,但需要更复杂的设备。Sonic Seal混合系统融合了两种系统的优点,但很少能超越专用系统。密封完整性:超声波密封机在克服污染方面表现出色。 案例研究:Sunray食品包装升级 背景:Sunray(瑞士零售商 Coop 旗下子公司)在包装粉末混合物时,其 HFFS 生产线的废品率很高,这令其苦不堪言。在轻微灰尘和潮湿环境下,60 袋/分钟的热封速度会导致故障,从而频繁造成泄漏。解决方案:2020 年,Sunray 用 Telsonic 超声波密封模块取代了热封装置——无需预热,振动可以“切断”残留粉末。结果:吞吐量提高 33%:速度从每分钟 60 袋提高到 80 袋。缺陷率下降 98%:泄漏和次品几乎完全消除。能源消耗降低 20%,维护成本降低:每年可节省 8% 的薄膜成本和 15% 的电力成本,并减少停机时间。 结语 对于需要高产量、低能耗和高精度密封的项目,超声波密封无疑是最佳选择。如果需要延长保质期或采用PVC包装,真空热封和射频热封仍然适用。请选择最适合您具体应用的密封技术,以优化包装成本和质量。