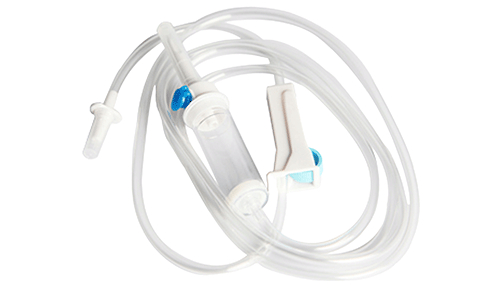
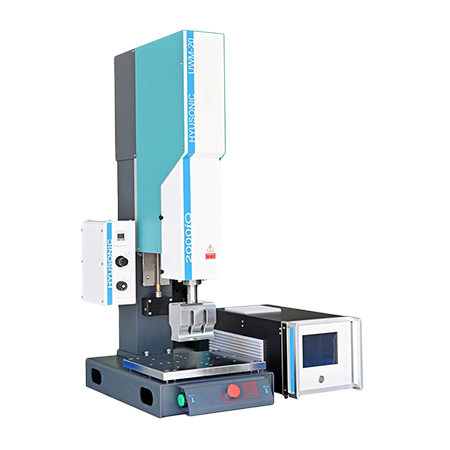
PVC可以用超声波焊接吗?综合指南 发布日期: 2025.7.10作者:Hyusonic 聚氯乙烯 (PVC) 是各行各业使用最广泛的热塑性塑料之一,但许多制造商仍心存疑虑:超声波焊接能否有效地连接 PVC?答案是肯定的。在本详细指南中,我们将探讨超声波 PVC 焊接背后的科学原理、其相较于传统方法的优势,以及如何利用这种多功能技术实现最佳效果。 PVC的科学原理:为何可焊接? 在深入研究焊接工艺之前,务必了解 PVC 与超声波技术兼容的原因。PVC(包括硬质和软质)是一种热塑性塑料,这意味着它在加热时会软化,在冷却时会硬化——这一特性对于任何焊接方法都至关重要。成功进行超声波焊接的关键特性包括:熔化范围: PVC 的熔化温度通常在 160°C 至 210°C (320°F–410°F) 之间,这一范围很容易通过超声波能量实现,而不会造成材料降解。分子结构: PVC中的聚合物链在软化时可以相互扩散,从而在焊接界面形成牢固的键。密度和刚度:硬质PVC(uPVC)具有足够的结构稳定性,可以传递超声波振动,而柔性PVC(含有增塑剂)可以通过调整振幅设置进行焊接。只要使用正确的设备和参数,这些特性使 PVC 成为超声波焊接的理想选择。 常见的 PVC 焊接难题(以及超声波如何解决这些问题) 传统 PVC 连接方法存在明显的缺点,而超声波焊接可以解决这些缺点:溶剂焊接:使用有毒化学物质(如四氢呋喃),存在健康风险,且需要通风。此外,其固化时间长(24小时以上),在高湿度环境下强度会降低。热板焊接:会产生过多的热影响区 (HAZ),导致材料脆化。其焊接速度慢(循环时间超过 10 秒),且难以焊接复杂几何形状。机械紧固:会留下缝隙导致泄漏,增加重量,并延长组装时间。超声波焊接利用高频振动(20–40 kHz)在接合界面产生局部热量,从而消除了这些问题。这种聚焦能量熔化PVC表面,并在材料冷却过程中形成分子键——无需溶剂、无需长时间等待、也不会产生缝隙。 超声波焊接与其他PVC焊接方法 付款方式设置时间周期粘结强度对环境造成的影响最适合超声波焊接低0.1–1秒高环保精密零件、医疗器械溶剂焊中24 +小时中有毒气体大型管道、非关键接头热板焊接高10–30秒中等偏上高能耗大平面机械紧固中5–15秒低紧固件废料临时集会 如何实现 PVC 的完美超声波焊接 超声波 PVC 焊接的成功取决于三个关键因素:设备设置、接头设计和工艺参数。 四、设备选型 超声波焊接机:选择一台频率可调的机器(厚硬质PVC用20 kHz,薄或柔性PVC用40 kHz)。1500-3000瓦的功率即可满足大多数应用需求。 喇叭设计:采用钛合金喇叭(耐磨),表面纹理设计可改善振动传递。定制喇叭与零件几何形状相匹配,实现均匀的能量分布。 夹具:用与喇叭形状相同的刚性砧座固定 PVC 部件,防止焊接过程中部件变形。 2. PVC 接头设计技巧 能量导向器:在一个表面上增加一个小的凸起脊(0.2-0.5毫米),以集中超声波能量,减少热影响区并提高粘合强度。 剪切接头:适用于硬质 PVC——形成均匀熔化的重叠边缘,非常适合防漏密封(例如,医用导管)。 对接接头:适用于柔性PVC,配合夹具可在焊接过程中保持压力。 3. 最优工艺参数 振幅:硬质PVC为20–50μm;软质PVC为50–100μm(增塑剂需要更大的振动)。 压力: 20–50 psi(根据零件厚度进行调整——较厚的零件需要更高的压力)。 焊接时间: 50-200毫秒(时间过长有烧焦的风险;时间过短会导致粘合力弱)。 PVC复合材料焊接:混合材料处理 许多现代产品都使用PVC复合材料(例如,包装中的PVC-铝层压板,汽车部件中的PVC-ABS共混物)。超声波焊接的优势在于: 选择性加热:针对 PVC 层进行加热,同时不影响其他材料(如铝),防止分层。 表面处理:对复合材料表面进行等离子体处理,可去除污染物并增加 PVC 的表面能,从而提高粘合力。 可控能量:数字超声波焊接机(例如 Herrmann 或 Branson 型号)实时调节功率以适应不同的材料厚度。 一个常见的例子是医用泡罩包装,其中超声波焊接将 PVC 片与铝箔连接起来,形成抵抗穿刺和化学物质暴露的无菌密封。 超声波 PVC 焊接的实际应用 医疗器械:焊接 PVC 输液袋和采血管——对保持无菌和防止泄漏至关重要。汽车行业:组装 PVC 门密封条和线束,其中抗振性和防风雨性至关重要。电子产品:用于传感器和控制单元的密封 PVC 外壳,防止灰尘和湿气。 医疗器械 汽車 电子 常见超声波 PVC 焊接问题故障排除 焊接强度不足:增加振幅 5–10μm 或延长焊接时间 20ms。检查表面是否受到污染。 烧痕:降低压力或缩短焊接时间。确保焊嘴与焊缝正确对齐。 零件变形:使用更硬的砧座或降低夹紧力。对于柔性PVC材料,将频率降低至20kHz。 焊接不一致:校准焊机的能量设置,并检查焊头是否磨损(如有损坏则更换)。 选择合适的 PVC 超声波焊接设备 Hyusonic超声波PVC焊接机可焊接各种形状、尺寸和厚度的PVC制品。它具有焊接精度高、无化学污染、焊接速度极快等优点,可实现大规模生产。这款超声波 PVC 焊接机拥有六种焊接模式和四种触发方式,其功能和精度远超市面上传统的双模式焊接机。其稳定的功率输出和工业 4.0 批次管理焊接质量使其成为医疗、汽车和电子包装行业热塑性塑料焊接和密封的理想选择。 Hyusonic超声波塑料焊接机2000iQ系列 结论:超声波焊接——PVC 组装的未来 超声波焊接彻底革新了 PVC 连接工艺,提供传统方法无法比拟的速度、强度和可持续性。无论处理纯 PVC 还是复合材料,这项技术都能在医疗、汽车等各个行业提供一致的效果。 通过了解PVC的特性、优化设备设置并解决常见挑战,制造商能够实现可靠、高质量的焊接,并满足严格的性能标准。随着PVC继续成为制造业的主要材料,超声波焊接仍将是其最高效、最有效的连接解决方案。 准备好进行超声波 PVC 焊接了吗?请联系 Hyusonic 超声波制造商,测试您的部件并制定定制的焊接方案——这是您迈向更快、更清洁、更坚固的 PVC 组件的第一步。