超声波焊接与电阻焊接:哪个更好?
发布日期: 2025.7.30作者:Hyusonic
介绍
在金属部件连接方面,超声波焊接和电阻焊接是两种广泛应用于各个行业的非熔焊技术。两种方法各有其独特的优势和局限性,具体取决于应用场景。本文将探讨超声波金属焊接和电阻焊接之间的根本区别,并从工作原理、材料、能耗、强度、精度和成本等方面进行比较。无论您身处汽车、电子、电池还是金属加工行业,了解这些技术都将有助于您选择合适的焊接解决方案。
什么是超声波金属焊接?
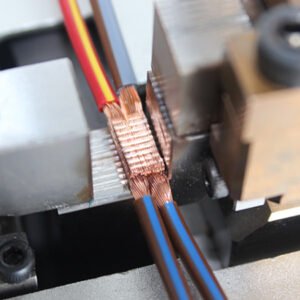
超声波焊接是一种固态焊接技术,它利用高频超声波振动在压力下使两个金属表面之间产生摩擦和热量。与传统的熔焊不同,它不需要熔化或填充材料。
在超声波金属焊接中,焊头(喇叭)以 20–40 kHz 的频率向待焊接金属传递振动。这些振动会破坏表面氧化物,使金属表面的原子在分子水平上结合。最终形成干净、快速且高精度的焊缝,非常适合薄金属和异种金属的焊接。
什么是电阻焊?
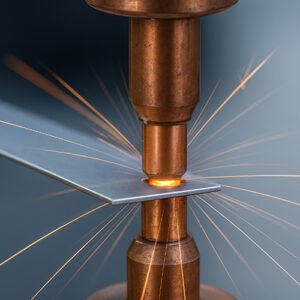
电阻焊——更准确地说是电电阻焊(ERW) ——是一种通过在施加压力的同时通入电流来连接金属部件的技术。金属对电流的电阻产生的热量会导致界面处局部熔化和融合。
电阻焊有几种类型:
点焊(常用于汽车制造)
缝焊
凸焊
闪光焊
该方法广泛用于连接金属板,尤其是在大批量生产环境中。
超声波焊接和电阻焊接之间的主要区别
| 特性 | 超声波焊接 | 电阻焊 |
|---|---|---|
| 焊接机制 | 通过超声波振动产生摩擦(固态) | 通过电流进行焦耳加热(聚变) |
| 热量输入 | 最小化、局部化 | 高度局部熔化 |
| 材料相容性 | 非常适合异种和薄型有色金属(例如铜、铝) | 最适合钢等类似金属 |
| 焊接强度 | 对于小部件来说较高 | 根据参数,中等至高 |
| 周期 | 1–2秒 | |
| 能源效率 | 高 | 中 |
| 平台精度 | 很高 | 中 |
| 烟雾/飞溅 | 没有 | 可能产生火花或烟雾 |
| 刀具磨损 | 低 | 中到高 |
| 省时提效 | 易于自动化 | 也易于自动化 |
| 常见的应用 | 电池极耳焊接、箔片焊接、电线接续 | 汽车面板、家电制造 |
应用程序和行业用例
超声波焊接应用
电池制造(例如,锂离子电池极耳和汇流条)
微电子
医疗器械
铜铝箔焊接
太阳能电池板组件
由于超声波金属焊接不会熔化材料,因此特别适用于对精度要求较高的电子应用。
电阻焊应用
汽车车身板
钢管生产
家电制造
金属家具框架
钢网或网格结构
当焊接较厚的钢板且结构强度是首要考虑因素时,ERW 特别有用。
超声波焊接的优点
无需熔化或填充——保持材料完整性。
快速且可重复——尤其适用于自动化生产线。
低能耗——更可持续的生产方式。
最小变形——对于薄或敏感部件至关重要。
能够焊接不同的金属——例如铜和铝。
电阻焊的优点
高速生产——非常适合大规模生产。
较厚金属(尤其是钢材)的牢固焊接。
成熟的技术——在各行业中都得到了验证,可靠性高。
非常适合钣金加工——具有极佳的重复性。
限制
超声波焊接:
不适用于厚金属(>3mm)
需要清洁的接触面
初始设备成本较高
电阻焊:
产生高热量和变形
不适用于非常薄或精密的组件
与异种金属的斗争
哪一个更好?
这取决于您的应用程序。
如果符合以下条件,请选择超声波金属焊接:
你从事的是铜或铝等有色金属和薄金属的加工。
你需要精准和洁净。
您的产品涉及电子元件、电池或精密组件。
如果符合以下条件,请选择电阻焊接:
你使用的是较厚的钢板。
你需要将大型组件连接起来。
你们的生产规模很大,而且对成本非常敏感。
如果您从事电池、线束或微型元件行业,超声波焊接可提供卓越的质量和速度。但对于结构金属连接,电阻焊接因其简便性和强度,仍然占据主导地位。
超声波与电阻焊接——快速比较总结
| 标准 | 最好的选择 |
|---|---|
| 薄金属(≤2mm) | 超声 |
| 厚金属(>2mm) | 抵抗力 |
| 异种金属 | 超声 |
| 钢件批量生产 | 抵抗力 |
| 最小的热量和变形 | 超声 |
| 结构焊缝 | 抵抗力 |
| 电子产品或电池的使用 | 超声 |
金属焊接的未来趋势
随着各行业追求更节能、更轻便、更精密的制造工艺,超声波焊接在传统上由电阻焊接主导的领域正日益受到重视。超声波金属焊接设备的创新使其更易于使用、更易于定制,并且更加坚固耐用,更适合工业应用。
另一方面,随着电极材料的改进、实时监控系统和基于人工智能的质量控制,电阻焊接技术也在不断发展。
结语
超声波焊接和电阻焊接在现代金属加工中各有其用武之地。具体选择应取决于材料类型、厚度、焊缝强度要求和生产规模。
Hyusonic专注于高性能超声波金属焊接机,旨在满足对精度、速度和可靠性有较高要求的行业的需求。
无论您是升级生产线还是制作新产品原型,我们都会帮助您选择正确的焊接解决方案。
